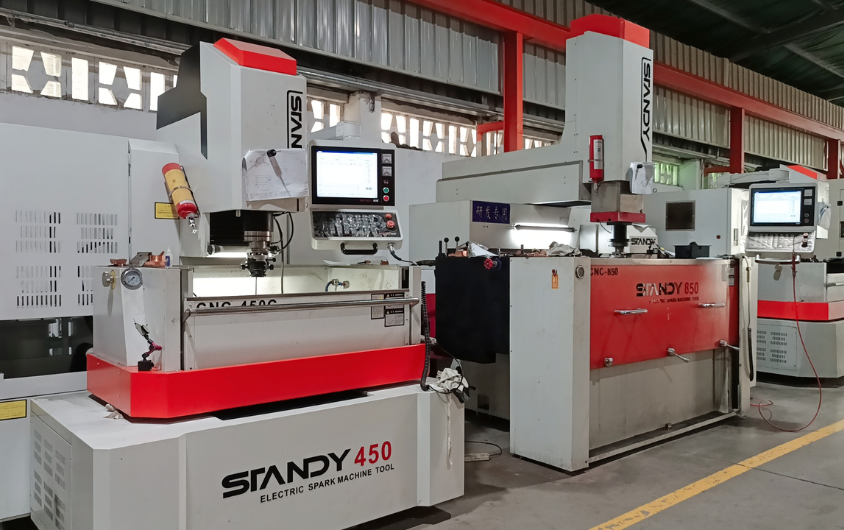
Неге өнөрөт талаптары өзгөртүлгөн инъекциялык калып чечимдери талап кылат Өнөрөттүн өндүрүш ортосу бир нече уникалдуу талаптарды коюйт, аларга стандарттык калыпташтыруу ыкмалары жыш кездешпейт. Даяр калыптар жалпы бөлүктөрдүн геометриясына жана жалпы...
Дагы көрүү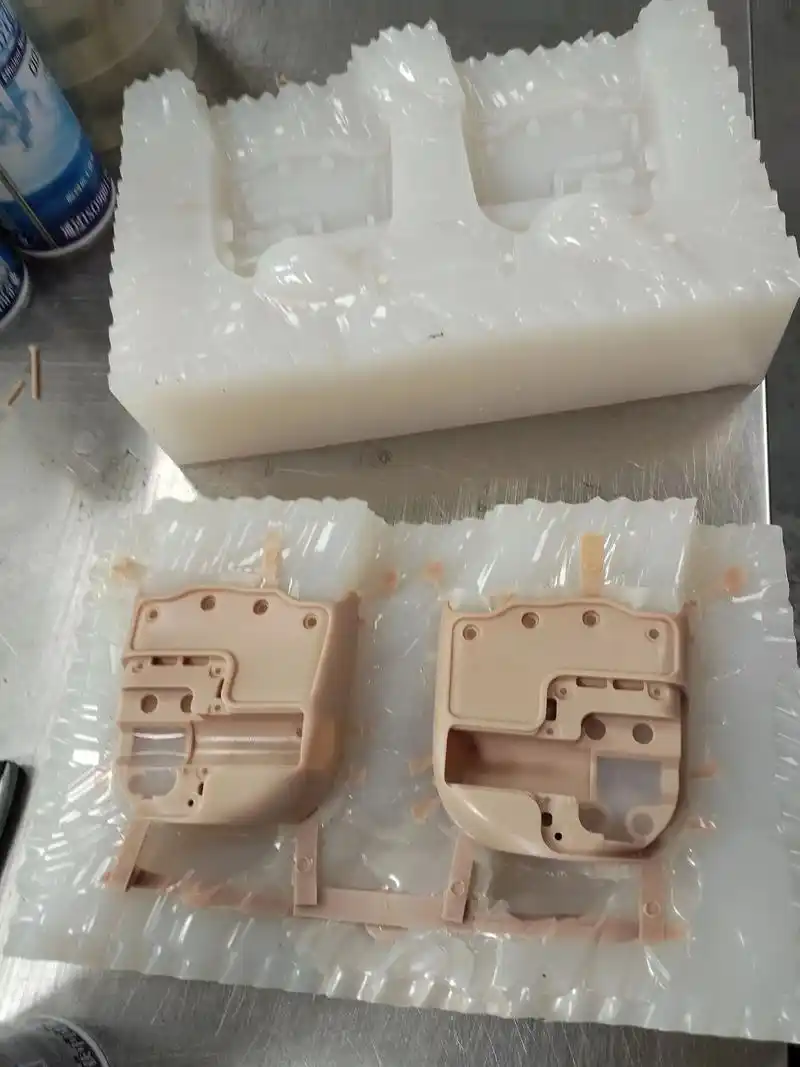
Куймалык калыптын узак мөөрү үчүн негизги кургак челинин тандоосу жана жылуулук иштетиши. P20, H13 жана S136: Циклдун мөөрү, коррозияга төзүмдүлүк жана жылуулук тургузулугу — чындыкта куймалык калыптарды колдонууда. Туура кургак челин тандоо — бул куймалык калыптын узак мөөрүн камсыз кылууда эң маанилүү фактор ...
Дагы көрүү
Жогорку тактыктагы куймалык калыптоодо процесс контролунун маанилүү ролу. Температуранын, басымдын же куймалык тездигинин аз гана термелүүлөрү өлчөмдөрдүн айырымдарына себепчи болушу мүмкүн ...
Дагы көрүү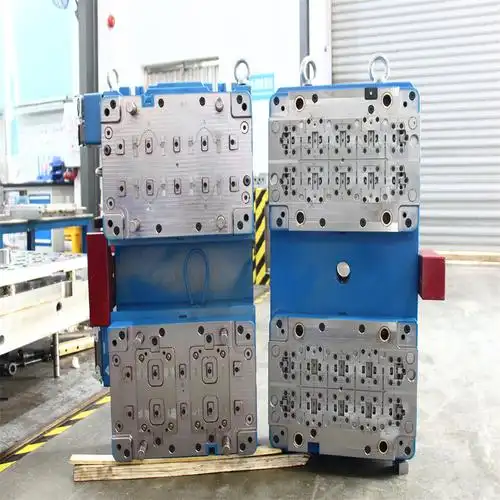
Калыптын тиби бөлүктүн геометриясы жана функционалдык күрчөлүгү менен үйлэшүүсү Бир-көп калыптар, көп калыптар жана үй-бүлөлүк калыптар: Күрчөлүү бөлүктөр үчүн ар биринин оптималдуулугу Калыптын конфигурациясы геометриялык татаалдыкта тактык жана чыгымдардын тириштигин туурасынан таасир этет...
Дагы көрүү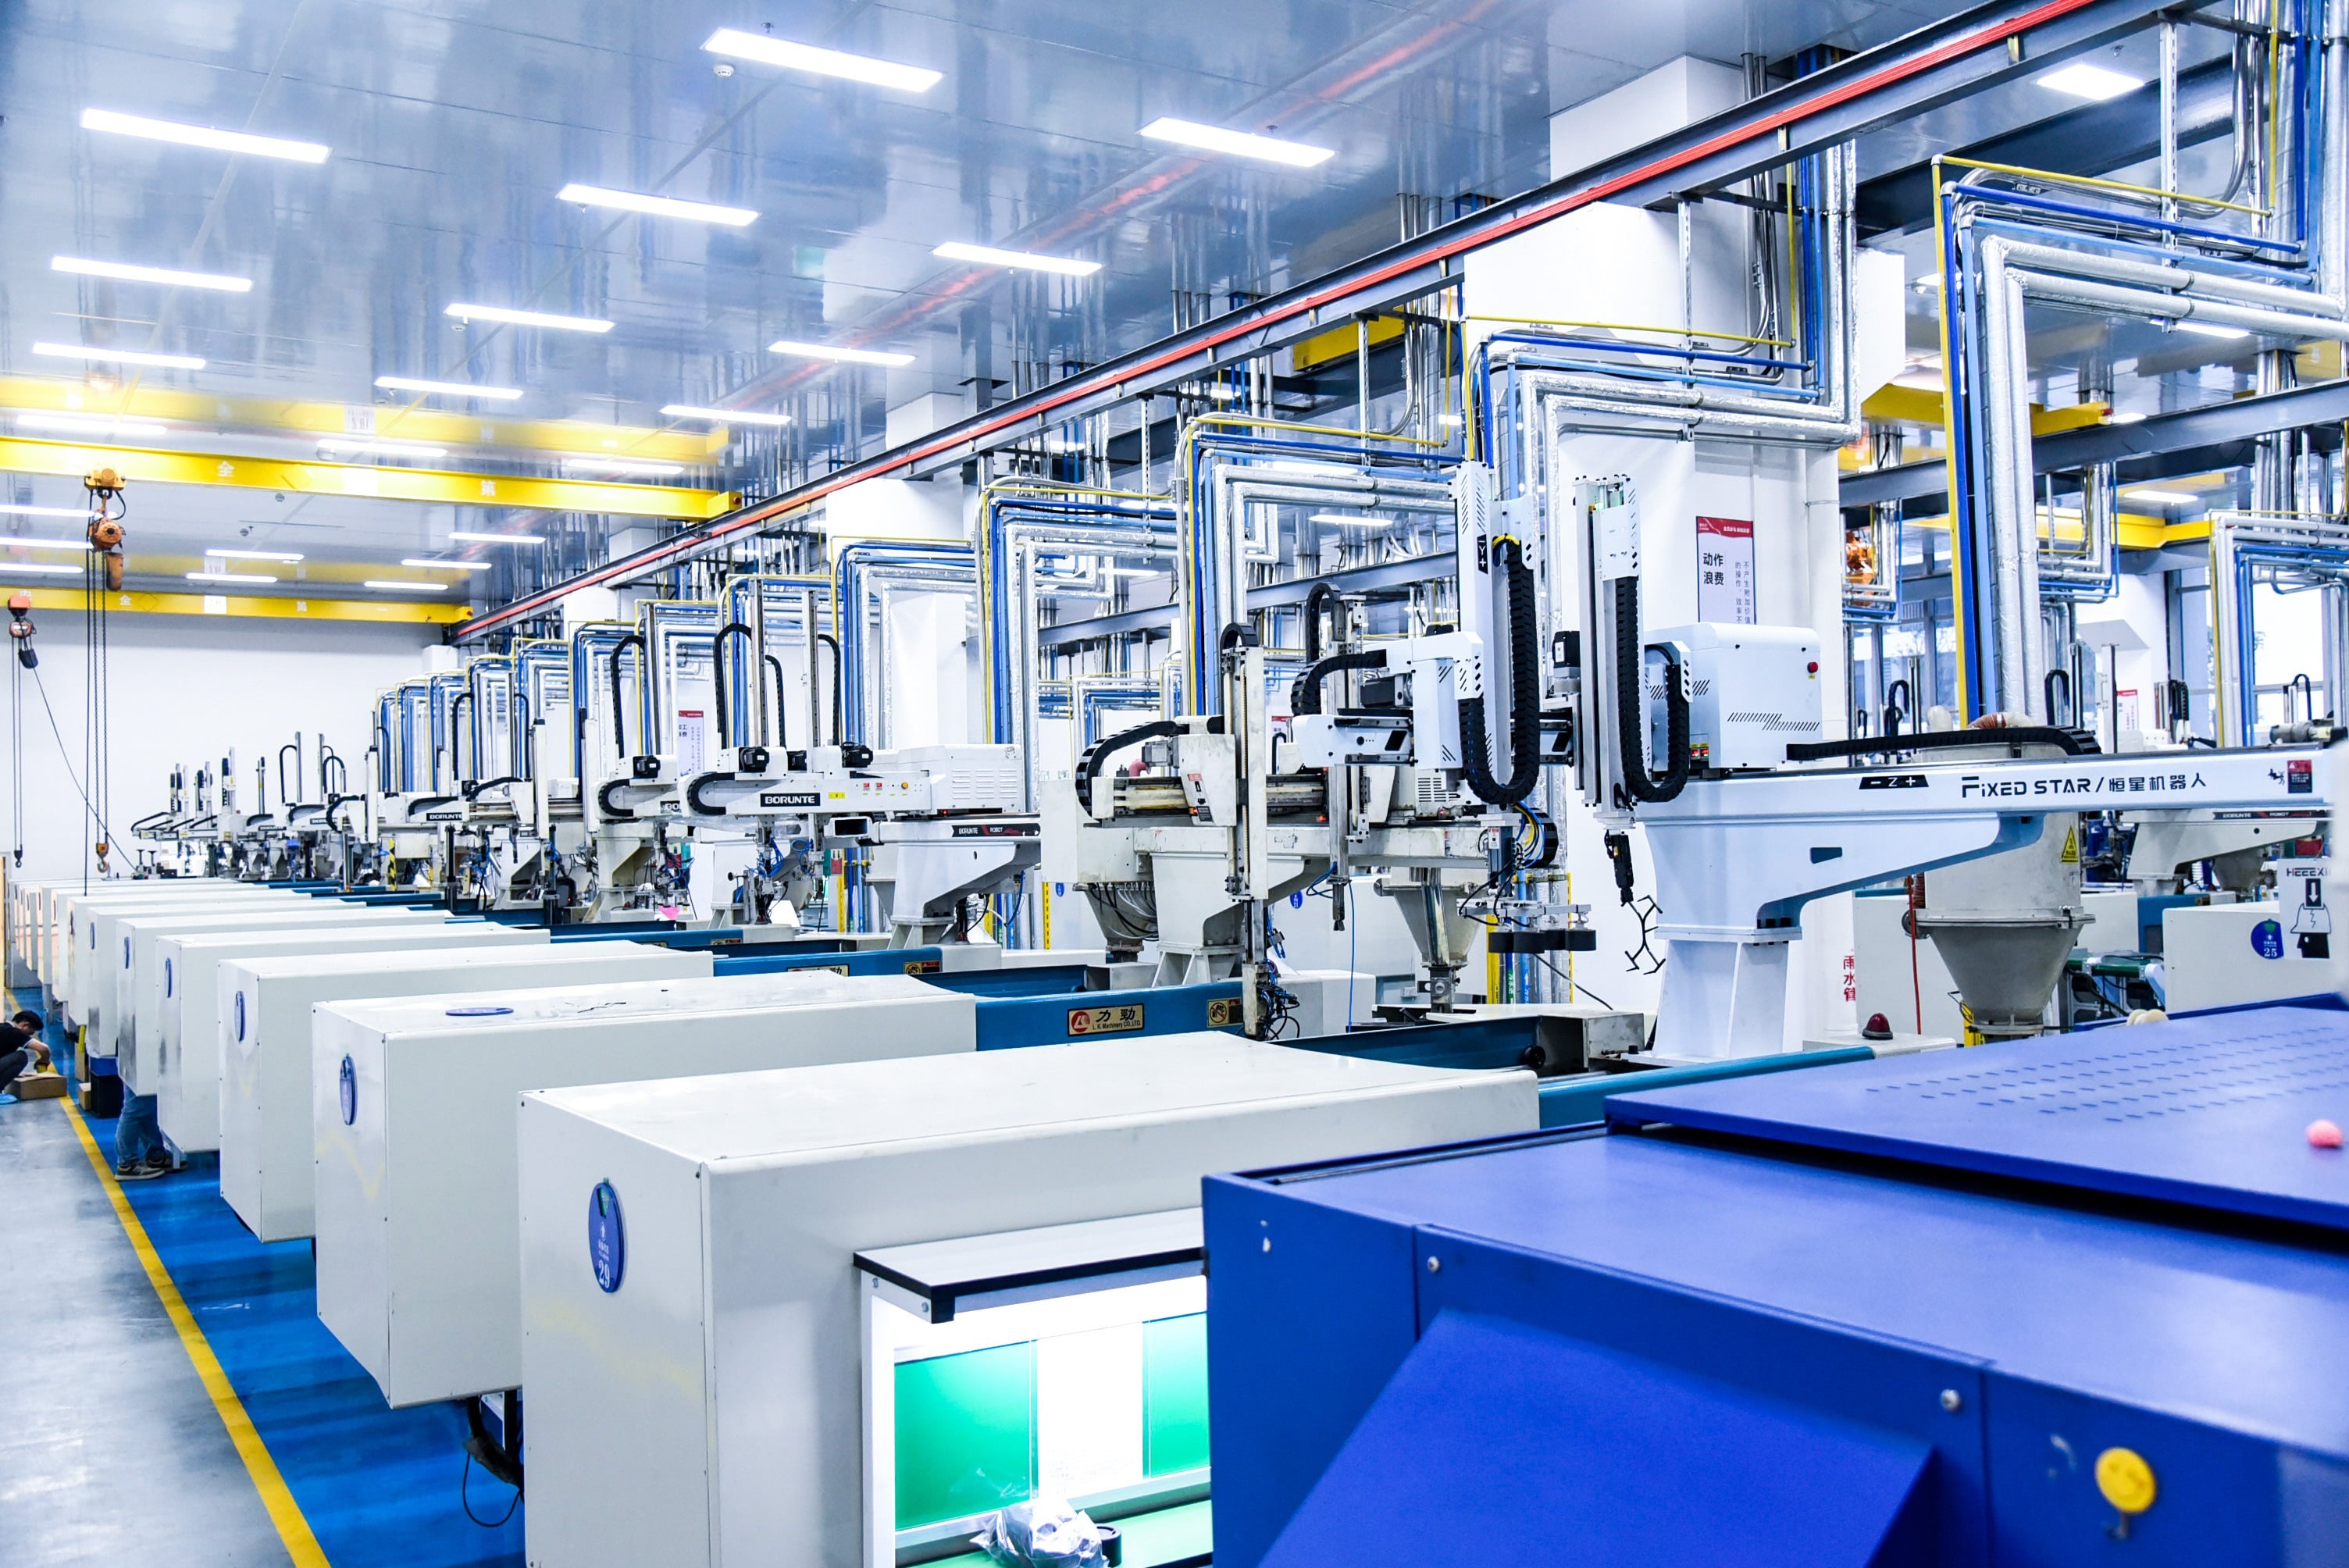
Табигый шарттарга дуушар болуу: Пластик бөлүктөрдүн төзүмдүүлүгүнө негизги сырткы коркунучтар Ультракызгылт (UV) нурлануу жана сырткы колдонулушта фотооксидденүүчү деградация Ультракызгылт нурланууга узак убакыт туташып калуу полимерди ... талкалаган фотооксидденүүчү деградациянын тескере албаган процесстерин баштатат
Дагы көрүү
Өндүрүшкө ыңгайлуу долбоорлоо: Калыптын геометриясы жана бөлүктүн жайгашуусуАгымдын татаалдануунан жана чыгаруу кемчиликтеринен сактануу үчүн кабырғалардын бирдей калыңдыгын жана чыгаруу бурчтарын сактоо. Бирдей кабырға калыңдыгы — ±5–8% чегинде — пластикти тұрақтуу калыпка салу үчүн негиз болуп саналат. ...
Дагы көрүү
Салкындатуу, агым жана цикл узактыгы: негизги калыптарды пластиктен долбоорлоонун түрткүлөрү. Салкындатуу каналдарынын жайгашуусу жана термалдык бирдиктүүлүк — тезирээк жана туруктуу циклдер үчүн. Салкындатуу жалпы цикл узактыгынын 60–80% түзөт — демек, бул натыйжалуулукту жогорулатууда эң чоң мүмкүнчүлүк. Стратегиялык...
Дагы көрүү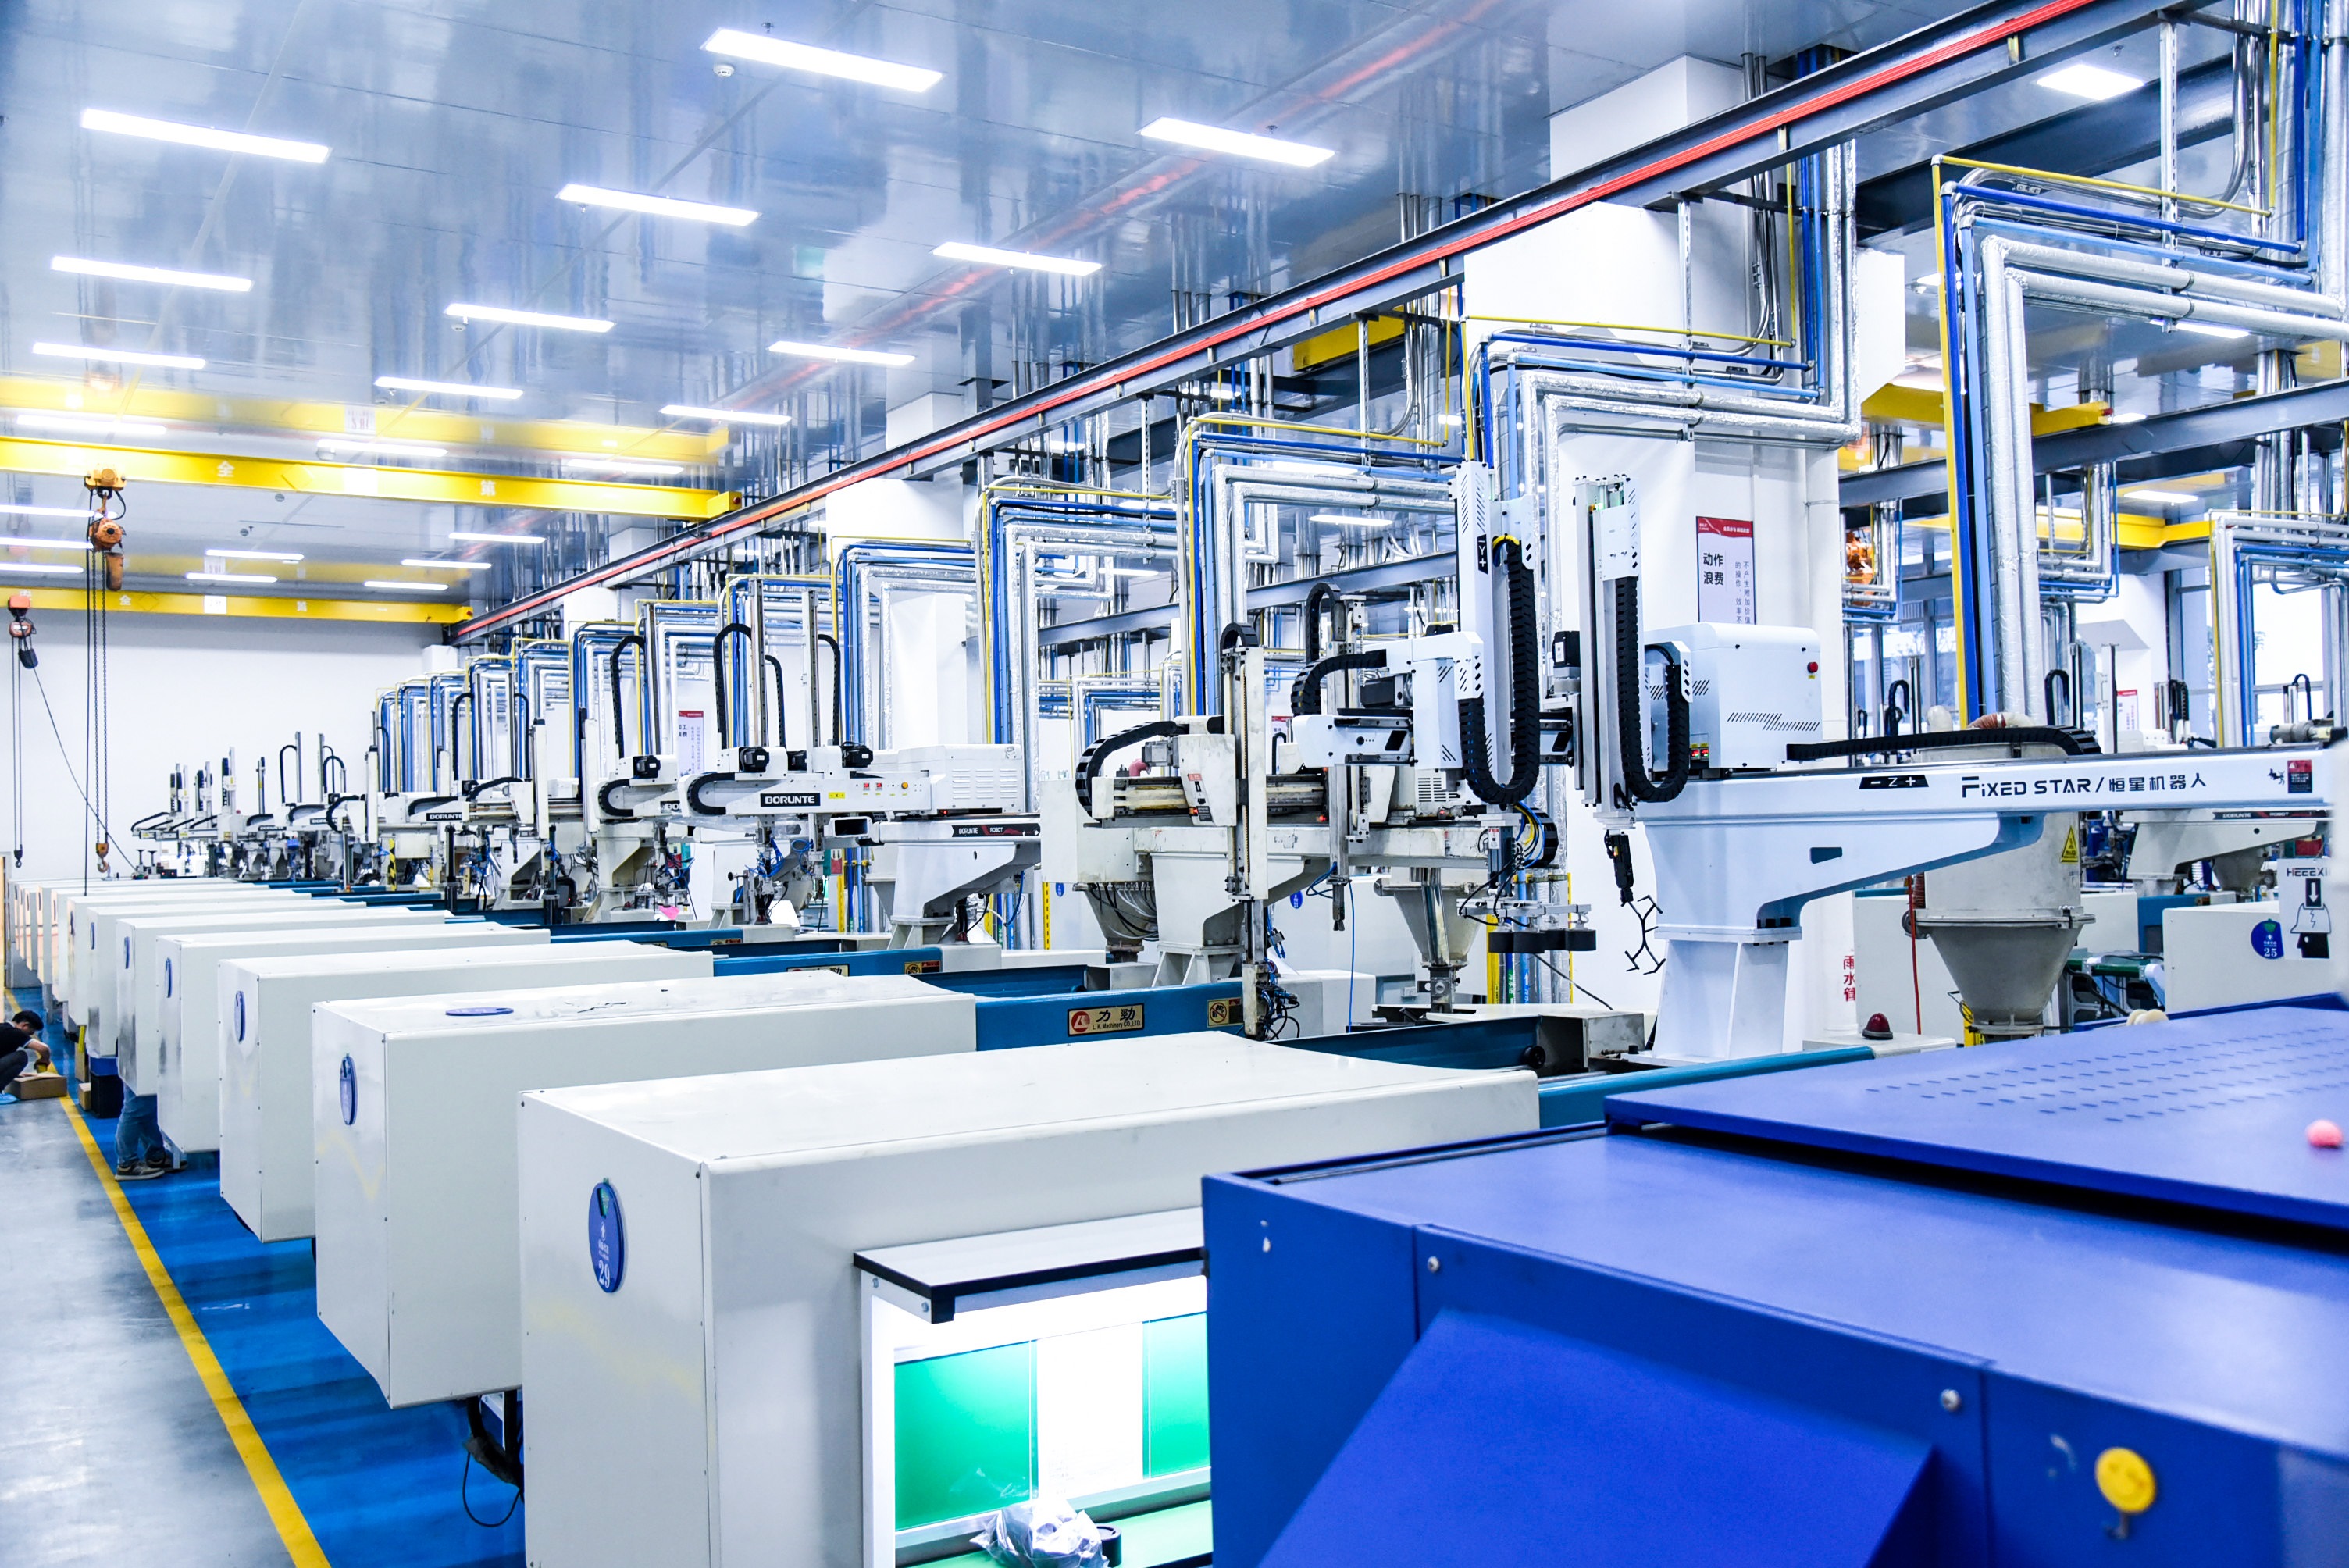
Инъекциялык калыптоодо кемчиликтерге алып келген калыптын долбоорлоосундагы кемчиликтер. Калыптын бөлүктөрүнүн тескери тургандыгынан пайда болгон чырык жана өлчөмдүк тактыктын жоктугу. Калыптын жарымдары клампта кезектешпегенде, эриген полимер калыптын бөлүнүш сызыгы боюнча микроскопиялык зыяндуу оңкулар аркылуу чыгат...
Дагы көрүү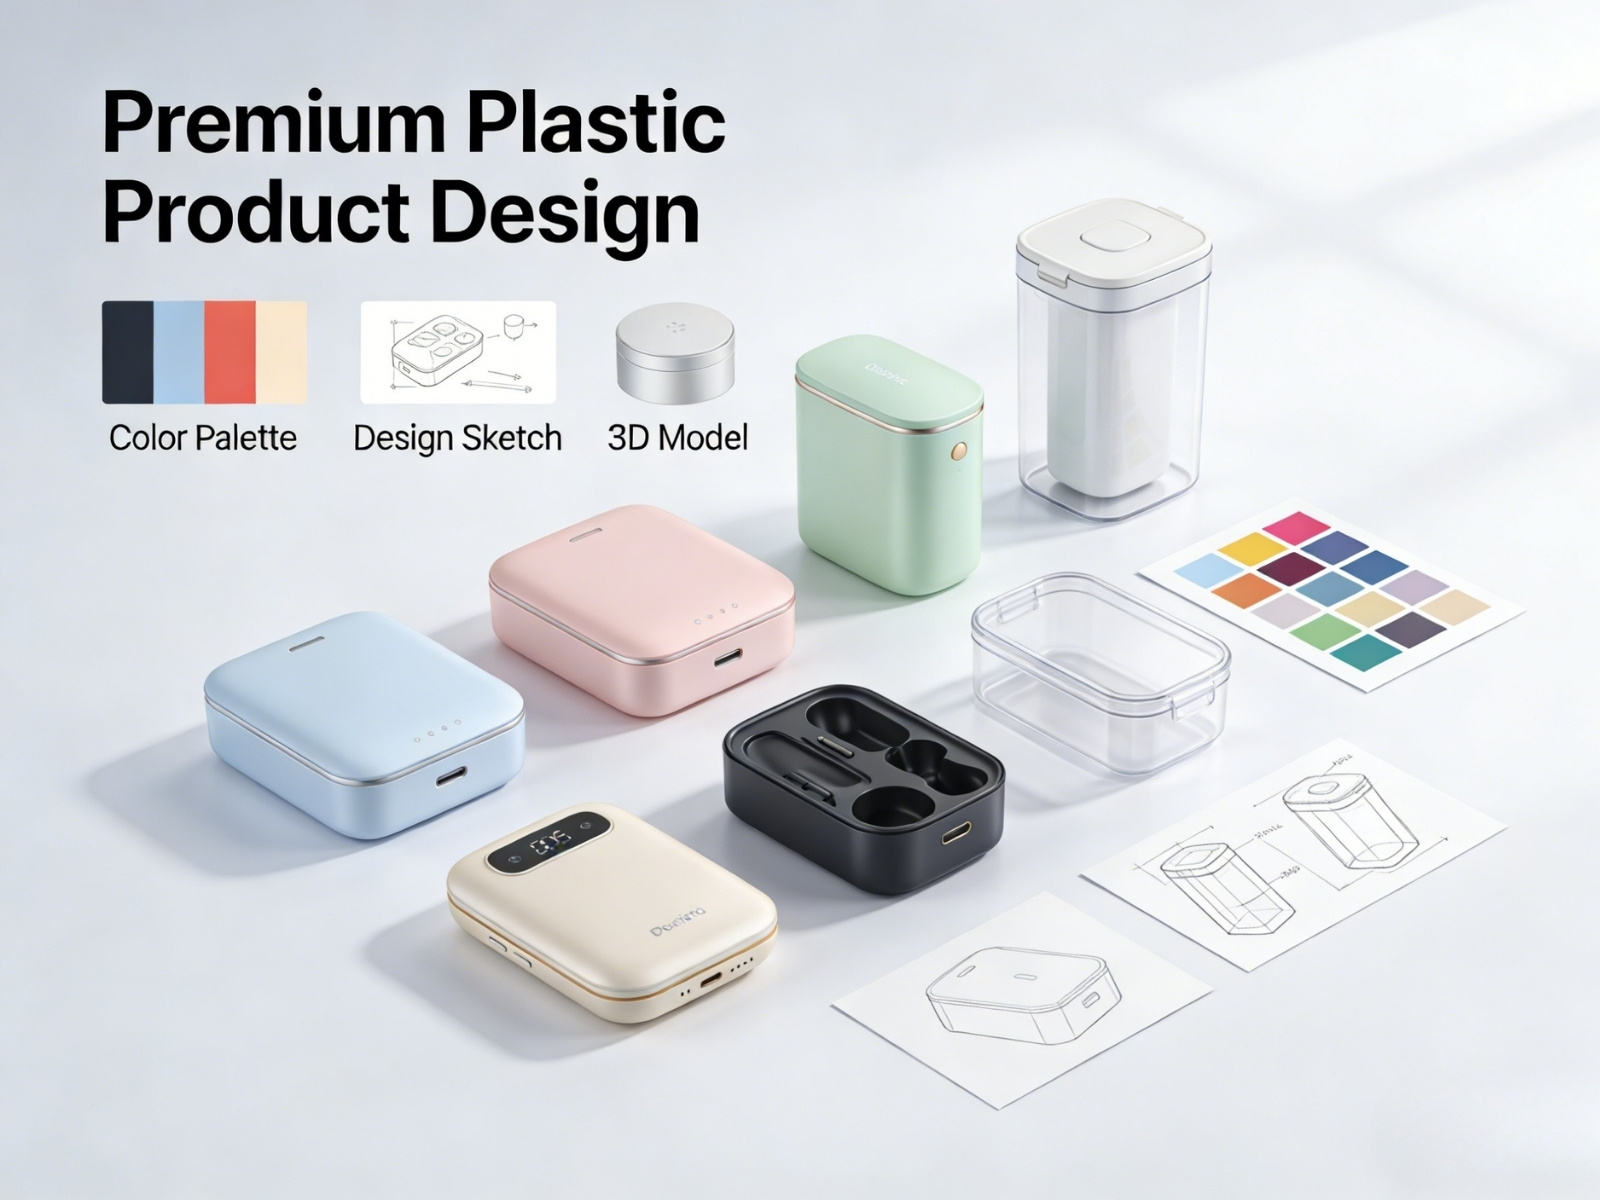
Жогорку сапаттагы пластик изделиялар үчүн стратегиялык беттүү иштетүү. Химиялык тасмалоо, лазердик түзүштүрүү жана плазма иштетүү аркылуу так беттүү аныктама берүү. Химиялык тасмалоо — бул пластик беттерди чеберчилик менен кислоталуу ванналарда тазалоо аркылуу микроскопиялык пат...
Дагы көрүү
Жогорку көлөмдөгү кайталануучулук үчүн процесс стандартташтырылуусу. Башкача айтканда, «ажыратылган формалоо» жана «процесс терезесинин карталаштырылышы» партиядан партияга туруктуулукту камсыз кылуу үчүн колдонулат. Ажыратылган формалоо — бул инжекциялоо фазасын толтуруу фазасынан ажыратуу аркылуу өндүрүшчүлөргө көпчүлүк контролдун мүмкүнчүлүгүн берет...
Дагы көрүү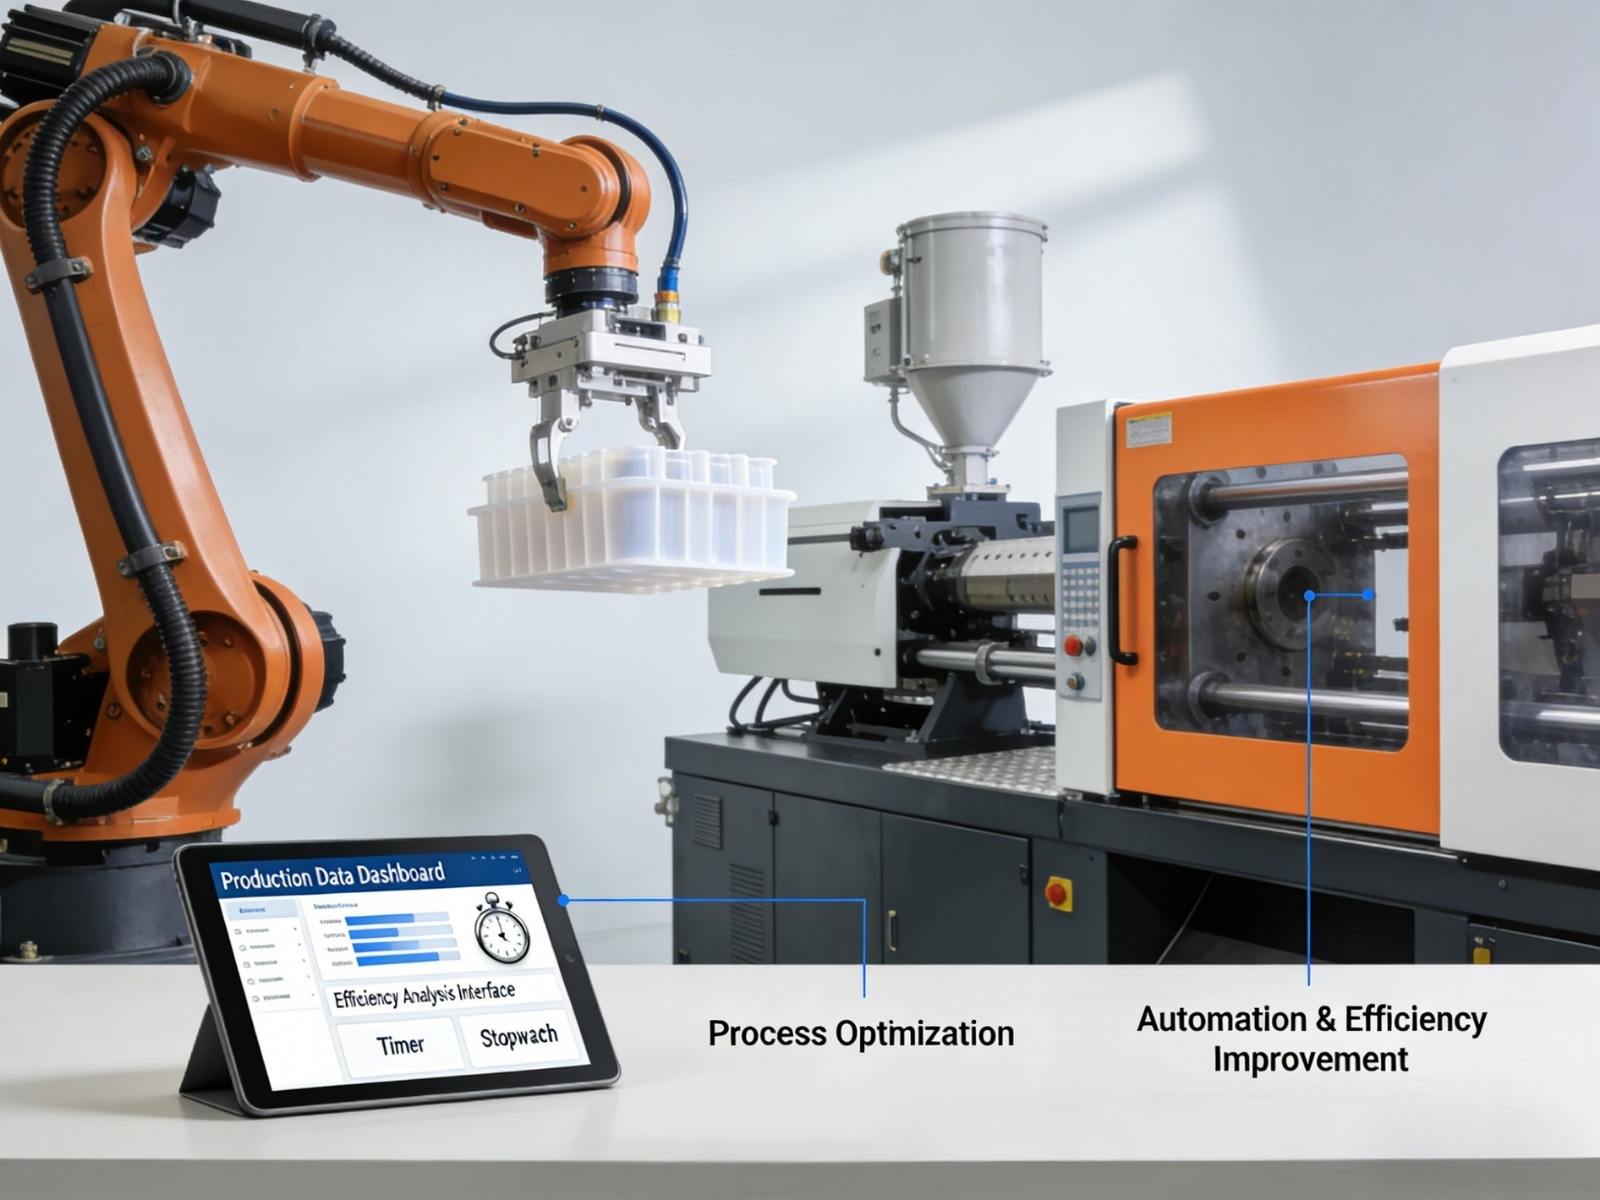
Инжекциялоо үчүн калыптардын кызмат көрсөтүшүнүн жогорку деңгээлде иштетүү үчүн калыптын дизайнды оптималдао. Калыптын инженердик жумушу — инжекциялоо үчүн калыптардын кызмат көрсөтүшүнүн эффективдүүлүгүн максималдао үчүн негиз. Дизайндын тактыгы туурасынан циклдын ылдамдыгына, буюмдун сапатына жана баасына таасир этет...
Дагы көрүү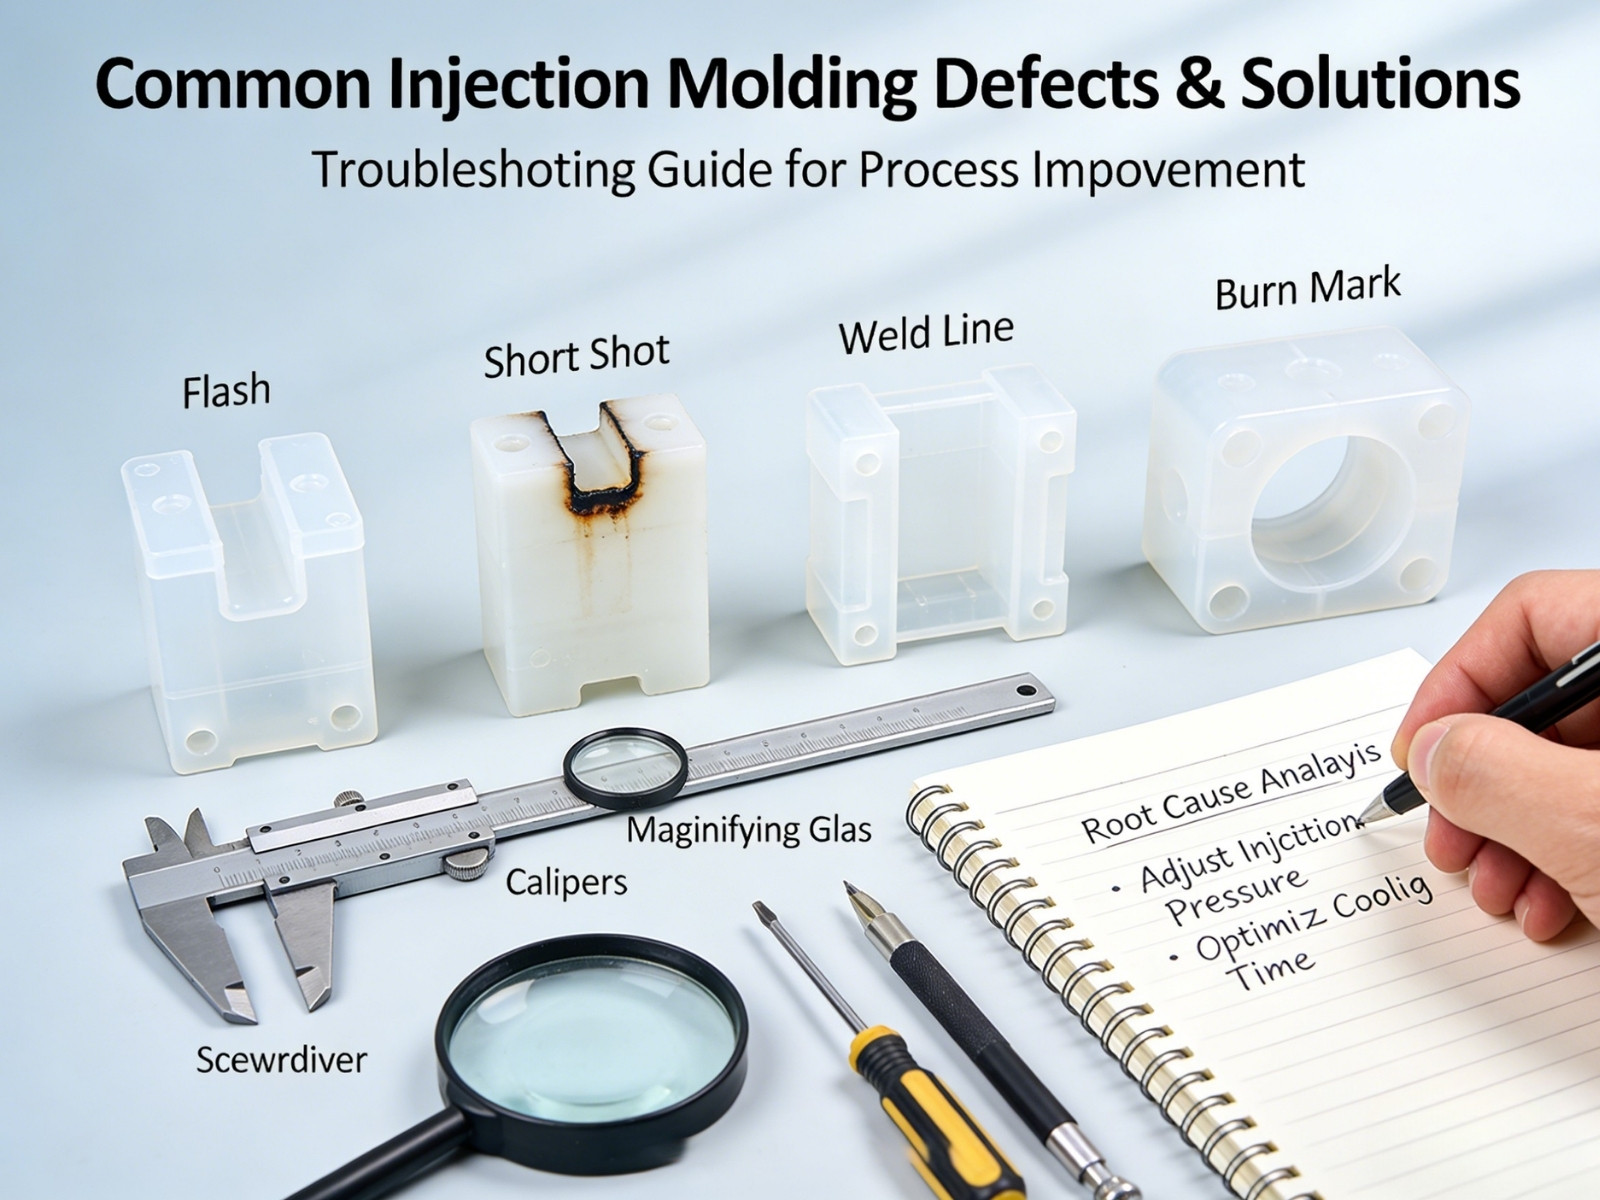
Пластикти инжекциялоо деген эмне? Негизги принципттер жана процесс агымы. Пластикти инжекциялоо процесси иденттик бөлүктөрдү чоң көлөмдө өндүрүү үчүн ысык эриген полимерди атайын таандалган калыптарга куюу аркылуу иштейт. Бул ыкма...
Дагы көрүү EN
