
インサート成形の基礎:工程、機構、および接合原理 熱可塑性樹脂によるインサート成形のワークフロー:インサート配置から最終的な被覆まで インサート成形により、個別の金属部品が一体型のプラスチック・金属複合部品へと変化します。
さらに表示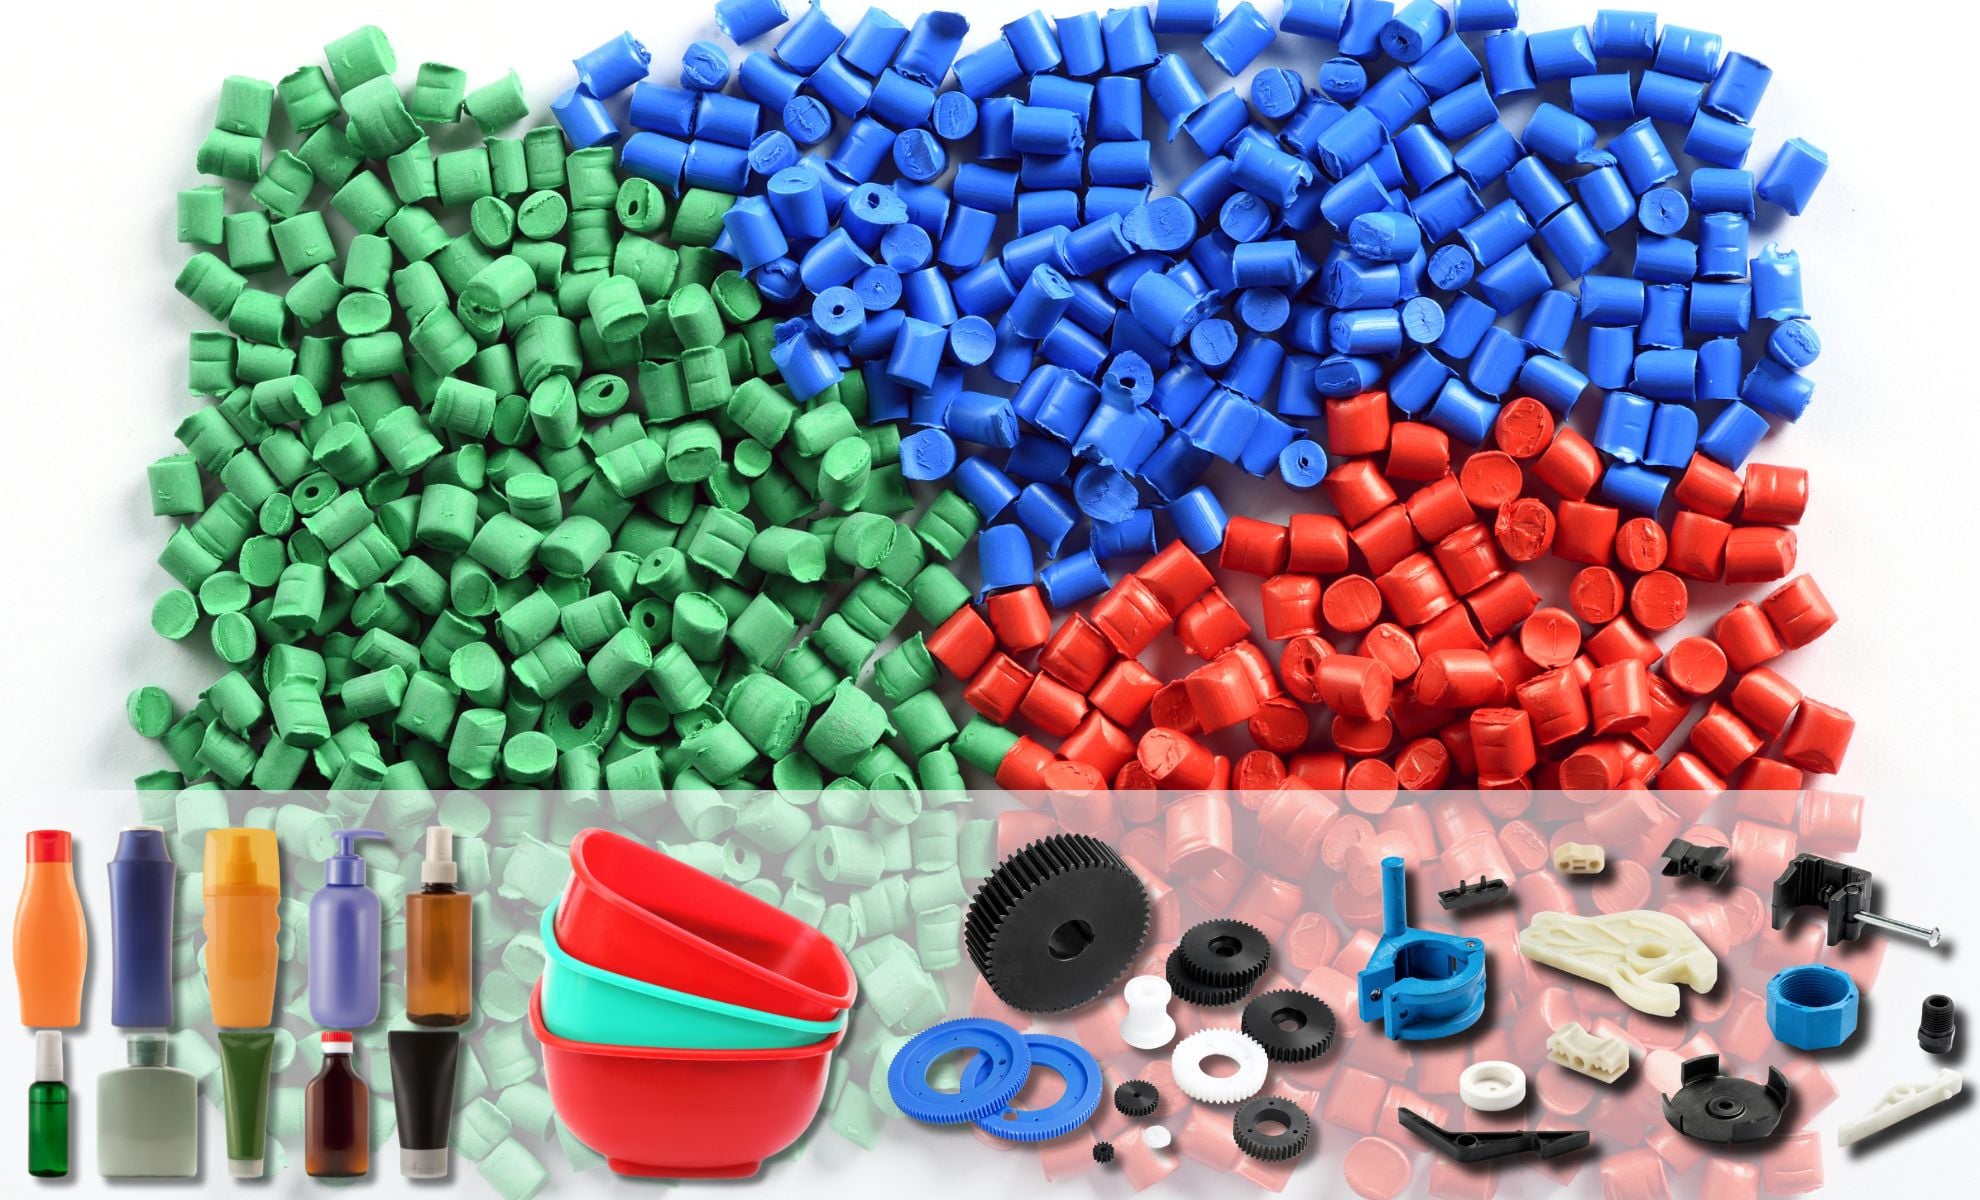
高性能プラスチック製品が航空機部品で金属に取って代わる理由:航空宇宙産業では、燃料効率の向上と排出ガス削減への絶え間ない追求により、金属から先進プラスチック製品へと戦略的にシフトする動きが加速しています…
さらに表示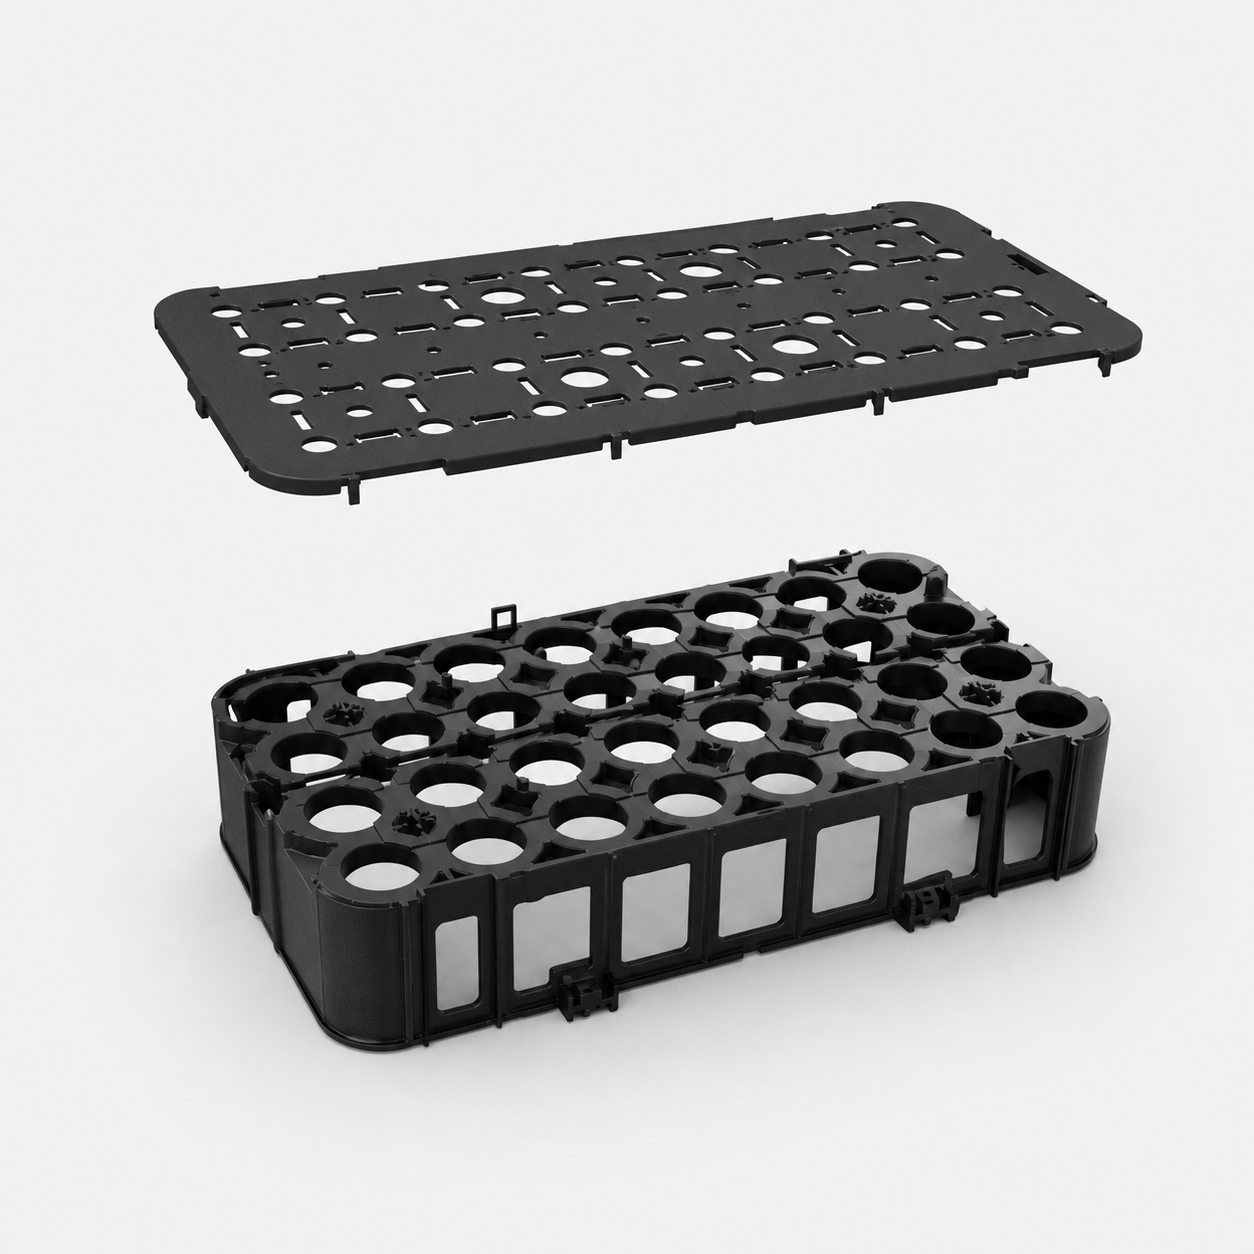
建設・インフラ分野:軽量構造部品、交通管制システム向け高剛性エンクロージャー。構造用フォーム射出成形では、緻密な外皮とセル状の内部構造を備えたエンクロージャーが製造され、剛性対重量比に優れた特性を実現します…
さらに表示
均一な肉厚と構造的対称性を意識した設計 プラスチック射出成形において、肉厚の均一性は反り防止のための最も重要な設計要因です。部品が冷却される際、各部位はその局所的な肉厚に応じて収縮します…
さらに表示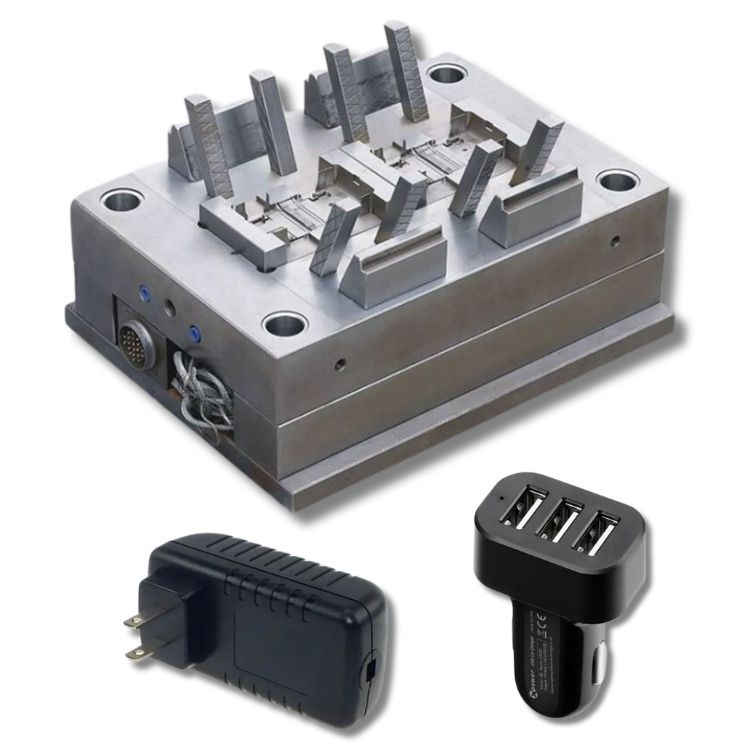
射出成形の材料・形状への対応力 25,000種類以上の熱可塑性樹脂、エラストマー、エンジニアリング樹脂との互換性 射出成形の基本的な多用途性は、25,000種類以上に及ぶ熱可塑性樹脂、エラストマー、エンジニアリング樹脂との互換性に由来します。
さらに表示
カスタムプラスチック部品における寸法精度と収縮制御|金型温度がポリマーごとの収縮挙動を左右する理由|金型温度は、カスタムプラスチック部品の寸法精度を制御する上で最も重要な要因です。なぜなら、収縮……
さらに表示
反復開発の加速:射出成形サービスによる試作から量産への橋渡し 試作段階と量産段階のギャップを埋める:機能検証用の短期間(15日以内)金型製作 従来の量産用金型製作には数か月かかることが多く、その間に…
さらに表示
民生品におけるプラスチック射出成形の広範な採用 大量生産が求められる代表的分野:電子機器筐体、キッチン用品、パーソナルケア製品、家庭用電化製品 プラスチック射出成形は、大量生産向け民生品の製造において最も主流の加工方法です…
さらに表示
金型表面品質と金型準備の最適化 プラスチック部品の表面仕上げは、まず金型表面の入念な仕上げ作業から始まります。工具表面のわずかな傷やテクスチャの不均一性といった微細な欠陥も、そのまま成形品に転写されます…
さらに表示
高数量注文向け必須プラスチック部品検査手法 プラスチック部品の目視検査および表面欠陥検出 目視検査は、プラスチック部品の表面欠陥(傷、沈み目など)を特定するための第一線の手法です…
さらに表示
カスタムプラスチック部品の材料選定:EMI遮蔽、熱的安定性、および規制対応 感度の高い電子機器向けカスタムプラスチック部品におけるEMI/RFI遮蔽および静電気消散 標準的な熱可塑性樹脂は、本質的に電磁波を透過します…
さらに表示
自動車用途におけるプラスチック射出成形の主要な性能要件 自動車部品は、プラスチック射出成形によって製造される場合、長期間にわたって極限の使用条件に耐える必要があります。その性能を評価する上で特に重要な3つの領域——耐熱性、耐衝撃性、寸法安定性——について、以下に詳述します。
さらに表示 EN
