
Základy vstrekovania vložiek: proces, mechanika a princípy spojenia. Pracovný postup termoplastického vstrekovania vložiek: od umiestnenia vložky po finálnu inkapsuláciu. Vstrekovanie vložiek premieňa izolované kovové súčiastky na integrované plastovo-kovové hybridy i...
Zobraziť viac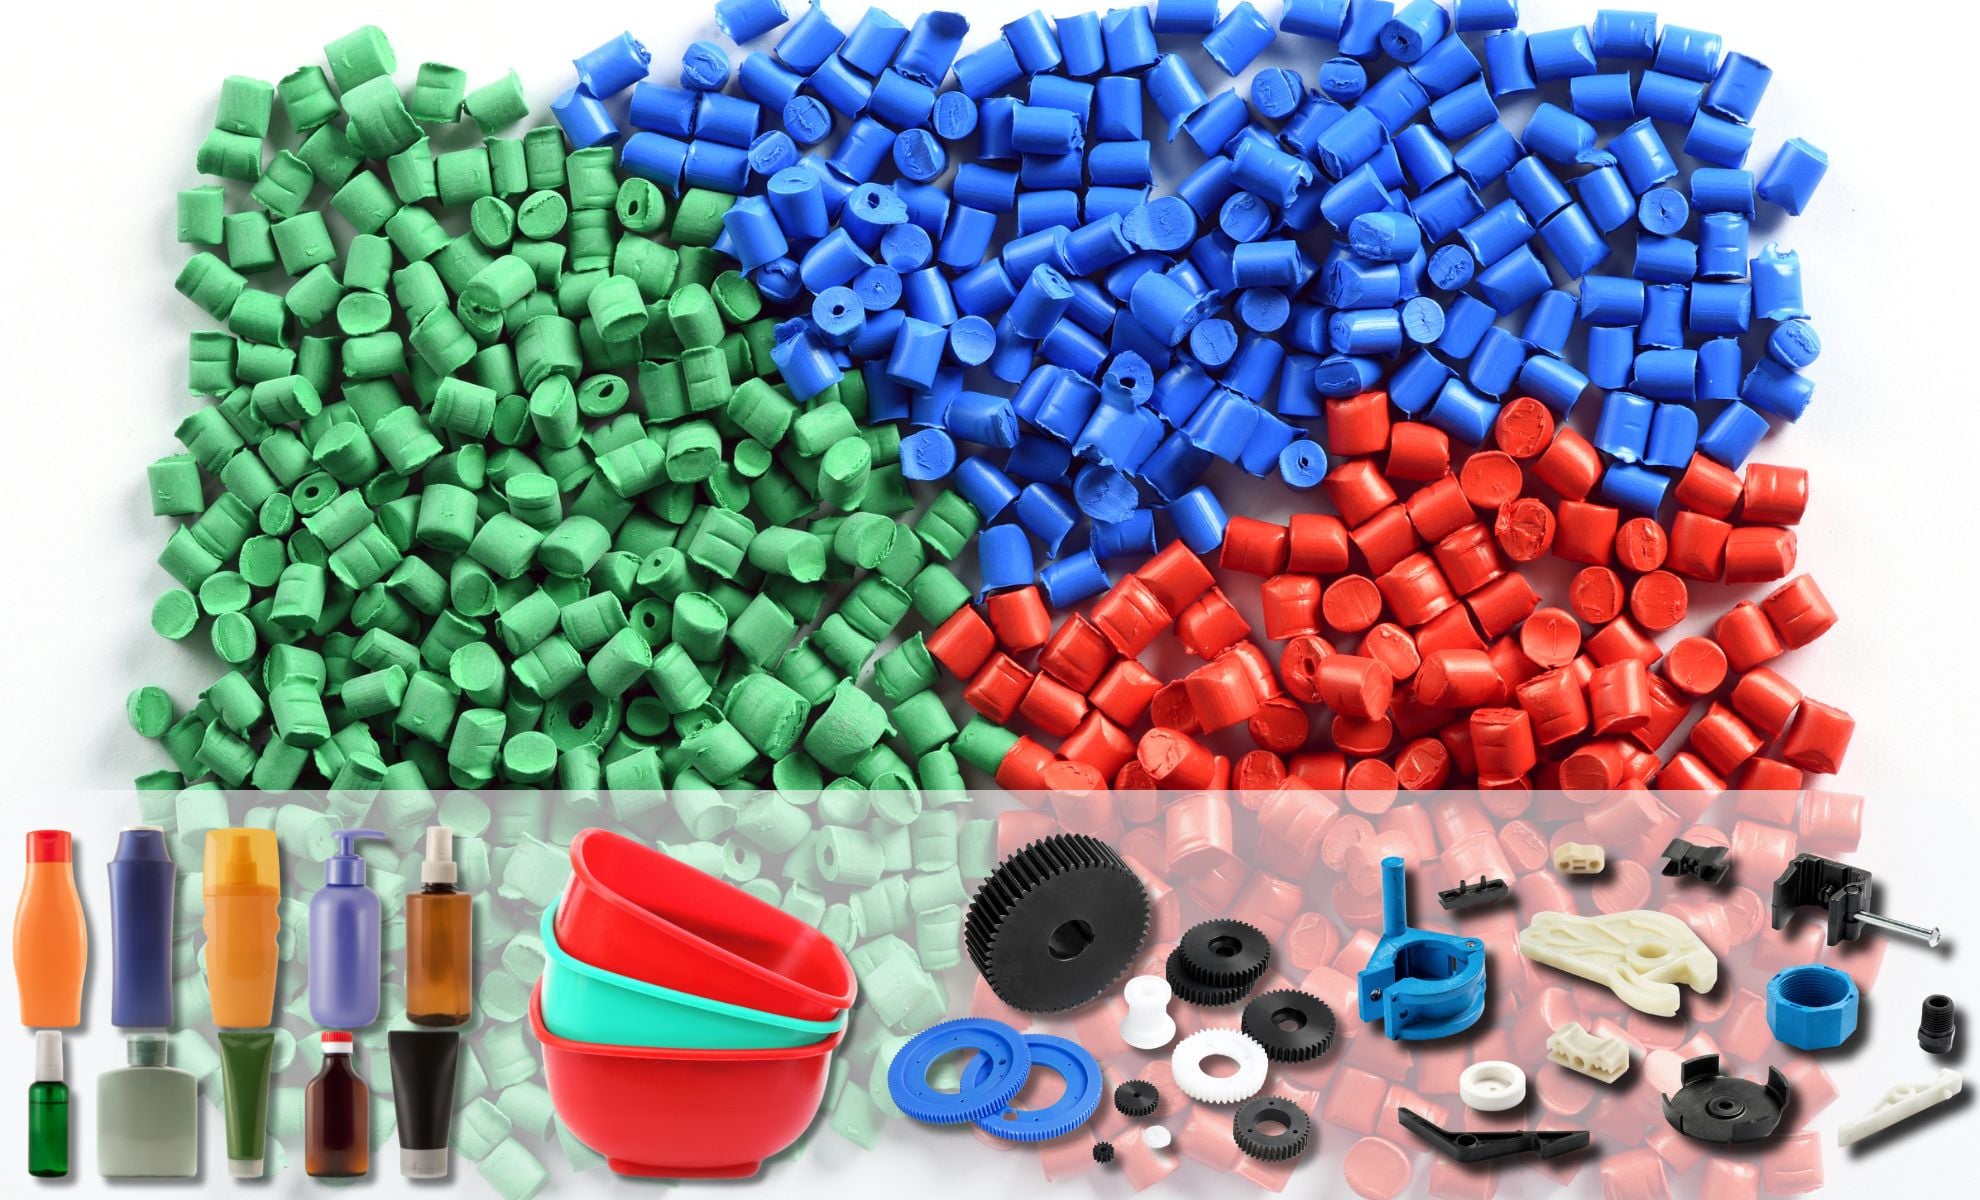
Prečo sa v lietadlových komponentoch vysokovýkonné plastové výrobky nahradzujú kovmi. Neustála snaha leteckého priemyslu zvýšiť účinnosť spotreby paliva a znížiť emisie viedla k strategickému posunu od kovov k pokročilým plastovým výrobkom...
Zobraziť viac
Stavebníctvo a infraštruktúra: ľahké štrukturálne komponenty, krytia s vysokou tuhosťou pre systémy riadenia premávky. Vstrekovanie štruktúrnej peny vyrába krytia s hustou vonkajšou vrstvou a bunkovým jadrom – čím zabezpečuje pomer tuhosti k ...
Zobraziť viac
Návrh rovnakej hrúbky stien a štrukturálnej symetrie Pri vstrekovacom formovaní plastov je konzistencia hrúbky stien najvplyvnejším návrhovým faktorom na zabránenie deformácii. Keď sa výrobok ochladzuje, každá oblasť sa zmenšuje podľa svojej lokálnej hrúbky steny...
Zobraziť viac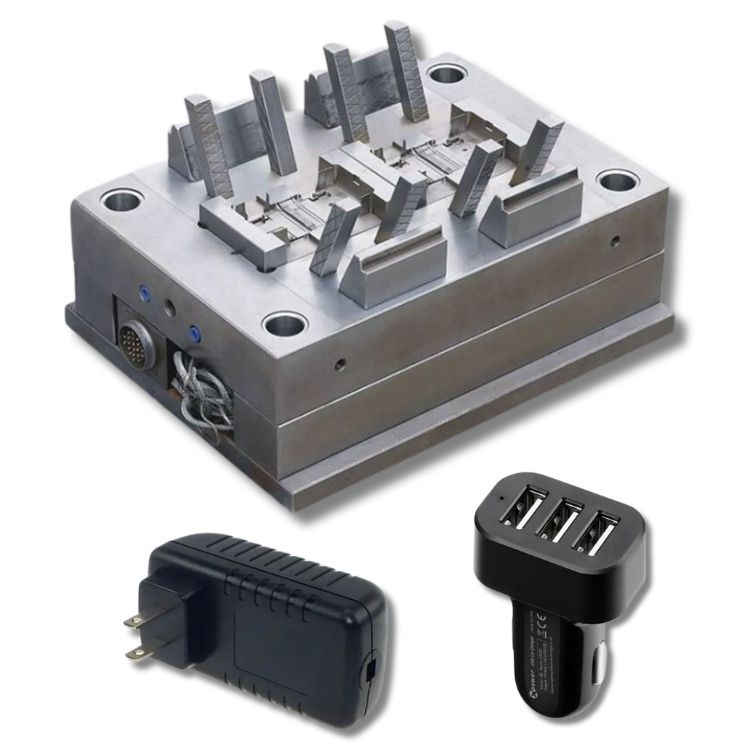
Rôznorodosť materiálov a geometrie pri vstrekovacom formovaní – kompatibilita s viac ako 25 000 termoplastickými, elastomérnymi a technickými pryskami – základná rôznorodosť vstrekovacieho formovania vyplýva z jeho kompatibility s viac ako 25 000 termoplastickými, elastomérnymi a technickými pryskami...
Zobraziť viac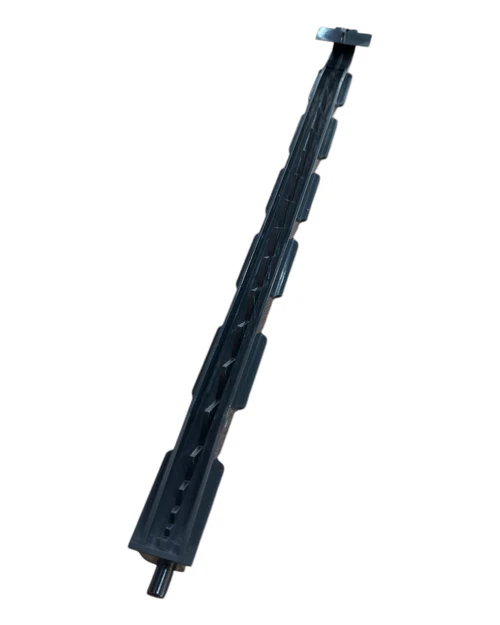
Rozmerová presnosť a kontrola zmenšovania sa pri vlastných plastových súčiastkach. Ako teplota formy ovplyvňuje polymér-špecifické správanie pri zmenšovaní sa. Teplota formy je hlavným faktorom pri kontrole rozmerovej presnosti vlastných plastových súčiastok – pretože sa pri zmenšovaní sa...
Zobraziť viac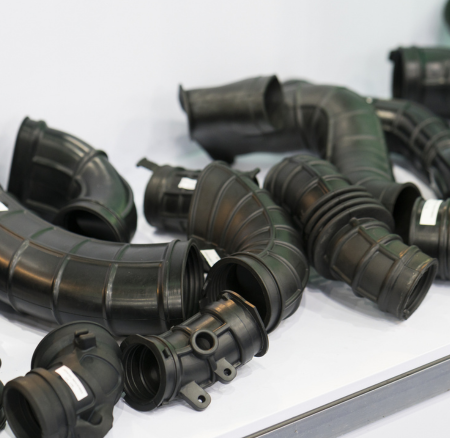
Zrýchlenie iterácie: Od prototypu po výrobu prostredníctvom služby vstrekovania – prekonávanie medzery medzi prototypovaním: Výroba formy s krátkou dodacou lehotou (menej ako 15 dní) na funkčné overenie. Tradičné výrobné nástroje môžu trvať mesiace – čo vytvára ...
Zobraziť viac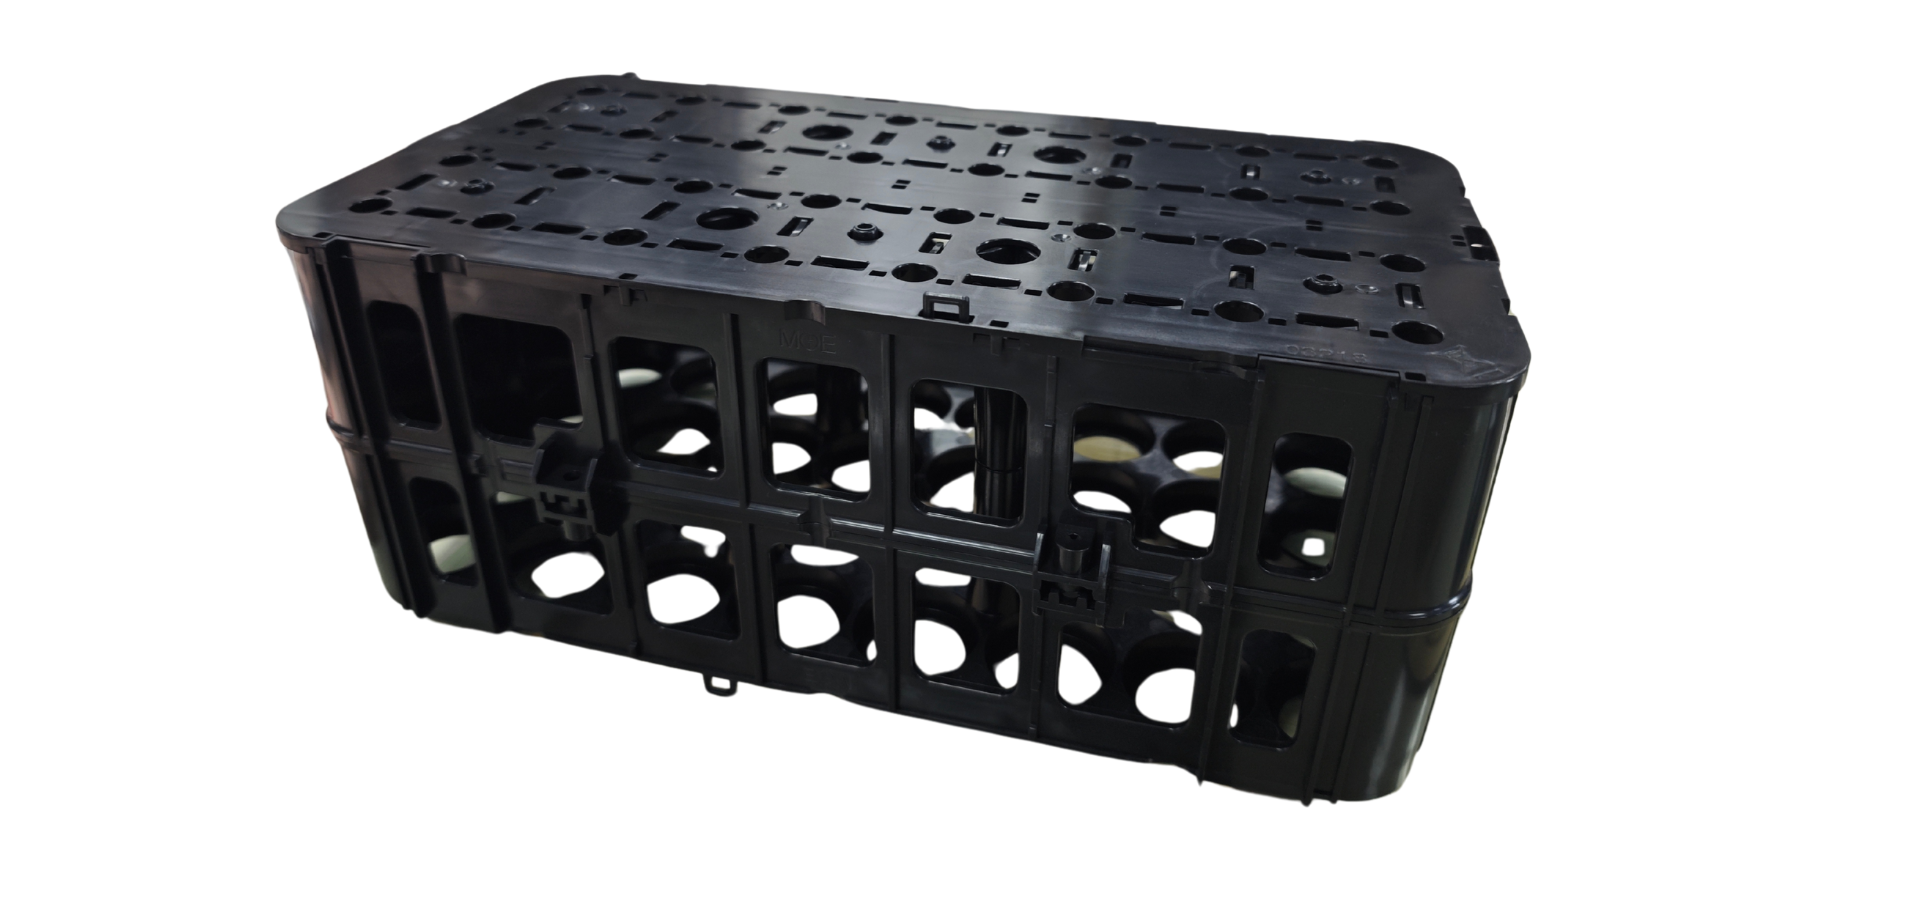
Všeobecná prítomnosť plastového vstrekovania v spotrebných tovaroch. Kategórie s vysokým objemom: puzdrá elektroniky, kuchynské potreby, výrobky na osobnú starostlivosť a domáce spotrebiče. Plastové vstrekovanie je dominantnou výrobnou metódou pre spotrebné tovary s vysokým objemom ...
Zobraziť viac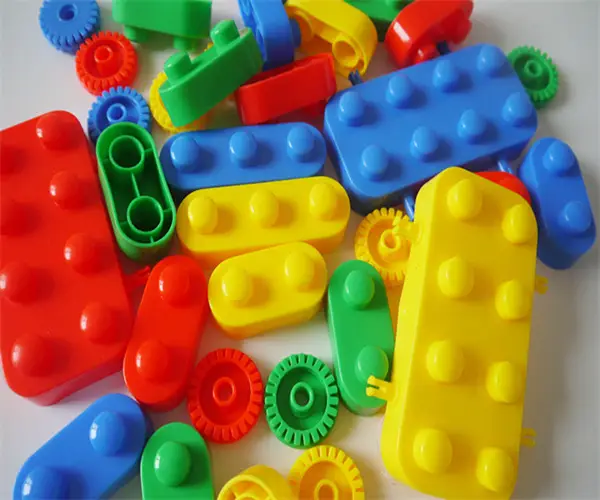
Optimalizácia kvality povrchu formy a prípravy nástrojov. Povrchová úprava plastových dielov začína dôslednou prípravou povrchu formy. Každá odchýlka na nástroji – či už ide o mikroškrabnutie alebo nerovnomernosť textúry – sa presne prenáša ...
Zobraziť viac
Základné metódy kontroly plastových dielov pre objednávky vysokého objemu Vizuálna kontrola a detekcia povrchových defektov v plastových dieloch Vizuálna kontrola je základnou metódou na identifikáciu povrchových defektov v plastových dieloch – napríklad škrabancov, stlačenín, ...
Zobraziť viac
Výber materiálov pre individuálne vyrobené plastové diely: ochrana pred EMI, tepelná stabilita a dodržiavanie predpisov Ochrana pred EMI/RFI a odvod statického náboja v individuálne vyrobených plastových dieloch pre citlivú elektroniku Štandardné termoplasty sú prirodzene priehľadné pre...
Zobraziť viac
Základné požiadavky na výkon pri plastovom vstrekovaní v automobilových aplikáciáchKomponenty automobilov vyrobené plastovým vstrekovaním musia odolať extrémnym prevádzkovým podmienkam počas dlhodobého životného cyklu. Tri kľúčové oblasti výkonu – tepelné...
Zobraziť viac EN
