 EN

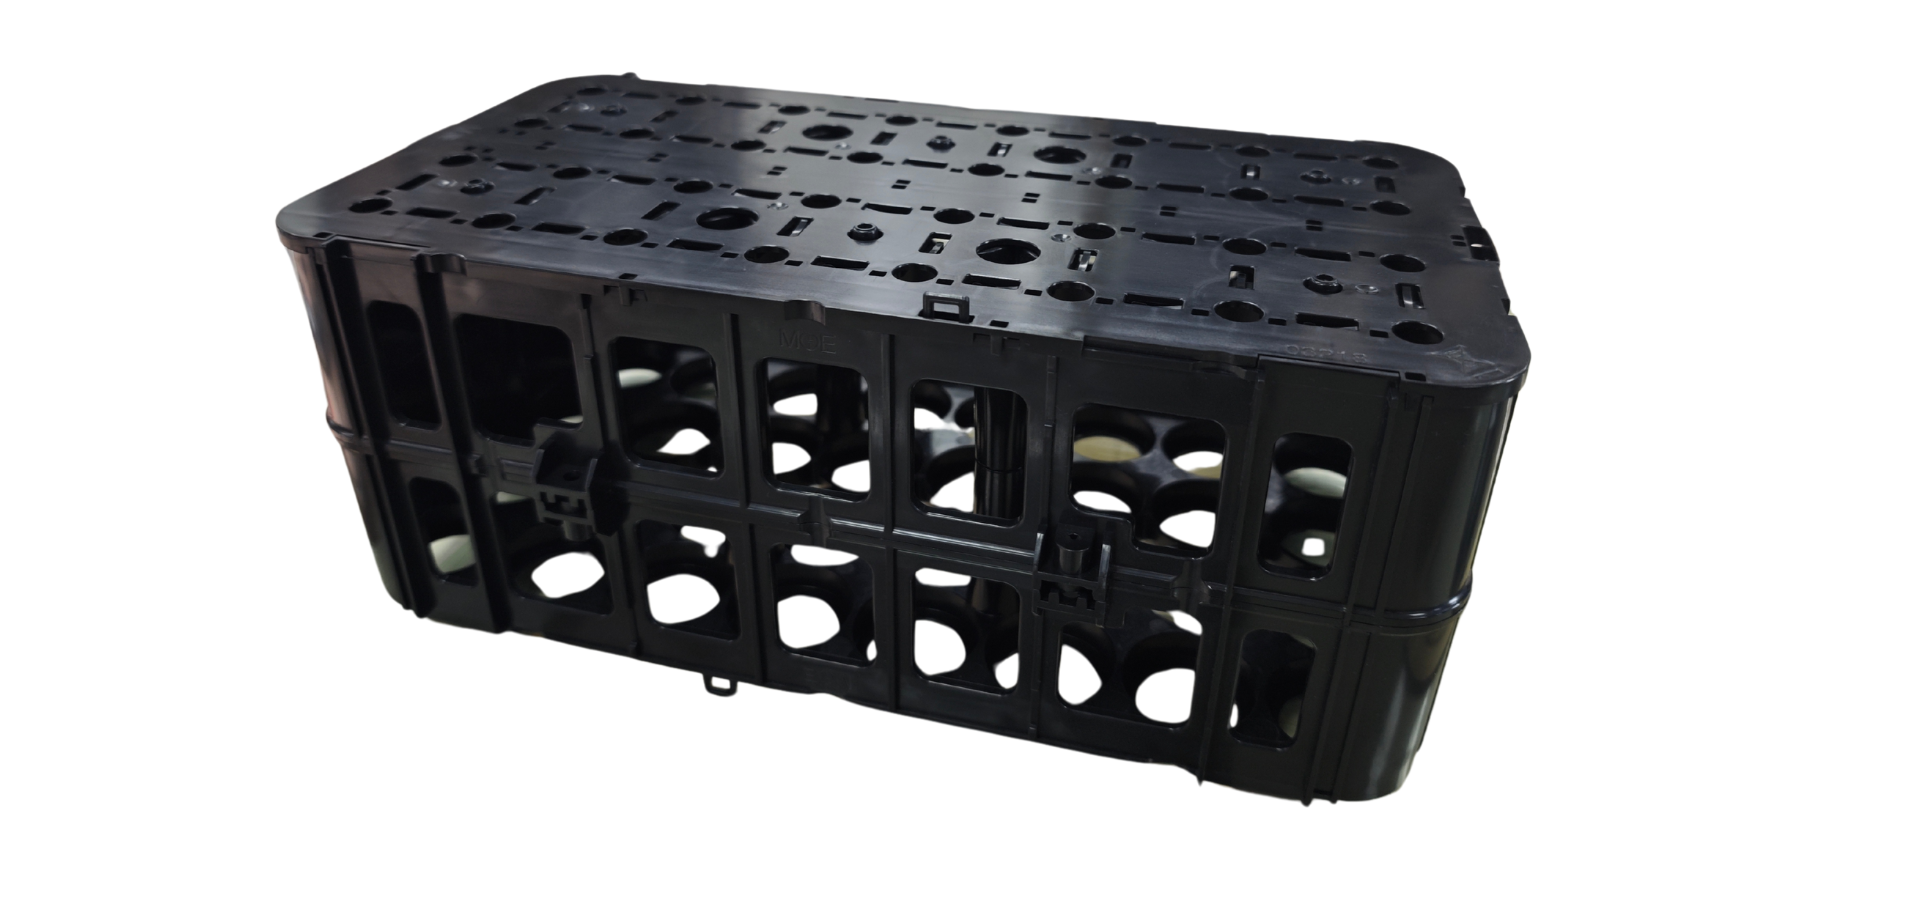
Almindeligheden af plastinjektionsformning inden for forbrugsprodukter
Kategorier med stor produktionsmængde: elektronikhuse, køkkenudstyr, personlig plejeartikler og husholdningsapparater
Plastikinjektionsformning er den dominerende fremstillingsmetode for forbrugervarer i store mængder – og leverer præcision, konsekvens og skalerbarhed inden for elektronik, køkkenudstyr, personlig pleje og husholdningsapparater. Inden for elektronik fremstiller den holdbare, dimensionsstabile kabinetter til smartphones, bærbare computere, fjernbetjeninger til tv-apparater og routere – dele, der kræver stramme tolerancegrænser (±0,05 mm), gentagelige overfladeafslutninger og integrerede funktioner såsom monteringsbøsninger og EMI-skærmningsribber.
Køkkenudstyr – herunder madopbevaringsbeholdere, målebægre, spatler og blenderkar – fremstilles typisk ved hjælp af flercavitetsskabeloner fra FDA-godkendte polymerer såsom polypropylen (PP) og polyethylen (PE), hvilket muliggør hurtig produktion samtidig med opfyldelse af strenge sikkerhedskrav til kontakt med fødevarer (21 CFR §177.1520).
Personlige plejeprodukter som tandbørstehåndtag, barbermaskinens krop og kamme udnytter processens evne til at integrere ergonomiske konturer, overformede bløde greb i TPE-materialer samt finstrukturerede overflader – alt sammen i én enkelt proces. For husholdningsapparater omfatter sprøjtestøbte komponenter kontrolpaneler, vaskemiddeldispensere, drejeknapper og konstruktionsrammer, der kombinerer elektrisk isolation, varmebestandighed (f.eks. flammehæmmende ABS eller PC/ABS-blends) samt æstetisk alsidighed.
Med typiske cykeltider på 2–5 sekunder og produktionshastigheder på over 1 million styk pr. måned pr. form sikrer sprøjtestøbning global prisattraktivitet og forsyningskæderesilience – hvilket gør den til den grundlæggende proces bag moderne masseforbrugerprodukters økosystemer.
Konkrete eksempler: smartphoneskodder, tandbørstehåndtag og apparaters kontrolpaneler
Almindelige plastprodukter illustrerer, hvordan sprøjtestøbning kombinerer funktionsmæssig ydeevne med designsofistikation. Eksempelvis integrerer smartphoneskodder indvendige forstærkningsribber, præcise udstansninger til kamera/knapper og strukturerede eller matte overflader – alt sammen fremstillet i én cyklus uden sekundær bearbejdning. Deres tyndvæggede geometri (ofte <1,2 mm) kræver en optimeret smeltestrøm og gateplacering for at undgå warping eller sink-mærker.
Tandbørstehåndtag demonstrerer funktionsintegration via tofarvet støbning: En stiv PP- eller PS-kernestruktur overstøbes med termoplastisk elastomer (TPE) til et ikke-glidende greb og forbedret hygiejne – hvilket eliminerer monteringsprocesser og forbedrer brugerkomfort.
Betjeningspaneler til apparater – såsom på vaskemaskiner eller mikrobølgeovne – kombinerer gennemsigtige polycarbonatvinduer, taktilt følsomme knaprammer og indlejrede dekorative folier med grafik trykt ved hjælp af lasergravering eller tampoprint. Disse samlinger opnår skarpe kantdefinitioner, langvarig UV-stabilitet og konsekvent bagbelysningsdiffusion – alt sammen afgørende for både brugervenlighed og mærkevareæstetik.
Disse eksempler understreger sprøjtestøbningens unikke evne til gentagelig præcision, geometrisk kompleksitet og omkostningseffektiv tilpasning i stor skala.
Kernefordele, der driver adoption af plastprodukter
Hastighed og skalérbarhed: cykeltider på 2–5 sekunder, hvilket muliggør mere end 1 million enheder pr. måned pr. støbeform
Sprøjtestøbning opnår branchens førende gennemløbstid, hvor mange forbrugsprodukter gennemløber cyklussen på blot 2–5 sekunder. En enkelt 32-hul-form, der kører med 4-sekunders cyklus, kan producere over 1,2 millioner enheder om måneden – hvilket giver mærker mulighed for at imødegå sæsonbetonede efterspørgselsstigninger eller virale produkttrends uden forsinkelser pga. ombygning af værktøjer. Denne hastighed skyldes præcist reguleret termisk styring, højtryksindsprøjtning (op til 150 MPa) og hurtig afkøling via konforme kanaler – hvilket hærder termoplastikker på sekunder i stedet for minutter.
I forhold til alternative fremgangsmåder – såsom CNC-bearbejdning (timer pr. del) eller termoformning (manuel beskæring, lavere gentagelighed) – leverer sprøjtestøbning output, der er flere størrelsesordener højere, samtidig med at den opretholder en dimensionel nøjagtighed på ±0,05 mm. Denne kombination gør det muligt at anvende slanke lagermodeller, næsten kontinuerlig opfyldelse og hurtig skalerbarhed på tværs af kategorier – fra engangsraketter til bilinteriørprofiler.
Arbejdseffektivitet og konsekvens: Automatisering minimerer menneskelig indgriben i forhold til termoformning eller CNC
Moderne injektionsstøbningslinjer er stærkt automatiserede: Robotarme fjerner dele, transportbånd transporterer dem til inline-visuelt inspektionssystemer, og automatisk sorteringssystemer dirigerer komponenter efter tolerancebånd eller kosmetisk kvalitet – alt sammen med minimal operatørindgriben. Dette står i skarp kontrast til termoformning, som ofte kræver manuel beskæring, stablelse og fejl-sortering, samt CNC-bearbejdning, hvor hver enkelt del kræver individuel fastspænding, værktøjsstisprogrammering og efterbearbejdning af spåner.
Ved at eliminere gentagne manuelle opgaver reducerer injektionsformning arbejdskraftomkostningerne med op til 60 % i forhold til arbejdskraftintensive alternativer – og endnu mere kritisk eliminerer den menneskeskabt variabilitet. Gentagelighed fra støbning til støbning sikrer, at hver enkelt enhed opfylder specifikationerne uden sekundær efterbearbejdning og leverer ensartet kvalitet på tværs af millioner af enheder. Kvalificerede teknikere overvåger flere presseanlæg samtidigt og fokuserer på procesoptimering og forebyggende vedligeholdelse frem for udførelse af gentagne bevægelser – hvilket forbedrer både produktiviteten og udnyttelsen af arbejdskraften.
Økonomisk logik: Høj startinvestering i værktøjer versus lav omkostning pr. enhed
Beslutningen om at indføre injektionsformning afhænger af en strategisk kapitalallokering: en betydelig startinvestering i præcisionsværktøjer versus markant lavere produktionsomkostninger pr. enhed i stor skala. Denne afvejning transformerer værktøjsomkostningen fra en udgift til en afskrivelig aktiva – hvis afkast accelererer hurtigt, når en defineret volumentræskel overstiges.
Break-even-analyse: 10.000–50.000 enheder kræves typisk for at dække formkostningerne
En produktionsklar stålmold til forbrugervarer koster typisk 25.000–100.000 USD, afhængigt af kompleksiteten, antallet af kavitet og materialet (f.eks. P20- eller H13-værktøjsstål). Aluminiumsmolde – brugt til prototypering eller lavvolumenproduktion – koster 30–50 % mindre, men slitter hurtigere og begrænser den årlige produktion. Den økonomiske break-even-point ligger typisk mellem 10.000 og 50.000 enheder, hvorefter stykomkosten falder markant.
For eksempel kan en smartphone-tilbehør fremstillet ved hjælp af korte serier (f.eks. vakuumformning eller værktøj fremstillet med 3D-print) koste 2,50 USD pr. stk. Med en dedikeret stålmold falder omkostningen til 0,80 USD – hvilket giver en besparelse på 1,70 USD pr. stk. Ved 200.000 stk. årligt svarer dette til 340.000 USD i undgåede omkostninger – hvilket fuldt ud dækker investeringen i molden allerede i den første produktionsomgang. Avancerede funktioner såsom multihul-layouts, konform køling eller insert-formning øger de indledende værktøjsomkostninger, men reducerer yderligere omkostningerne pr. stk. og forbedrer delekvaliteten – hvilket styrker afkastet på investeringen (ROI) for programmer med vedvarende store produktionsvolumener.
Designfrihed og funktional integration i plastprodukter
Muliggørere af kompleks geometri: udfald, levende hængsler, multihuldele og klikmonterede samlinger
Sprøjtning frigør uset designfrihed – hvilket gør det muligt at skabe geometrier, der integrerer funktioner, reducerer antallet af dele og eliminerer sekundære processtrin. Undercuts, fremstillet ved hjælp af skydekerne eller sammenklappelige indsatte dele, gør det muligt at integrere interne klikfunktioner og detaljer fra siden uden efterbearbejdning. Levende hængsler – tynde, fleksible sektioner, der sprøjtes direkte ind i stive PP- eller PE-dele – giver pålidelige, slidstærke bøjepunkter til låg, lukninger og emballage.
Flere-hul-forme genskaber disse komplekse funktioner på flere dusin aftryk samtidigt, hvilket bevarer præcisionen og reducerer cykeltiden pr. enkelt del. Klikmontager erstatter skruer, lim og ultralydssvejsning – hvilket reducerer monteringsarbejdet med op til 40 % og forbedrer pålideligheden i brug ved at fjerne problemer med løse fastgørelsesmidler eller nedbrydning af lim.
Samlet set reducerer disse evner materialeforbruget med 15–30 % i forhold til maskinfremstillede dele, forkorter gennemførelsestiden og resulterer i lettere og mere vedligeholdelige produkter. Det er derfor, at plastinjektionsformning dominerer både strukturelle og æstetiske komponenter – fra rakethusninger til bærbare computerchassis – hvor metal eller glas ville kræve kostbare flertrins-fremstillings-, efterbehandlings- og monteringsprocesser.
Ofte stillede spørgsmål
Hvilke typer produkter fremstilles ved hjælp af plastinjektionsformning?
Plastinjektionsformning anvendes almindeligt til elektronikhuse, køkkenredskaber, personlig plejeartikler, husholdningsapparater og utallige andre forbrugsgoder. Eksempler inkluderer smartphoneskåle, tandbørstehåndtag og betjeningspaneler til apparater.
Hvor hurtig er plastinjektionsformning sammenlignet med andre fremstillingsmetoder?
Plastikinjektionsformning er utroligt hurtig, med cykeltider, der typisk ligger mellem 2–5 sekunder pr. emne. Denne hastighed overgår andre metoder som CNC-bearbejdning eller termoformning og gør det muligt at opnå produktionshastigheder på over 1 million emner pr. måned pr. form.
Hvad er den økonomiske break-even-punkt for anvendelse af injektionsformning?
Break-even-punktet ligger generelt mellem 10.000 og 50.000 emner, afhængigt af formomkostningerne og besparelserne pr. emne ved produktionen. Ved storproduktion falder omkostningerne pr. emne betydeligt, hvilket gør injektionsformning omkostningseffektiv i stor skala.
Hvorfor er arbejdskraftens effektivitet højere ved injektionsformning?
Injektionsformning minimerer menneskelig indgriben gennem automatisering, såsom robotbaseret udtagning, inline-inspektion og sortering. Dette reducerer arbejdskraftsomkostningerne med op til 60 % sammenlignet med arbejdskraftintensive metoder som CNC-bearbejdning eller manuel termoformning.
Hvad er fordelene ved designfriheden ved injektionsformning?
Sprøjtning gør det muligt at fremstille komplekse geometrier såsom underkutninger, fleksible hængsler, flerhulsdelen og klikmonterede samlinger, hvilket gør integrerede designmuligheder mulige og dermed reducerer materialeforbruget, antallet af dele samt de driftsmæssige omkostninger.
Indholdsfortegnelse
- Almindeligheden af plastinjektionsformning inden for forbrugsprodukter
- Kernefordele, der driver adoption af plastprodukter
- Økonomisk logik: Høj startinvestering i værktøjer versus lav omkostning pr. enhed
- Designfrihed og funktional integration i plastprodukter
-
Ofte stillede spørgsmål
- Hvilke typer produkter fremstilles ved hjælp af plastinjektionsformning?
- Hvor hurtig er plastinjektionsformning sammenlignet med andre fremstillingsmetoder?
- Hvad er den økonomiske break-even-punkt for anvendelse af injektionsformning?
- Hvorfor er arbejdskraftens effektivitet højere ved injektionsformning?
- Hvad er fordelene ved designfriheden ved injektionsformning?