 EN

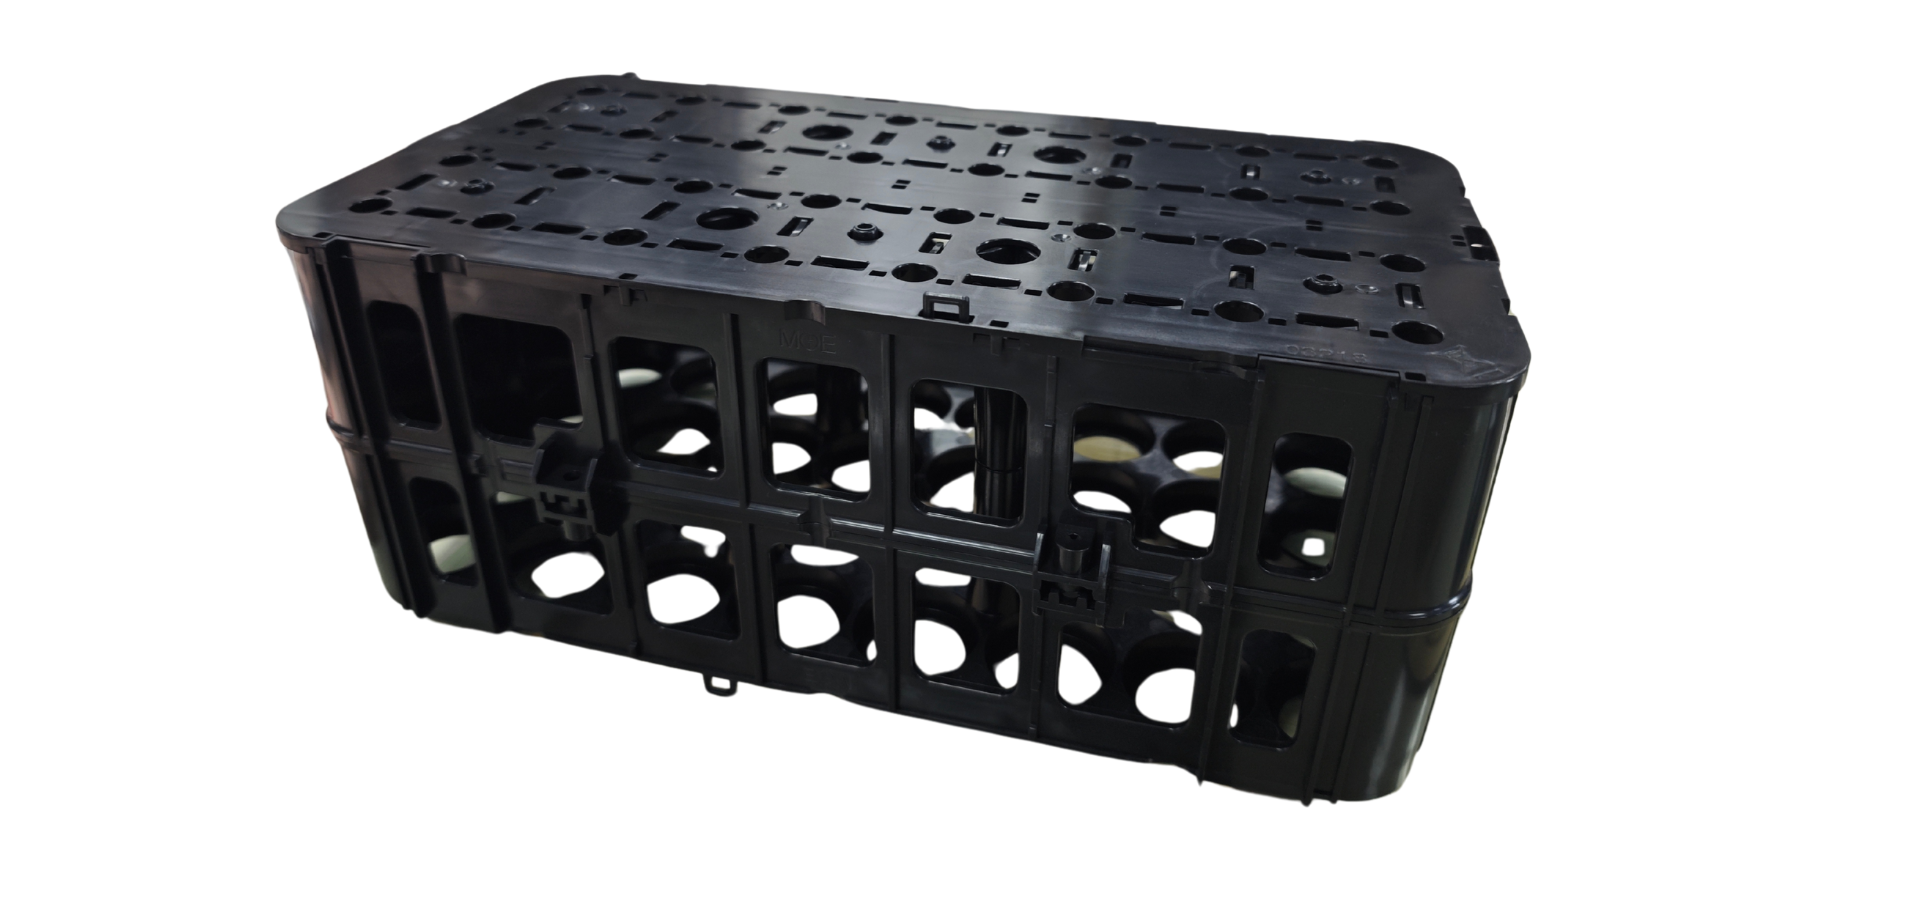
Alomteenwoordigheid van Plastiek Spuitgiet oor Verbruikergoedere
Hoë-volume kategorieë: elektronika behuisinge, kombuisware, persoonlike versorgingsartikels en huistoestelle
Plastiek spuitgiet is die dominante vervaardigingsmetode vir verbruikergoedere in groot volumes—wat presisie, konsekwentheid en skaalbaarheid lewer oor elektronika, kombuistoerusting, persoonlike versorgingsprodukte en huistoerusting. In elektronika word duursame, dimensioneel stabiele behuisinge vir selfone, skootrekenaars, TV-afstandbeheerders en rou ters vervaardig—dele wat noukeurige toleransies (±0,05 mm), herhaalbare oppervlakafwerking en geïntegreerde funksies soos monteerbokse en EMI-skermribbe vereis.
Kombuistoerusting—insluitend kosbewaarhouers, maatbekers, spatels en blenderflesse—word gewoonlik met multi-holte-gereedskap uit FDA-goedgekeurde harssoorte soos polipropileen (PP) en polietileen (PE) gevorm, wat vinnige produksie moontlik maak terwyl dit streng voedselkontak-veiligheidsstandaarde (21 CFR §177.1520) bevredig.
Persoonlike versorgingsartikels soos tandeboorskagte, skeerapparaatliggame en kamme maak gebruik van die proses se vermoë om ergonomiese kontoure, oormoldde sagte greep-TPE-oppervlaktes en fyn-tekstureerde afwerking in een enkele operasie te integreer. Vir huishoudelike toestelle sluit spuitgevormde komponente beheerpanele, wasmiddeldoseerders, knoppies en strukturele raamwerke in wat elektriese isolasie, hittebestandheid (bv. vlambestendige ABS of PC/ABS-blends) en estetiese veelzijdigheid kombineer.
Met tipiese sikustye van 2–5 sekondes en produksietempo’s wat 1 miljoen eenhede per maand per vorm oorskry, verseker spuitvorming wêreldwye bekostigbaarheid en kettingweerstand—wat dit die grondslagproses agter moderne massaverbruikersproduk-ekostelsels maak.
Praktiese voorbeelde: selfoongevalle, tandeboorskagte en toestelbeheerpanele
Alledaagse plastiekprodukte illustreer hoe spuitgiet funksionele prestasie met ontwerpsofistikasie kombineer. Byvoorbeeld, slimfoonhouers integreer interne ribbe, presiese kamera/knopuitsnydings en getekstureerde of matoppervlaktes—almal gevorm in een siklus sonder sekondêre masjineringsprosesse. Hul dunwandige geometrie (gewoonlik <1,2 mm) berus op geoptimaliseerde smeltvloei en hekplasing om vervorming of sinkmerke te voorkom.
Tandeborselhandvats demonstreer funksionele integrasie deur middel van twee-skyfiespuitgiet: 'n stywe PP- of PS-kern word oorgespuit met termoplastiese elastomeer (TPE) vir 'n nie-gly-gryp en verbeterde higiëne—wat monteerstappe elimineer en gebruikersgemak verbeter.
Toestelbeheerpanele—soos dié op wasmasjiene of mikrogolfoonde—kombineer deursigtige polikarbonaatvensters, taktil knopraamwerke en ingebedde versierlikevelle met laser-geëtste of stempel-gedrukte grafika. Hierdie samestellings bereik skerp randdefinisie, langtermyn UV-stabiliteit en konsekwente agtergrondverligtingsverspreiding—krities vir beide bruikbaarheid en handelsmerk-aesthetika.
Hierdie voorbeelde beklemtoon spuitgiet se unieke vermoë om herhaalbare presisie, geometriese kompleksiteit en koste-doeltreffende aanpassing op groot skaal te lewer.
Kernvoordele wat die aanvaarding van plastiekprodukte dryf
Spoed en skaalbaarheid: 2–5 sekonde siklus-tye wat meer as 1 miljoen eenhede per maand per vorm moontlik maak
Spuitvorming bereik die nywerheidsleidende deurset, met baie verbruikersdele wat in net 2–5 sekondes voltooi word. ’n Enkele 32-gat-vorm wat teen 4-sekonde-siklusse werk, kan meer as 1,2 miljoen eenhede per maand vervaardig—wat handelsmerke in staat stel om seisoenale vraagpieke of virusagtige produkttendense te ontmoet sonder dat hulle vir nuwe gereedskap moet wag. Hierdie spoed kom van nou beheerde termiese bestuur, hoëdruk-spuiting (tot 150 MPa) en vinnige verkoeling via konforme kanale—wat termoplastieke in sekondes eerder as minute verhard.
In vergelyking met alternatiewe soos CNC-bewerking (ure per deel) of termovorming (handmatige afsnyding, laer herhaalbaarheid), lewer spuitvorming ordes van grootte hoër uitset terwyl dit dimensionele akkuraatheid van ±0,05 mm behou. Hierdie kombinasie maak slanke voorraadmodelle, byna kontinue vervulling en reaktiewe skaalvergroting moontlik oor kategorieë soos wegwerp-skêrme tot motorbinnekantafwerking.
Arbeidsdoeltreffendheid en konsekwentheid: outomatisering verminder menslike ingryping in vergelyking met termovorming of CNC
Moderne spuitgietlyne is hoogs outomaties: robotarms verwyder die onderdele, transportbande vervoer hulle na inline-visie-inspeksiestelsels, en outomatiese sorteerstasies rig komponente volgens toleransieband of kosmetiese gehalte—almal met minimale operateurbetrokkenheid. Dit staan in skerp kontras met termovorming, wat dikwels handmatige afsnyding, stapeling en defeksortering vereis, en CNC-bewerking, waar elke onderdeel individuele vasstelling, gereedskapbaanprogrammering en nabetwerkingsontbyring benodig.
Deur herhalende handwerklike take uit te skakel, verminder spuitgietwerk arbeidskoste met tot 60% in vergelyking met arbeidsintensiewe alternatiewe — en nog belangriker, dit elimineer mensgeïnduseerde veranderlikheid. Herhaalbaarheid van skoot-tot-skoot verseker dat elke eenheid aan die spesifikasies voldoen sonder sekondêre herwerk, wat eenvormige gehalte oor miljoene eenhede lewer. Vaardige tegnici toesig verskeie persmasjiene gelyktydig, met die fokus op prosesoptimalisering en voorkomende onderhoud eerder as die uitvoering van herhalende bewegings — wat beide produktiwiteit en werknemersbenutting verbeter.
Ekonomiese logika: Hoë aanvanklike gereedskapinvestering teenoor lae koste per eenheid
Die besluit om spuitgietwerk aan te neem, berus op 'n strategiese kapitaaltoedeling: 'n beduidende aanvanklike belegging in presisiegereedskap teenoor dramaties laer produksiekoste per eenheid by grootskaalse vervaardiging. Hierdie kompromis transformeer die mall-koste van 'n uitgawe na 'n afskryfbare bate — waarvan die terugslag vinnig versnel bo 'n gedefinieerde volume-drempel.
Breekpuntanalise: 10 000–50 000 eenhede word gewoonlik vereis om gietvormkoste te kompenseer
’n Produksiegraad-staalvorm vir verbruikergoedere kos gewoonlik $25 000–$100 000, afhangende van kompleksiteit, holte-aantal en materiaal (bv. P20- of H13-gereedskapstaal). Aluminiumvorms—wat vir prototipering of lae-volumeproduksie gebruik word—kost 30–50% minder, maar verslet vinniger en beperk die jaarlikse uitset. Die ekonomiese breekpunt val gewoonlik tussen 10 000 en 50 000 eenhede, waarna die koste per onderdeel skerp daal.
Byvoorbeeld kan ’n slimfoon-toebehore wat deur kort-reeksmetodes vervaardig word (soos vakuumvorming of 3D-gedrukte gereedskap) $2,50/eenheid kos. Met ’n toegewyde staalgelding daal daardie koste na $0,80—wat ’n besparing van $1,70 per eenheid lewer. By 200 000 eenhede jaarliks verteenwoordig dit ’n voorkoming van koste van $340 000—wat die geldingsbelegging volledig binne die eerste vervaardigingsreeks terugverdien. Gevorderde funksies soos veelholte-opstelling, konforme verkoeling of inskryf-vorming verhoog die aanvanklike gereedskapskoste, maar verminder die koste per eenheid verdere en verbeter die onderdeelkwaliteit—wat die ROI vir langlopende volumeprogramme versterk.
Ontwerp-vryheid en funksionele integrasie in plastiekprodukte
Komplekse geometrie-moontlikmaakders: onderkrapings, lewende scharniere, veelholte-onderdele en klikmonteerbare samestellings
Spuitgietwerk ontsluit ongekende ontwerp-vryheid—wat geometrieë moontlik maak wat funksies konsolideer, die aantal onderdele verminder en sekondêre bewerkings elimineer. Onderkrapings, wat met skuifkerns of inkrimpbare insettinge gevorm word, laat interne klikkenmerke en sy-aanwendingsbesonderhede toe sonder ná-bewerking. Lewende scharniere—dun, buigsame afdelings wat integrasie in stywe PP- of PE-onderdele gegiet word—verskaf betroubare, moegheidsbestande buigpunte vir deksels, sluitstukke en verpakking.
Multi-holtevorms repliceer hierdie komplekse eienskappe oor tientalle afdrukke gelyktydig, wat presisie behou en die siklus tyd per onderdeel verminder. Klikmontasies vervang skroewe, kleefmiddels en ultraklanklasering—wat monteerarbeid met tot 40% verminder en veldbetroubaarheid verbeter deur die losraak van vasmaakmiddels of die aftakeling van kleefmiddels te verwyder.
Saam bied hierdie vermoëns ‘n materiaalvermindering van 15–30% ten opsigte van masjiengevormde ewewaardiges, verkort leweringsdae en lewer ligter, meer onderhoudbare produkte. Dit is hoekom plastiek spuitgiet die heersende proses vir strukturele en estetiese komponente is—van skeerapparaathuisse tot rekenaarrekenaartromme—waar metaal of glas duur, veelstappe-vervaardiging, afwerkings- en samestellingsprosesse sou vereis.
Gewilde Vrae
Watter soorte produkte word met plastiek spuitgiet vervaardig?
Plastiek spuitgiet word algemeen gebruik vir elektronikahuisse, kombuistuig, persoonlike versorgingsitems, huishoudelike toestelle en baie ander verbruikersgoedere. Voorbeelde sluit in selfoonhoeë, tandeboorskagte en toestelbeheerpanele in.
Hoe vinnig is plastiek spuitgiet in vergelyking met ander vervaardigingsmetodes?
Plastiek spuitgiet is ongelooflik vinnig, met siklusse wat gewoonlik van 2–5 sekondes per onderdeel wissel. Hierdie spoed oortref ander metodes soos CNC-snywerk of termovorming, en maak produksietempo’s van meer as 1 miljoen eenhede per maand per mal moontlik.
Wat is die ekonomiese breekpunt vir die gebruik van spuitgiet?
Die breekpunt wissel gewoonlik tussen 10 000 en 50 000 eenhede, afhangende van mal-koste en besparings per eenheid tydens produksie. Hoë-volumeproduksie verminder die koste per onderdeel aansienlik, wat spuitgiet koste-doeltreffend maak by grootskaalse produksie.
Hoekom is arbeidsdoeltreffendheid hoër by spuitgiet?
Spuitgiet verminder menslike ingryping deur outomatisering, soos robot-uitskeiding, lyn-inspeksie en sortering. Dit verminder arbeidskoste met tot 60% in vergelyking met arbeidsintensiewe metodes soos CNC-snywerk of handtermovorming.
Wat is die voordele van ontwerp-vryheid by spuitgiet?
Spuitgietwerk laat komplekse geometrieë toe, soos onderkrapings, beweeglike scharniere, veelholte-onderdele en klikmonteerbare samestellings, wat geïntegreerde ontwerpe moontlik maak wat materiaalverbruik, aantal onderdele en bedryfskoste verminder.
Tabel van inhoud
- Alomteenwoordigheid van Plastiek Spuitgiet oor Verbruikergoedere
- Kernvoordele wat die aanvaarding van plastiekprodukte dryf
- Ekonomiese logika: Hoë aanvanklike gereedskapinvestering teenoor lae koste per eenheid
- Ontwerp-vryheid en funksionele integrasie in plastiekprodukte
-
Gewilde Vrae
- Watter soorte produkte word met plastiek spuitgiet vervaardig?
- Hoe vinnig is plastiek spuitgiet in vergelyking met ander vervaardigingsmetodes?
- Wat is die ekonomiese breekpunt vir die gebruik van spuitgiet?
- Hoekom is arbeidsdoeltreffendheid hoër by spuitgiet?
- Wat is die voordele van ontwerp-vryheid by spuitgiet?