 EN

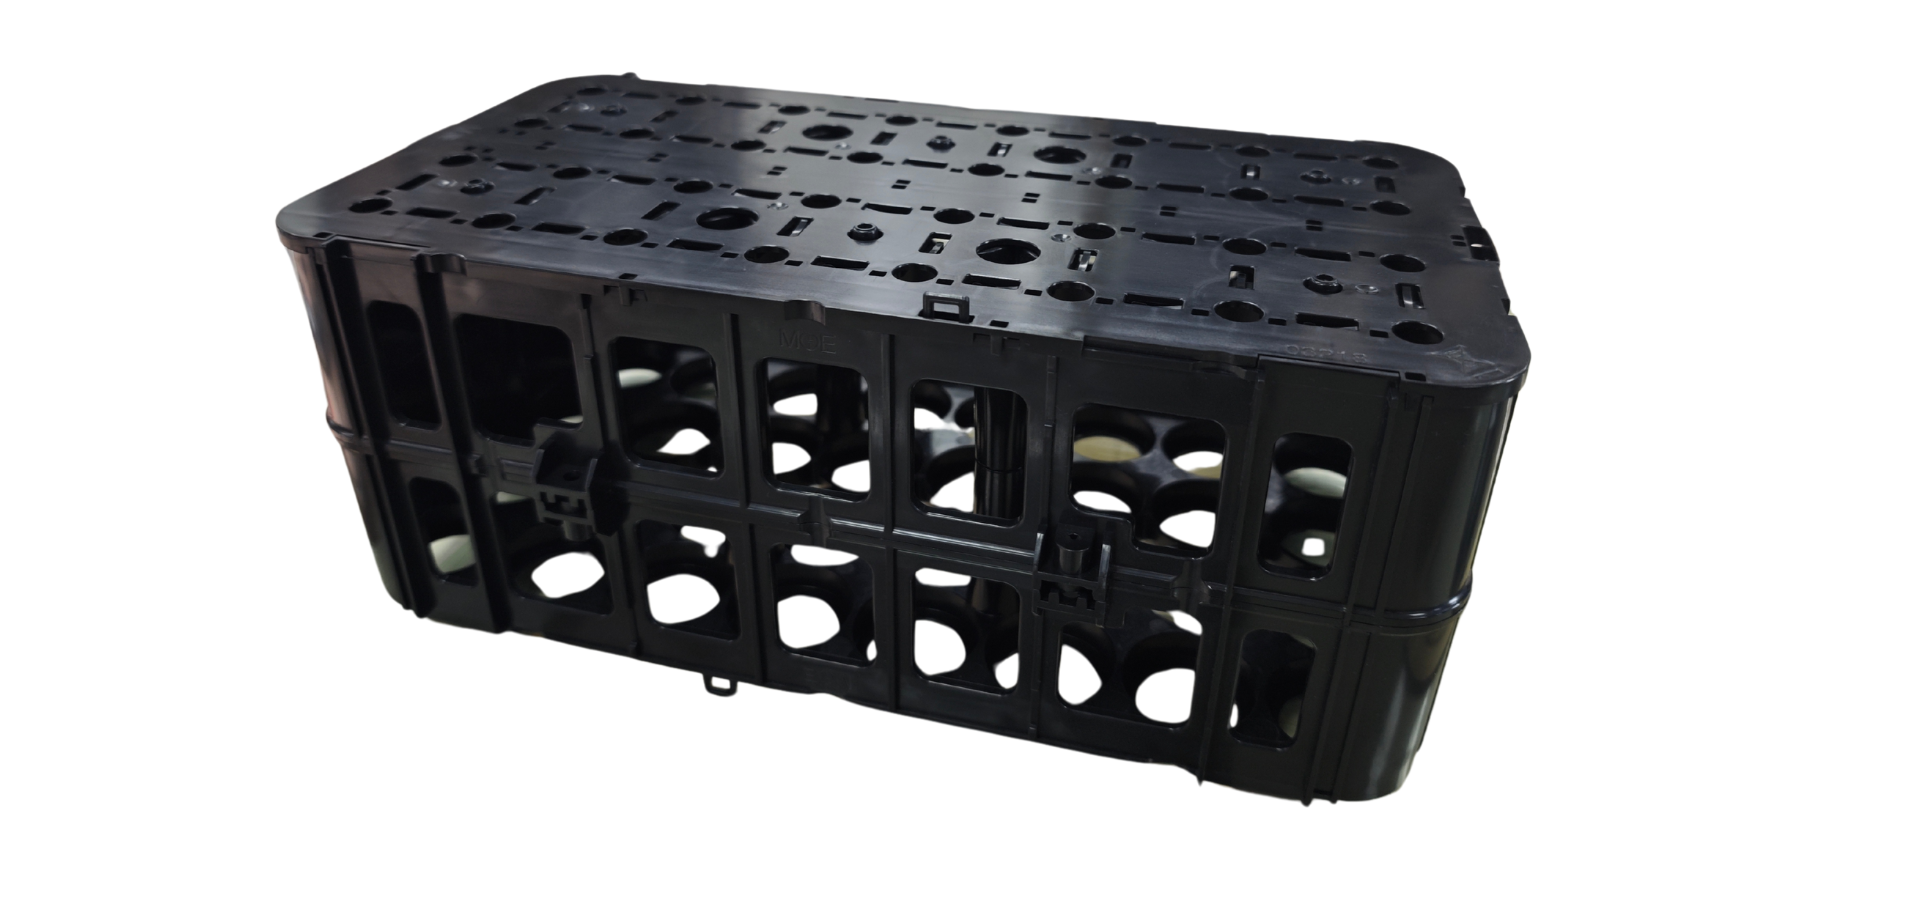
Поширеність лиття пластмас під тиском у сфері споживчих товарів
Категорії з високим обсягом виробництва: корпуси електронних пристроїв, кухонний посуд, засоби особистої гігієни та побутова техніка
Ливлення пластмаси під тиском є провідним методом виробництва товарів споживчого призначення у великих обсягах — забезпечуючи точність, стабільність і масштабованість у секторах електроніки, кухонного посуду, засобів особистої гігієни та побутової техніки. У сфері електроніки цей процес використовується для виготовлення міцних корпусів із постійними розмірами для смартфонів, ноутбуків, пультів дистанційного керування телевізорами та роутерів — деталей, які вимагають високої точності (±0,05 мм), стабільної якості поверхні та вбудованих елементів, таких як виступи для кріплення й ребра для екранировання електромагнітних перешкод.
Кухонний посуд — зокрема контейнери для зберігання їжі, мірні склянки, лопатки та чаші блендерів — зазвичай виготовляють за допомогою багатопорожнинних форм із сумісних із вимогами FDA полімерів, наприклад поліпропілену (PP) та поліетилену (PE), що дозволяє швидко налагодити випуск продукції й одночасно відповідати жорстким стандартам безпеки для товарів, що контактує з їжею (21 CFR §177.1520).
Предмети особистої гігієни, такі як ручки зубних щіток, корпуси бритв і гребінці, використовують цей процес завдяки його здатності створювати ергономічні контури, поверхні з м’яким захопленням із термоеластопласту (TPE), нанесені методом овермолдингу, та дрібнозернисті оздоблювальні покриття — усі ці елементи виготовлюються за одну операцію. У побутових приладах компоненти, виготовлені методом лиття під тиском, включають панелі керування, дозатори миючих засобів, ручки-регулятори та конструктивні рами, які поєднують електричну ізоляцію, стійкість до високих температур (наприклад, самозагасаючий ABS або суміші PC/ABS) та естетичну різноманітність.
З типовими циклами тривалістю 2–5 секунд і продуктивністю понад 1 мільйон одиниць на місяць на одну формувальну матрицю лиття під тиском забезпечує глобальну доступність і стійкість ланцюгів поставок — саме тому цей процес є фундаментальною основою сучасних екосистем масових споживчих товарів.
Приклади з реального життя: чохли для смартфонів, ручки зубних щіток та панелі керування побутовими приладами
Щоденні пластикові вироби демонструють, як лиття під тиском поєднує функціональні характеристики з дизайнерською складністю. Наприклад, чохли для смартфонів інтегрують внутрішні ребра жорсткості, точні вирізи для камер і кнопок та текстурні або матові поверхні — все це формується за один цикл без додаткової механічної обробки. Їх тонкостінна геометрія (часто <1,2 мм) залежить від оптимізованого розплавленого потоку й розташування литників, щоб запобігти деформації або впадинам.
Ручки зубних щіток демонструють функціональну інтеграцію за допомогою двоетапного лиття: жорстке ядро з поліпропілену (PP) або полістиролу (PS) покривається термопластичним еластомером (TPE) для протисковзного зчеплення й покращеної гігієни — це усуває необхідність збирання окремих деталей і підвищує комфорт користувача.
Панелі керування побутовими приладами — наприклад, пральних машин або мікрохвильових пічок — поєднують прозорі вікна з полікарбонату, тактильні рамки кнопок і вбудовані декоративні плівки з графікою, нанесеною лазерним гравіруванням або тампонним друкуванням. Такі зборки забезпечують чітке визначення країв, тривалу стійкість до УФ-випромінювання та узгоджене розсіювання підсвітки — що є критичним як для зручності використання, так і для бренду.
Ці приклади підкреслюють унікальну здатність лиття під тиском забезпечувати повторювану точність, геометричну складність та економічно ефективну індивідуалізацію у великих обсягах.
Основні переваги, що сприяють впровадженню пластикових виробів
Швидкість і масштабованість: час циклу 2–5 секунд, що дозволяє виробляти понад 1 млн одиниць на місяць на одну форму
Ливарне формування забезпечує продуктивність на рівні лідера галузі: багато споживчих деталей виготовляються за 2–5 секунд. Єдиний 32-порожнинний прес-форма, що працює з циклом у 4 секунди, може виробляти понад 1,2 мільйона одиниць на місяць — що дозволяє брендам задовольняти піковий попит у сезони або реагувати на вірусні тренди у продуктах без затримок через переналаштування обладнання. Така швидкість досягається завдяки точному термоконтролю, високотисковому вливанню (до 150 МПа) та швидкому охолодженню за допомогою конформних каналів — що забезпечує затвердіння термопластів за секунди замість хвилин.
Порівняно з альтернативними методами — такими як фрезерування на ЧПУ (години на одну деталь) або термоформування (ручна обробка кромок, нижча повторюваність) — ливарне формування забезпечує виробництво на порядки вищої потужності при збереженні точності розмірів ±0,05 мм. Цей поєднаний ефект дозволяє застосовувати моделі мінімального запасу, майже безперервне виконання замовлень та гнучке масштабування в різних категоріях — від одноразових бритв до внутрішніх оздоблень автомобілів.
Ефективність праці та узгодженість: автоматизація мінімізує втручання людини порівняно з термоформуванням або фрезеруванням на ЧПК
Сучасні лінії лиття під тиском високоступенево автоматизовані: роботизовані манипулятори виймають деталі, конвеєри доставляють їх до вбудованих систем візуального контролю, а автоматичні сортувальні станції спрямовують компоненти за діапазоном допусків або ступенем косметичної якості — все це з мінімальним втручанням операторів. Це різко контрастує з термоформуванням, яке часто вимагає ручного обрізання, укладання у стопки та сортування дефектних виробів, а також із фрезеруванням на ЧПК, де для кожної деталі потрібне окреме закріплення в пристосуванні, програмування траєкторії інструменту та зачистка після обробки.
Шляхом усунення повторюваних ручних операцій лиття під тиском зменшує витрати на робочу силу до 60 % порівняно з трудомісткими альтернативами — а ще важливіше, воно усуває людсько-зумовлену мінливість. Повторюваність із вистрілу в інший забезпечує, що кожна одиниця відповідає специфікаціям без додаткової обробки, забезпечуючи однакову якість для мільйонів одиниць. Кваліфіковані техніки одночасно керують кількома пресами, зосереджуючись на оптимізації процесу й профілактичному обслуговуванні замість виконання повторюваних рухів — що підвищує як продуктивність, так і ефективність використання робочої сили.
Економічна логіка: велика початкова інвестиція в оснастку проти низької вартості на одиницю
Рішення про впровадження лиття під тиском ґрунтується на стратегічному розподілі капіталу: значна початкова інвестиція в точну оснастку проти значно нижчої вартості виробництва на одиницю в умовах масового випуску. Цей компроміс перетворює вартість форми з витрат на амортизований актив — повернення від якого швидко прискорюється після досягнення певного обсягу виробництва.
Аналіз точки беззбитковості: зазвичай потрібно 10 000–50 000 одиниць, щоб покрити витрати на виготовлення форми
Сталева форма виробничого рівня для товарів споживання зазвичай коштує 25 000–100 000 дол. США, залежно від складності, кількості порожнин і матеріалу (наприклад, інструментальна сталь P20 або H13). Алюмінієві форми — які використовують для прототипування або серій з низьким обсягом — коштують на 30–50 % менше, але швидше зношуються й обмежують річний обсяг випуску. Економічна точка беззбитковості зазвичай знаходиться в межах 10 000–50 000 одиниць; після цього собівартість одного виробу різко знижується.
Наприклад, аксесуар для смартфона, виготовлений методами малих партій (наприклад, вакуумне формування або інструменти, створені за допомогою 3D-друку), може коштувати 2,50 дол. США за одиницю. За використання спеціальної сталевої форми ця вартість знижується до 0,80 дол. США — що дає економію 1,70 дол. США на одиницю. При щорічному обсязі 200 000 одиниць це становить 340 000 дол. США уникнутих витрат — повне повернення інвестицій у форму вже під час першого випуску продукції. Просунуті функції, такі як багатопорожнинні конструкції, конформне охолодження або вставне лиття, підвищують початкову вартість інструментів, але ще більше знижують витрати на одиницю та покращують якість деталей — посилюючи рентабельність інвестицій у програми з тривалим обсягом виробництва.
Свобода проектування та функціональна інтеграція у пластикових виробах
Можливості складної геометрії: підрізи, гнучкі шарніри, багатопорожнинні деталі та з’єднання типу «клік-фіт»
Ливлення під тиском розкриває небачену свободу проектування — дозволяючи створювати геометрії, які об’єднують функції, зменшують кількість деталей і усувають необхідність вторинних операцій. Внутрішні виступи (undercuts), що формуються за допомогою ковзних серцевин або згинальних вставок, забезпечують внутрішні защелки та деталі з бічною дією без подальшого механічного оброблення. Живі шарніри — тонкі, гнучкі ділянки, які формуються безпосередньо в жорстких деталях із PP або PE — надають надійні, стійкі до втоми точки згину для кришок, закривачів та упаковки.
Багатопорожнинні форми одночасно відтворюють ці складні елементи в десятках відбитків, зберігаючи точність й скорочуючи тривалість циклу на одну деталь. З’єднання за принципом «защелкнув — зафіксував» замінюють гвинти, клеї та ультразвукове зварювання — скорочуючи трудомісткість збирання до 40 % та підвищуючи надійність у експлуатації завдяки усуненню послаблення кріпильних елементів або деградації клею.
Загалом ці можливості зменшують витрати матеріалів на 15–30 % порівняно з обробленими аналогами, скорочують терміни виготовлення та забезпечують створення легших і простіших у технічному обслуговуванні продуктів. Саме тому лиття пластмас під тиском є провідним методом виробництва конструктивних і естетичних компонентів — від корпусів бритв до корпусів ноутбуків — там, де для металу або скла потрібне дороге багатоетапне виготовлення, оздоблення та збирання.
Поширені запитання
Які типи продуктів виготовляють методом лиття пластмас під тиском?
Лиття пластмас під тиском зазвичай використовують для виробництва корпусів електронних пристроїв, кухонного посуду, товарів особистої гігієни, побутових приладів та численних інших споживчих товарів. Прикладами є чохли для смартфонів, ручки зубних щіток і панелі керування побутовими приладами.
Наскільки швидке лиття пластмас під тиском порівняно з іншими методами виробництва?
Пластикове лиття під тиском надзвичайно швидке: тривалість циклу зазвичай становить від 2 до 5 секунд на деталь. Ця швидкість перевершує інші методи, такі як фрезерування на ЧПУ або термоформування, що дозволяє досягти обсягів виробництва понад 1 мільйон одиниць на місяць на одну форму.
Яка економічна точка беззбитковості для використання лиття під тиском?
Точка беззбитковості зазвичай знаходиться в межах від 10 000 до 50 000 одиниць і залежить від вартості форми та економії на кожній одиниці продукції. Великі обсяги виробництва значно знижують собівартість однієї деталі, роблячи лиття під тиском економічно ефективним у масштабі.
Чому трудова ефективність вища при литті під тиском?
Лиття під тиском мінімізує людське втручання за рахунок автоматизації — наприклад, роботизованого видалення деталей, вбудованого контролю якості та сортування. Це зменшує витрати на робочу силу до 60 % порівняно з трудомісткими методами, такими як фрезерування на ЧПУ або ручне термоформування.
Які переваги забезпечує свобода конструювання при литті під тиском?
Ливлення під тиском дозволяє створювати складні геометричні форми, такі як вирізи під кутом, гнучкі шарніри, деталі з багато-порожнинними формами та з’єднання типу «захоплення», що забезпечує комплексне проектування й зменшує витрати матеріалів, кількість деталей та експлуатаційні витрати.
Зміст
- Поширеність лиття пластмас під тиском у сфері споживчих товарів
- Основні переваги, що сприяють впровадженню пластикових виробів
- Економічна логіка: велика початкова інвестиція в оснастку проти низької вартості на одиницю
- Свобода проектування та функціональна інтеграція у пластикових виробах
-
Поширені запитання
- Які типи продуктів виготовляють методом лиття пластмас під тиском?
- Наскільки швидке лиття пластмас під тиском порівняно з іншими методами виробництва?
- Яка економічна точка беззбитковості для використання лиття під тиском?
- Чому трудова ефективність вища при литті під тиском?
- Які переваги забезпечує свобода конструювання при литті під тиском?