 EN

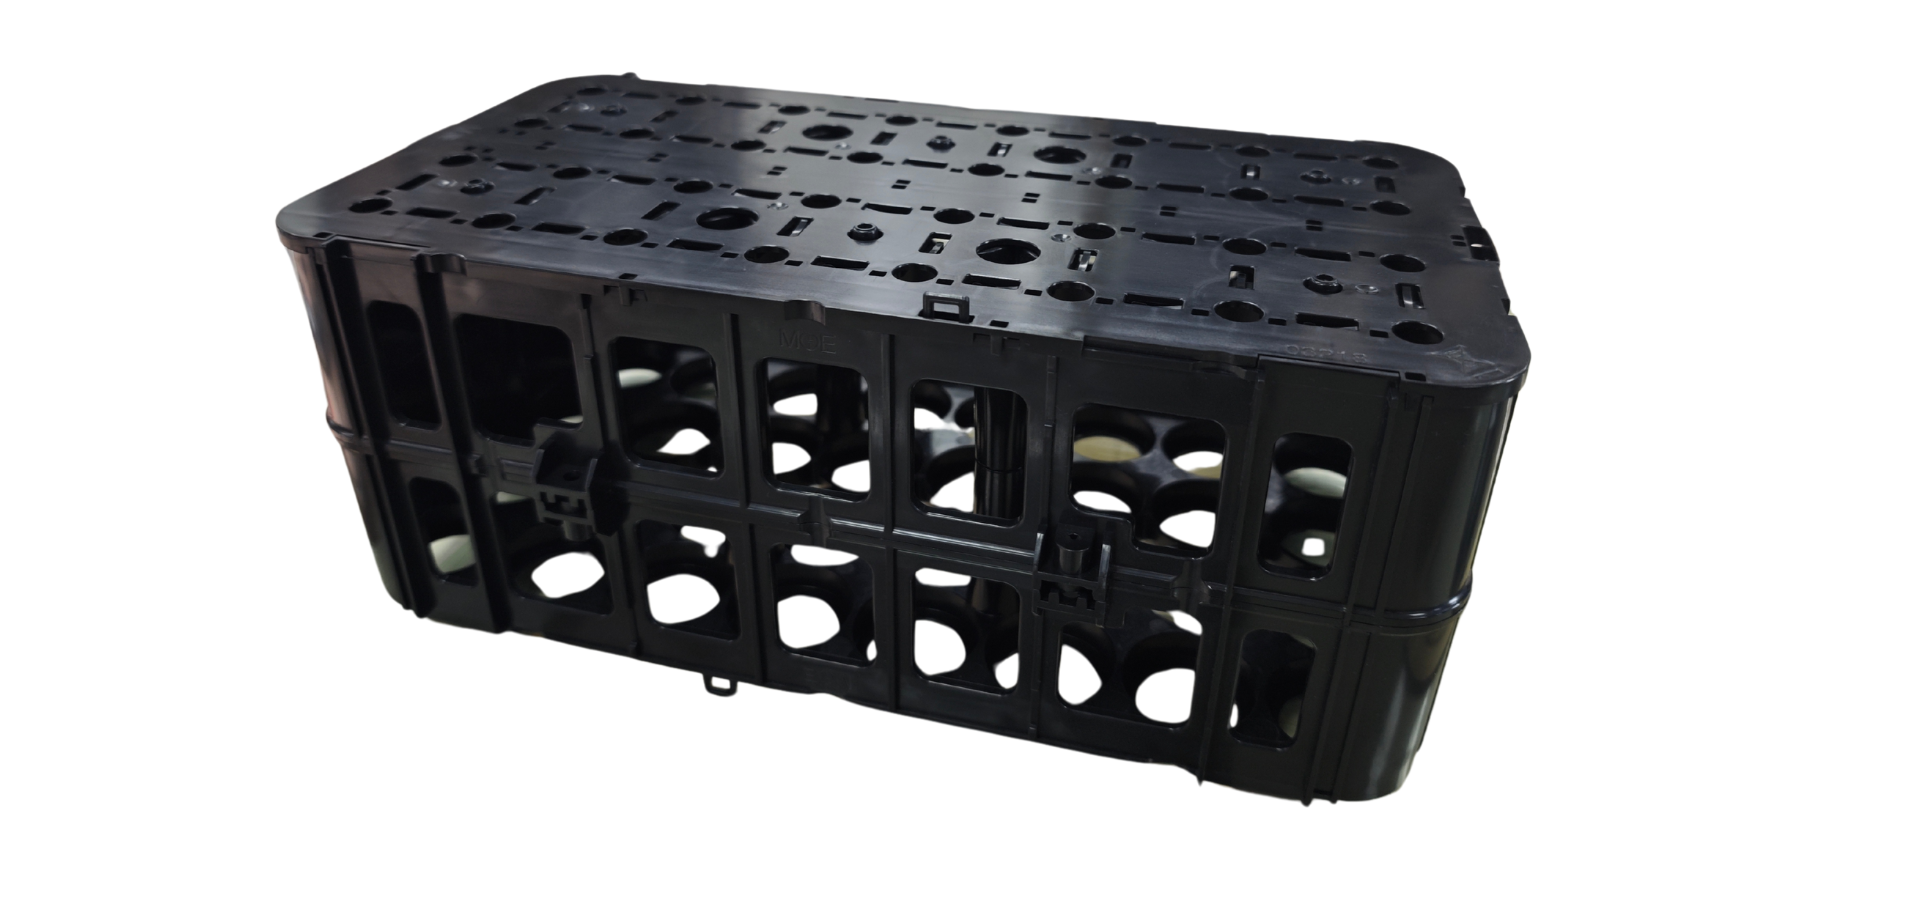
Allgegenwärtigkeit des Kunststoff-Spritzgießens in der Konsumgüterbranche
Hochvolumenkategorien: Gehäuse für Elektronik, Küchenutensilien, Körperpflegeartikel und Haushaltsgeräte
Spritzgießen ist das dominierende Fertigungsverfahren für Verbrauchsgüter in Großserien – es gewährleistet Präzision, Konsistenz und Skalierbarkeit in den Bereichen Elektronik, Küchengeräte, Körperpflegeprodukte und Haushaltsgeräte. In der Elektronik erzeugt es robuste, dimensionsstabile Gehäuse für Smartphones, Laptops, Fernbedienungen und Router – Bauteile, die enge Toleranzen (±0,05 mm), wiederholbare Oberflächenqualitäten und integrierte Merkmale wie Befestigungsbuchsen und EMI-Abschirmrippen erfordern.
Küchenutensilien – darunter Aufbewahrungsbehälter für Lebensmittel, Messbecher, Spatel und Mixbehälter – werden üblicherweise mittels Mehrhohlwerkzeuge aus FDA-konformen Kunststoffen wie Polypropylen (PP) und Polyethylen (PE) spritzgegossen; dies ermöglicht eine schnelle Produktion bei Einhaltung strenger Sicherheitsstandards für Lebensmittelkontakt (21 CFR §177.1520).
Körperpflegeartikel wie Zahnbürstenstiele, Rasierergehäuse und Kämme nutzen die Fähigkeit des Verfahrens, ergonomische Konturen, überformte weichgriffige TPE-Oberflächen und fein strukturierte Oberflächen – alles in einem einzigen Arbeitsgang – zu integrieren. Für Haushaltsgeräte umfassen spritzgegossene Komponenten Bedienfelder, Waschmittel-Dosiereinheiten, Drehknöpfe und tragende Rahmen, die elektrische Isolierung, Hitzebeständigkeit (z. B. flammgeschützte ABS- oder PC/ABS-Mischungen) sowie ästhetische Vielseitigkeit kombinieren.
Mit typischen Zykluszeiten von 2–5 Sekunden und Produktionsraten von über 1 Million Einheiten pro Monat und Form gewährleistet das Spritzgießen globale Wirtschaftlichkeit und Lieferkettenresilienz – wodurch es zum Grundstein moderner Massenverbraucherprodukt-Ökosysteme wird.
Praxisbeispiele: Smartphone-Hüllen, Zahnbürstenstiele und Bedienfelder für Haushaltsgeräte
Alltägliche Kunststoffprodukte veranschaulichen, wie Spritzgießen funktionale Leistungsfähigkeit mit gestalterischer Raffinesse verbindet. Smartphone-Hüllen beispielsweise integrieren innere Rippen, präzise Aussparungen für Kamera und Tasten sowie strukturierte oder mattierte Oberflächen – alles in einem Zyklus ohne nachträgliche Bearbeitung geformt. Ihre dünnwandige Geometrie (häufig < 1,2 mm) setzt optimierten Schmelzefluss und gezielte Angussplatzierung voraus, um Verzug oder Senkbildung zu vermeiden.
Zahnbürstenstiele demonstrieren funktionale Integration durch Zweikomponenten-Spritzgießen: ein steifer Kern aus PP oder PS wird mit Thermoplastischem Elastomer (TPE) umspritzt, um einen rutschfesten Griff und verbesserte Hygiene zu gewährleisten – Montageschritte entfallen, der Benutzerkomfort steigt.
Bedienfelder für Haushaltsgeräte – wie etwa an Waschmaschinen oder Mikrowellen – kombinieren transparente Polycarbonat-Fenster, taktil erfassbare Tastenrahmen und eingebettete Dekorfolien mit Laser-gravierten oder Tampondruck-Grafiken. Diese Baugruppen bieten scharfe Kantenkonturen, langfristige UV-Stabilität und gleichmäßige Hintergrundbeleuchtungsstreuung – entscheidend sowohl für die Benutzerfreundlichkeit als auch für die Markenästhetik.
Diese Beispiele unterstreichen die einzigartige Fähigkeit des Spritzgusses, wiederholbare Präzision, geometrische Komplexität und kosteneffiziente Individualisierung im großen Maßstab zu liefern.
Kernvorteile, die die Einführung von Kunststoffprodukten vorantreiben
Geschwindigkeit und Skalierbarkeit: Zykluszeiten von 2–5 Sekunden ermöglichen mehr als 1 Mio. Einheiten/Monat pro Werkzeug
Spritzgießen erreicht branchenführende Durchsatzraten, wobei viele Verbraucherteile bereits nach nur 2–5 Sekunden pro Zyklus fertiggestellt werden. Eine einzige 32-Hohlraum-Form mit einem Zyklus von vier Sekunden kann über 1,2 Millionen Einheiten pro Monat produzieren – was Marken ermöglicht, saisonale Nachfrageanstiege oder virale Produkttrends ohne Verzögerungen durch Werkzeugneuanfertigung zu bewältigen. Diese Geschwindigkeit resultiert aus präziser thermischer Steuerung, Hochdruck-Spritzgießen (bis zu 150 MPa) und schneller Kühlung über konforme Kanäle – wodurch Thermoplaste in Sekunden statt Minuten aushärten.
Im Vergleich zu Alternativen – wie CNC-Fräsen (mehrere Stunden pro Teil) oder Tiefziehen (manuelles Nachbearbeiten, geringere Wiederholgenauigkeit) – bietet Spritzgießen um Größenordnungen höhere Ausbringungsmengen bei gleichbleibender Maßgenauigkeit von ±0,05 mm. Diese Kombination ermöglicht schlankere Lagerhaltungsmodelle, nahezu kontinuierliche Auftragsabwicklung und flexible Skalierung über Branchen hinweg – von Einwegrasierern bis hin zu Automobil-Innenausstattungsteilen.
Arbeitseffizienz und Konsistenz: Automatisierung minimiert den menschlichen Eingriff im Vergleich zu Thermoformen oder CNC
Moderne Spritzgussanlagen sind hochgradig automatisiert: Roboterarme entnehmen die Teile, Förderbänder transportieren sie zu inline-Vision-Inspektionssystemen, und automatische Sortierstationen leiten Komponenten nach Toleranzband oder optischer Qualitätsstufe weiter – alles mit minimalem manuellem Aufwand. Dies steht in starkem Kontrast zum Thermoformen, bei dem häufig manuelles Trimmen, Stapeln und Aussortieren von Fehlern erforderlich ist, sowie zur CNC-Bearbeitung, bei der jedes Teil einzeln eingespannt, der Werkzeugpfad programmiert und nachbearbeitet werden muss.
Durch die Eliminierung sich wiederholender manueller Aufgaben senkt das Spritzgießen die Arbeitskosten um bis zu 60 % im Vergleich zu arbeitsintensiven Alternativen – und noch entscheidender: Es beseitigt die durch Menschen verursachte Variabilität. Die Wiederholgenauigkeit von Schuss zu Schuss stellt sicher, dass jedes Einzelteil die Spezifikationen erfüllt, ohne Nacharbeit erforderlich zu machen, und gewährleistet so eine einheitliche Qualität bei Millionen von Einheiten. Erfahrene Techniker überwachen gleichzeitig mehrere Spritzgießmaschinen und konzentrieren sich auf Prozessoptimierung und vorbeugende Wartung statt auf sich wiederholende Bewegungsabläufe – was sowohl die Produktivität als auch die Nutzung der Belegschaft steigert.
Ökonomische Logik: Hohe anfängliche Werkzeugkosten versus niedrige Kosten pro Einheit
Die Entscheidung für das Spritzgießen hängt von einer strategischen Kapitalallokation ab: einer bedeutenden Anfangsinvestition in präzise Werkzeuge gegenüber deutlich niedrigeren Produktionskosten pro Einheit bei großer Stückzahl. Dieser Kompromiss verwandelt die Werkzeugkosten von einer Ausgabe in ein abschreibbares Vermögensgut – dessen Rendite sich jenseits einer definierten Mengenschwelle rasch beschleunigt.
Break-even-Analyse: Typischerweise sind 10.000–50.000 Einheiten erforderlich, um die Werkzeugkosten auszugleichen
Eine serienreife Stahlform für Konsumgüter kostet typischerweise 25.000–100.000 USD, abhängig von Komplexität, Kavitätenanzahl und Material (z. B. P20- oder H13-Werkzeugstahl). Aluminiumformen – für Prototypen oder Kleinserien verwendet – kosten 30–50 % weniger, verschleißen jedoch schneller und begrenzen die jährliche Produktionsmenge. Der wirtschaftliche Break-even-Punkt liegt üblicherweise zwischen 10.000 und 50.000 Einheiten; danach sinken die Kosten pro Teil steil ab.
Zum Beispiel kann ein Smartphone-Zubehör, das mit Kurzserienverfahren (z. B. Vakuumformen oder 3D-gedruckten Werkzeugen) hergestellt wird, 2,50 USD pro Stück kosten. Mit einer speziellen Stahlform sinkt dieser Preis auf 0,80 USD – eine Ersparnis von 1,70 USD pro Stück. Bei einer jährlichen Produktionsmenge von 200.000 Stück entspricht dies einer Kostenvermeidung von 340.000 USD – die Werkzeuginvestition ist damit bereits im ersten Produktionslauf vollständig amortisiert. Fortgeschrittene Merkmale wie Mehrhohlraum-Anordnungen, konformes Kühlen oder Einspritzguss mit eingelegten Komponenten erhöhen zwar die anfänglichen Werkzeugkosten, senken jedoch die Stückkosten weiter und verbessern die Bauteilqualität – was die Rentabilität (ROI) bei Programmen mit langfristig hohen Stückzahlen stärkt.
Gestaltungsfreiheit und funktionale Integration bei Kunststoffprodukten
Möglichmacher komplexer Geometrien: Hinterschneidungen, flexible Scharniere, Mehrhohlraum-Teile und Schnappverbindungen
Spritzgießen erschließt eine beispiellose Gestaltungsfreiheit – es ermöglicht Geometrien, die Funktionen integrieren, die Anzahl der Einzelteile reduzieren und sekundäre Bearbeitungsschritte überflüssig machen. Hinterschneidungen, die mithilfe von verschiebbaren Kernen oder zusammenklappbaren Einsätzen geformt werden, erlauben innenliegende Schnapp-Features und seitliche Details ohne Nachbearbeitung. Lebende Scharniere – dünne, flexible Abschnitte, die integral in starre PP- oder PE-Teile eingespritzt werden – bieten zuverlässige, ermüdungsbeständige Flexstellen für Deckel, Verschlüsse und Verpackungen.
Mehrfachhohlwerkzeuge replizieren diese komplexen Merkmale gleichzeitig in Dutzenden von Abformungen und bewahren dabei Präzision sowie kürzere Zykluszeiten pro Teil. Schnappverbindungen ersetzen Schrauben, Klebstoffe und Ultraschallschweißungen – sie senken den Montageaufwand um bis zu 40 % und verbessern die Zuverlässigkeit im Einsatz, indem sie das Lösen von Befestigungselementen oder den Abbau von Klebstoffen vermeiden.
Insgesamt senken diese Fähigkeiten den Materialverbrauch um 15–30 % gegenüber gefrästen Alternativen, verkürzen die Durchlaufzeiten und führen zu leichteren, besser wartbaren Produkten. Daher dominiert das Kunststoff-Spritzgießen strukturelle und ästhetische Komponenten – von Rasierer-Gehäusen bis hin zu Laptop-Chassis –, wo Metall oder Glas kostspielige, mehrstufige Fertigungs-, Oberflächen- und Montageprozesse erfordern würden.
Häufig gestellte Fragen
Welche Arten von Produkten werden mittels Kunststoff-Spritzgießen hergestellt?
Kunststoff-Spritzgießen wird häufig für Elektronikgehäuse, Küchenutensilien, Körperpflegeartikel, Haushaltsgeräte und zahlreiche weitere Konsumgüter eingesetzt. Beispiele sind Smartphone-Hüllen, Zahnbürsten-Griffe und Bedienfelder für Haushaltsgeräte.
Wie schnell ist Kunststoff-Spritzgießen im Vergleich zu anderen Fertigungsmethoden?
Spritzgießen ist außerordentlich schnell, wobei die Zykluszeiten typischerweise zwischen 2 und 5 Sekunden pro Teil liegen. Diese Geschwindigkeit übertrifft andere Verfahren wie CNC-Fräsen oder Thermoformen und ermöglicht Produktionsraten von über 1 Million Einheiten pro Monat pro Werkzeug.
Was ist der wirtschaftliche Break-even-Point für den Einsatz von Spritzgießen?
Der Break-even-Point liegt im Allgemeinen zwischen 10.000 und 50.000 Einheiten, abhängig von den Werkzeugkosten und den pro-Einheit erzielbaren Fertigungseinsparungen. Bei Hochvolumenfertigung sinken die Kosten pro Teil deutlich, wodurch Spritzgießen bei großen Stückzahlen kosteneffizient wird.
Warum ist die Arbeitseffizienz beim Spritzgießen höher?
Beim Spritzgießen wird der menschliche Eingriff durch Automatisierung – beispielsweise robotergestützte Entnahme, Inline-Inspektion und Sortierung – minimiert. Dadurch verringern sich die Arbeitskosten um bis zu 60 % im Vergleich zu arbeitsintensiven Verfahren wie CNC-Fräsen oder manuellem Thermoformen.
Welche Vorteile bietet die Gestaltungsfreiheit beim Spritzgießen?
Spritzgießen ermöglicht komplexe Geometrien wie Hinterschneidungen, flexible Scharniere, Mehrhohlraumteile und Schnappverbindungen und erlaubt damit integrierte Konstruktionen, die den Materialverbrauch, die Anzahl der Einzelteile und die Betriebskosten senken.
Inhaltsverzeichnis
- Allgegenwärtigkeit des Kunststoff-Spritzgießens in der Konsumgüterbranche
- Kernvorteile, die die Einführung von Kunststoffprodukten vorantreiben
- Ökonomische Logik: Hohe anfängliche Werkzeugkosten versus niedrige Kosten pro Einheit
- Gestaltungsfreiheit und funktionale Integration bei Kunststoffprodukten
-
Häufig gestellte Fragen
- Welche Arten von Produkten werden mittels Kunststoff-Spritzgießen hergestellt?
- Wie schnell ist Kunststoff-Spritzgießen im Vergleich zu anderen Fertigungsmethoden?
- Was ist der wirtschaftliche Break-even-Point für den Einsatz von Spritzgießen?
- Warum ist die Arbeitseffizienz beim Spritzgießen höher?
- Welche Vorteile bietet die Gestaltungsfreiheit beim Spritzgießen?