 EN

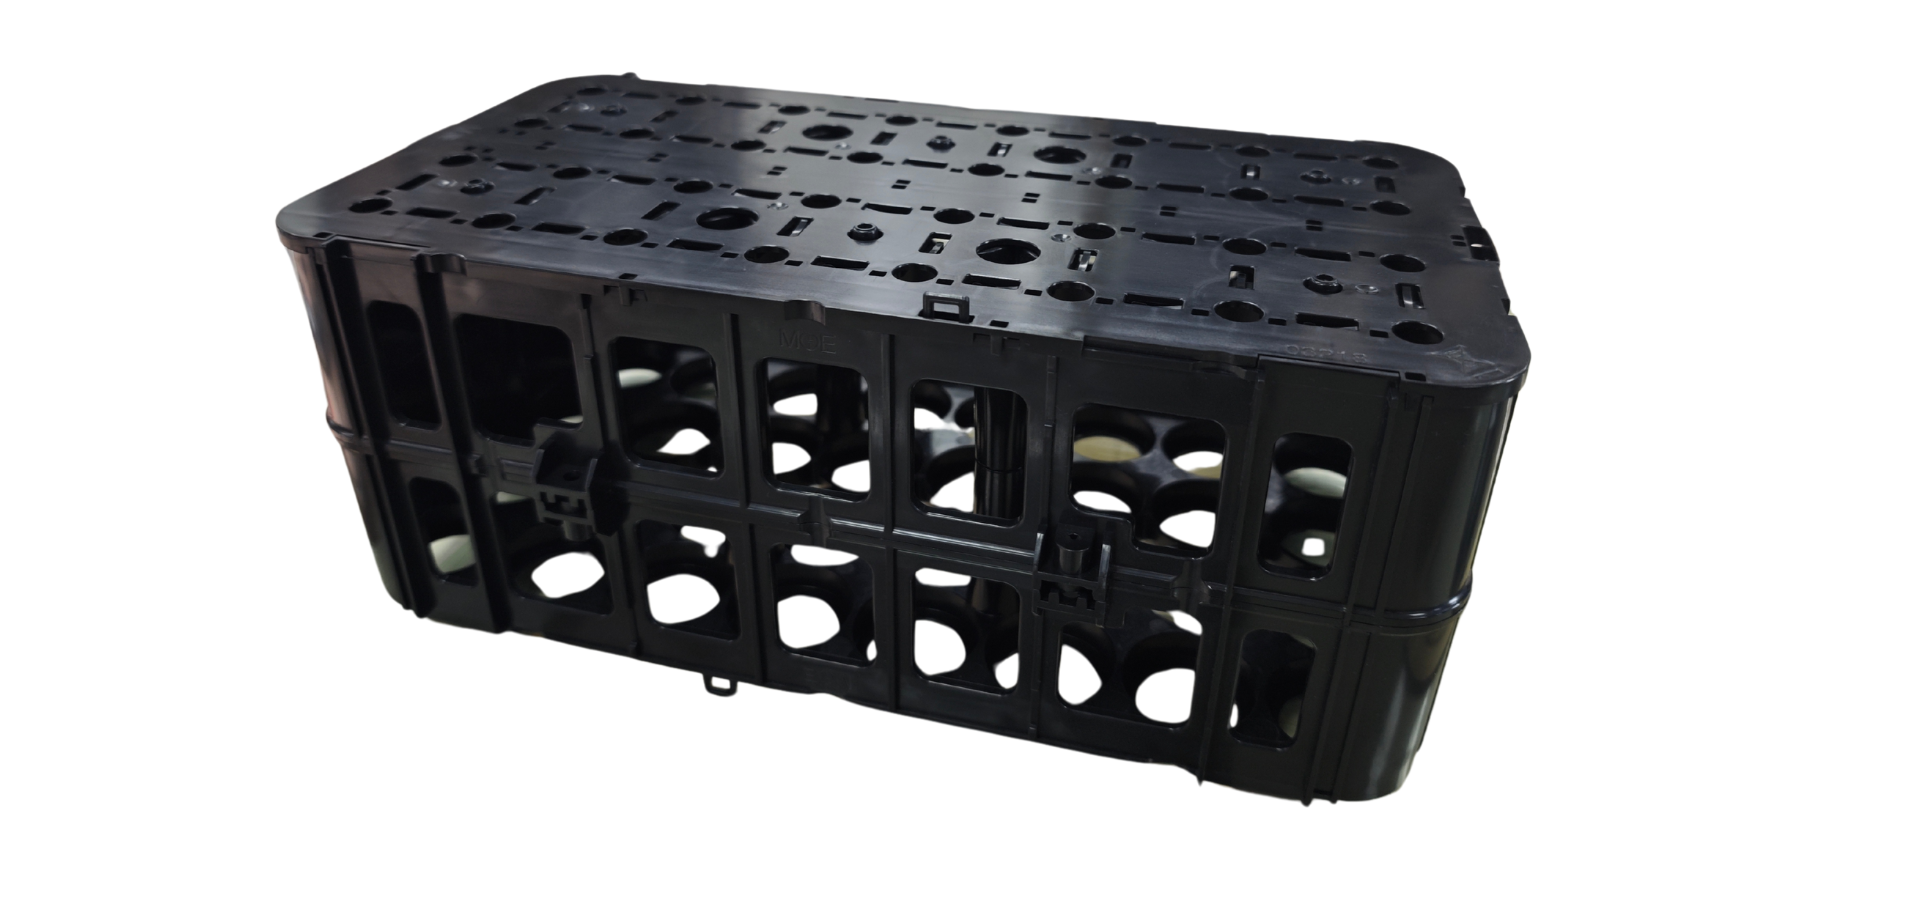
Ubiquitas moldingis plasticorum per injectionem in productis consumptoriis
Categories magni voluminis: tegmina electronicorum, vasa culinaria, instrumenta curae personalis, et apparatus domestici
Plastic injection molding est methodus fabricandi dominans pro mercibus consumptoribus in magnis voluminibus—praebens praecisionem, constantiam, et scalabilitatem per instrumenta electronica, vasa culinaria, curam personalem, et apparatus domesticos. In instrumentis electronicis, producit tecta durabilia et stabilia in dimensionibus pro telephonis mobilibus, computatris portatilibus, remotis televisionis, et rotatoribus—partes quae exigunt angustas tolerantias (±0,05 mm), superficies repetibiles, et structuras integratas ut tubercula ad coniungendum et costae ad protegendum contra interferences electromagneticas.
Vasa culinaria—including vasa ad servandum cibos, mensuras, spatulas, et vascula pro mixtoribus—sunt plerumque formata per instrumenta multi-cavitatis ex resinae conformibus regulis FDA, ut polypropylenum (PP) et polyethylenum (PE), quae permittunt productionem rapidam simul cum observantia normarum severissimarum de securitate contactus cum cibis (21 CFR §177.1520).
Item pro cura personali, ut manici de spolium dentium, corpora rasoriorum, et pectines, utuntur facultate huius processus ad integrandos contornos ergonomicos, superficies molles TPE supermoldatas, et finitiones texturatas subtiliter—omnes in una operatione. Pro apparatibus domesticis, componentes per injectionem formati includunt tabulas de controllo, dispensatores detergentium, nodulos, et structuras quae combinant insulationem electricam, resistentiam caloris (exempli gratia, ABS igni-resistens aut misturae PC/ABS), et versatilitatem aestheticam.
Cum temporibus cycli typicis 2–5 secundis et ratibus productionis ultra 1 millionem unitatum per mensem per formam, injectio formativa certificat pretium globale admodum acceptabilem et resilientiam catenae suppeditationis—faciens eam processum fundamentalem subiectum modernorum aedificiorum productorum massarum consumptorum.
Exempla ex vita reali: casus telephonorum mobilium, manici de spolium dentium, et tabulae de controllo apparatuum
Producta plasticia cotidiana monstrant quomodo fusio per injectionem coniungit praestantiam functionalem cum arte designis. Exempli gratia, tegumenta pro telephonis mobilibus integrant costas internas, foramina exacta pro cameris et butonibus, ac superficies texturatas vel opacas—omnia haec in unico cyclo formata, absque ulteriori machinatione. Geometria eorum parietum tenuium (saepius <1,2 mm) innititur fluxui optimato materiae liquefactae et positioni orificii injectionis, ut deformitas aut impressiones deprimatae evitantur.
Manubria dentifrigiorum demonstrant integrationem functionalem per fusionem duarum substantiarum: nucleus rigidus ex polypropileno (PP) vel polystyrenio (PS) recopritur elastomero thermoplastico (TPE) ad praebendum grip non-labentem et meliorem hygienem—ita omnes operationes coniungendi tolluntur et commoditas usoris augetur.
Panellus de controllo de apparatos—tal como illos de lavatores o microondas—combinat fenestras de policarbonato transparente, quadros de buttones tactiles, e pelliculas decorative incorporate con graficos incisi per laser o impressi per tampographia. Iste assemblys realisa definitione clara de margines, stabilitate UV a longo termino, e diffusion uniforme de lumen retro—essencial pro utentibilitate e esthetica del marcha.
Iste exemplos sublinea le capacitate unice del moldeo per injection de precision repetibile, complexitate geometric, e personalisation costo-efficient a grande scala.
Vantagios principal que impulsa le adoption de productos plastic
Velocitate e scalabilitate: tempus de ciclo de 2–5 secundas permitte plus de 1 million de unitates per mense per machina
Moldeo por inyección logra productividad líder en la industria, con muchas piezas para consumidores completando ciclos en tan solo 2–5 segundos. Un solo molde de 32 cavidades operando a ciclos de 4 segundos puede producir más de 1,2 millones de unidades por mes—permitiendo a las marcas satisfacer picos estacionales de demanda o tendencias virales de productos sin retrasos por reherramientaje. Esta velocidad proviene de una gestión térmica rigurosamente controlada, inyección a alta presión (hasta 150 MPa) y enfriamiento rápido mediante canales conformales—solidificando termoplásticos en segundos, no en minutos.
Comparado con alternativas—como mecanizado CNC (horas por pieza) o termoformado (recorte manual, menor repetibilidad)—el moldeo por inyección ofrece un rendimiento mayor en órdenes de magnitud, manteniendo al mismo tiempo una precisión dimensional de ±0,05 mm. Esa combinación permite modelos de inventario ajustados, cumplimiento casi continuo y escalabilidad ágil en categorías que van desde maquinillas desechables hasta molduras interiores automotrices.
Efficientia laboris et constantia: automatione minuitur interventus humanus comparato ad thermoformandum aut ad CNC
Modernae lineae pro injectione molendae valde automatizatae sunt: bracchia robotica partes extrahunt, convectores eas ad systemata inspectionis visionis in linea deferunt, et stationes auto-sorting componentes secundum fascem tolerantiae aut gradum cosmeticum dirigunt—omnibus his cum minimo interventu operatoris. Hoc valde differt a thermoformando, quod saepe requirit manualem truncationem, struendum et sortitionem defectuum, et a machinatione CNC, ubi unaquaeque pars singularem fixationem, programmationem traiectoriae utensilii et post-processum deburring exigit.
Per eliminare le mansioni manuali ripetitive, la stampatura a iniezione riduce i costi del lavoro fino al 60% rispetto ad alternative ad alta intensità di manodopera — e, ancor più criticamente, elimina la variabilità indotta dall’uomo. La ripetibilità da colpo a colpo garantisce che ogni unità rispetti le specifiche senza necessità di ritocchi successivi, assicurando qualità uniforme su milioni di unità. Tecnici qualificati supervisionano simultaneamente più presse, concentrandosi sull’ottimizzazione del processo e sulla manutenzione preventiva anziché sull’esecuzione di movimenti ripetitivi — migliorando sia la produttività sia l’utilizzo della forza lavoro.
Logica economica: Elevato investimento iniziale per gli stampi vs. Basso costo per unità
La decisione di adottare la stampatura a iniezione dipende da un’allocazione strategica di capitale: un investimento significativo iniziale in stampi di precisione contro costi di produzione per unità drasticamente inferiori su larga scala. Questo compromesso trasforma il costo dello stampo da spesa in un bene ammortizzabile — il cui ritorno accelera rapidamente oltre una soglia di volume definita.
Analysis de punctum aequilibrium: 10.000–50.000 unitates saepe requiruntur ad compensandum impensas pro formis
Una forma ferrea ad usum productionis pro bonis consumptoribus saepe costa $25.000–$100.000, secundum complexitatem, numerum cavitatum, et materiam (p. ex., ferrum P20 aut H13). Formae ex alluminio—quae ad prototypa vel series parvas utuntur—30–50% minus constare solent, sed cito deteriorantur et productum annuum limitant. Punctum aequilibrium oeconomicum saepe inter 10.000 et 50.000 unitates cadit, post quod impensae pro singula parte subito decidunt.
For instance, a smartphone accessory produced via short-run methods (e.g., vacuum forming or 3D-printed tooling) may cost $2.50/unit. With a dedicated steel mold, that cost falls to $0.80—yielding a $1.70 savings per unit. At 200,000 units annually, this represents $340,000 in avoided cost—fully recovering the mold investment within the first production run. Advanced features like multi-cavity layouts, conformal cooling, or insert molding raise initial tooling cost but further compress per-unit expenses and improve part quality—strengthening ROI for sustained-volume programs.
Design Freedom and Functional Integration in Plastic Products
Complex geometry enablers: undercuts, living hinges, multi-cavity parts, and snap-fit assemblies
Injection molding unlocks unprecedented design freedom—enabling geometries that consolidate functions, reduce part count, and eliminate secondary operations. Undercuts, formed using sliding cores or collapsible inserts, allow internal snap features and side-action details without post-machining. Living hinges—thin, flexible sections molded integrally into rigid PP or PE parts—provide reliable, fatigue-resistant flex points for lids, closures, and packaging.
Multi-cavity molds replicate these complex features across dozens of impressions simultaneously, preserving precision and reducing per-part cycle time. Snap-fit assemblies replace screws, adhesives, and ultrasonic welding—cutting assembly labor by up to 40% and improving field reliability by removing fastener loosening or adhesive degradation.
Collectively, these capabilities reduce material usage by 15–30% versus machined equivalents, shorten lead times, and yield lighter, more serviceable products. It’s why plastic injection molding dominates structural and aesthetic components—from razor housings to laptop chassis—where metal or glass would require costly multi-step fabrication, finishing, and assembly.
Quaestiones Frequenter Rogatae
What types of products are made using plastic injection molding?
Plastic injection molding is commonly used for electronics housings, kitchenware, personal care items, home appliances, and numerous other consumer goods. Examples include smartphone cases, toothbrush handles, and appliance control panels.
How fast is plastic injection molding compared to other manufacturing methods?
Molitio plastica per injectionem est incredibiliter celeris, cum tempora cycli typice inter 2 et 5 secundas pro parte varient. Haec celeritas alias methodos, ut machinatio CNC aut thermoformatio, superat, producens rates ultra 1 millionem unitatum per mensem pro uno molo.
Quod est punctum aequilibrii oeconomici pro molitione per injectionem?
Punctum aequilibrii generaliter inter 10 000 et 50 000 unitates variat, secundum pretium moli et pecuniam per unitatem in productione salvatam. Productio magnae quantitatis per-partem pretia notabiliter minuit, ita ut molitio per injectionem ad magnam scalae efficiens sit.
Cur efficentia laboris in molitione per injectionem maior est?
Molitio per injectionem interventionem humanam per automationem, ut extractio robotica, inspectio in linea, et sortitio, minuit. Haec laboris pretia usque ad 60% minuit comparata cum methodis quae multum laboris exigunt, ut machinatio CNC aut thermoformatio manu facta.
Quae sunt praevantagia libertatis designandi in molitione per injectionem?
Molitio per injectionem permittit geometrias complexas, ut subcavationes, cardines viventes, partes multi-cavitatis, et coniunctiones adhaerentes, quae designa integrata faciunt, ut usus materiae, numerus partium, et impensae operationales minuantur.
Index Rerum
- Ubiquitas moldingis plasticorum per injectionem in productis consumptoriis
- Vantagios principal que impulsa le adoption de productos plastic
- Logica economica: Elevato investimento iniziale per gli stampi vs. Basso costo per unità
- Design Freedom and Functional Integration in Plastic Products
-
Quaestiones Frequenter Rogatae
- What types of products are made using plastic injection molding?
- How fast is plastic injection molding compared to other manufacturing methods?
- Quod est punctum aequilibrii oeconomici pro molitione per injectionem?
- Cur efficentia laboris in molitione per injectionem maior est?
- Quae sunt praevantagia libertatis designandi in molitione per injectionem?