 EN

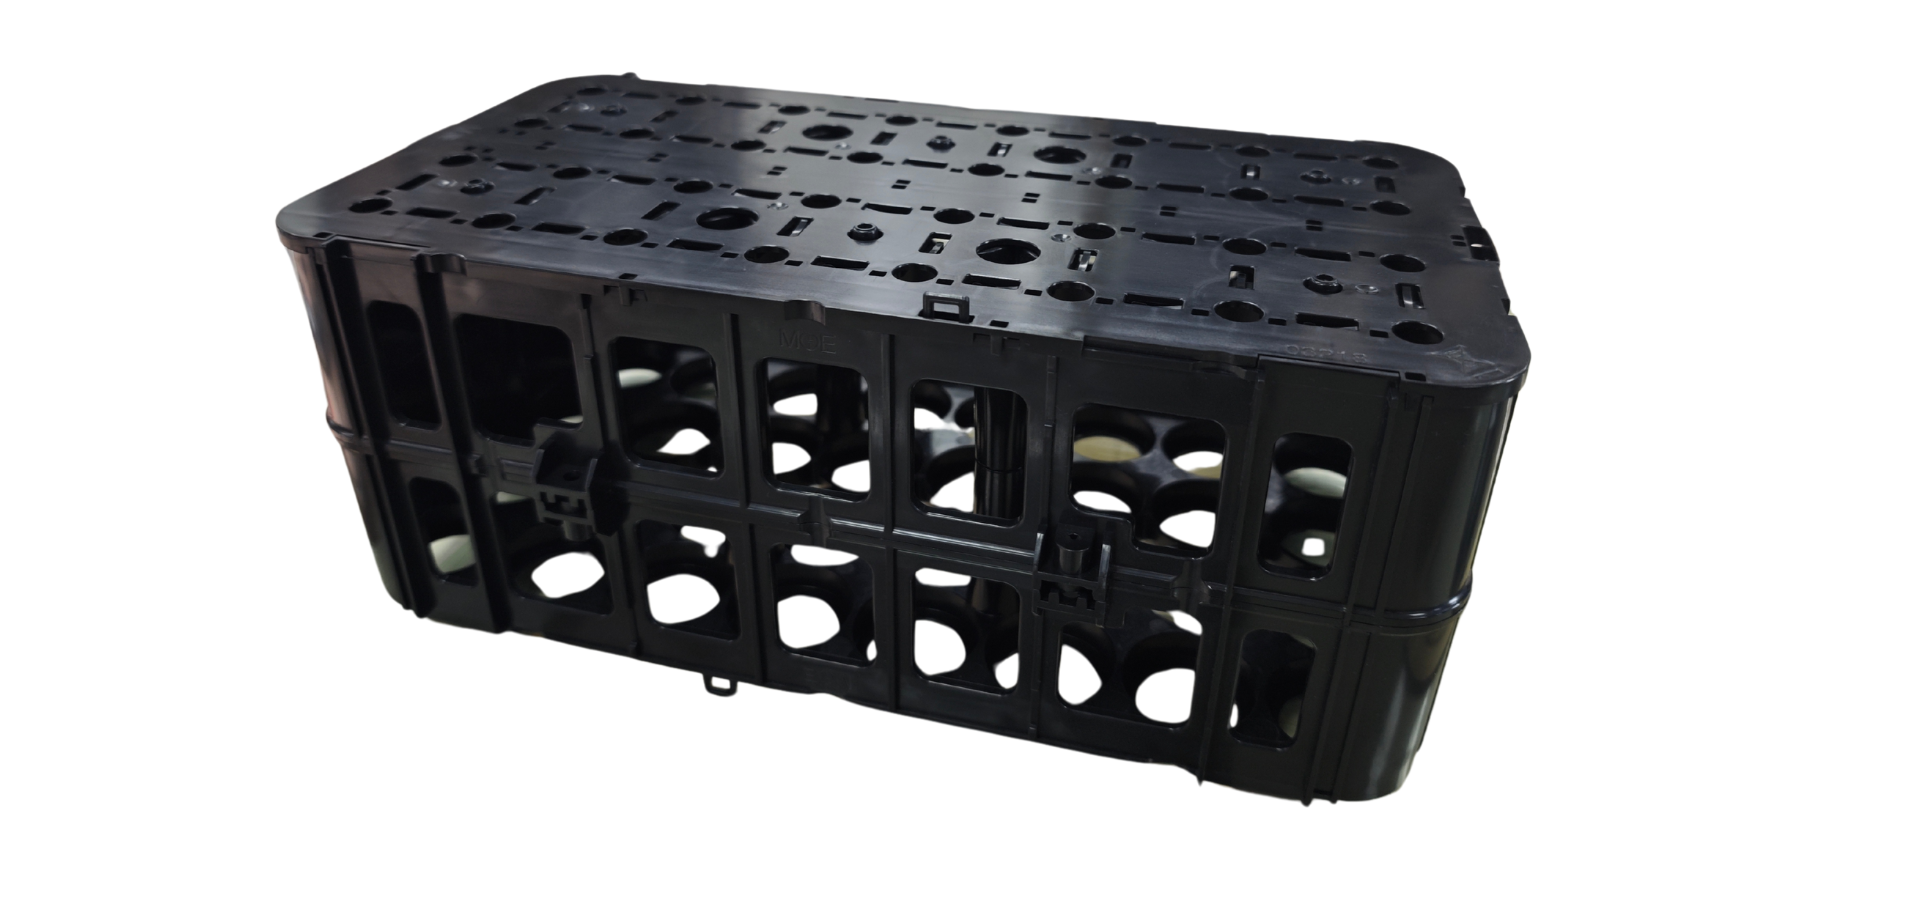
Allmenn tilstedeværelse av plastinjeksjonsformning i forbrukerprodukter
Kategorier med høy volumproduksjon: elektronikkbokser, kjøkkenutstyr, personlig pleieartikler og hjemmeapparater
Plastisk injeksjonsformning er den dominerende fremstillingsmetoden for forbrukervarer i store mengder – og gir presisjon, konsekvens og skalerbarhet innen elektronikk, kjøkkenutstyr, personlig pleie og hjemmeapparater. I elektronikken produserer den slitesterke, dimensjonelt stabile kabinetter til smarttelefoner, bærbare datamaskiner, fjernkontroller til TV-apparater og rutere – deler som krever stramme toleranser (±0,05 mm), gjentatte overflatefinisher og integrerte funksjoner som monteringsstøtter og ribber for EMI-skjerming.
Kjøkkenutstyr – inkludert matlageringsbeholdere, målebeger, spadeformede skraper og blenderkar – formes vanligvis ved hjelp av flerkavitetsskabeloner fra FDA-godkjente harpiks som polypropylen (PP) og polyeten (PE), noe som muliggjør rask produksjon samtidig som strenge sikkerhetskrav for matkontakt oppfylles (21 CFR §177.1520).
Personligpleieartikler som tannbørstehåndtak, barberhøvelkropper og kammer utnytter prosessen sin evne til å integrere ergonomiske konturer, overformede myke grep av TPE-materialer og finstrukturerte overflater – alt i én enkelt operasjon. For hjemmeapparater omfatter sprøytestøpte komponenter kontrollpaneler, vaskemiddeldispensere, pådringshjul og strukturelle rammer som kombinerer elektrisk isolasjon, varmebestandighet (f.eks. flammehemmende ABS eller PC/ABS-blendinger) og estetisk mangfold.
Med typiske syklustider på 2–5 sekunder og produksjonsrater på over 1 million enheter per måned per form sikrer sprøytestøping global prisgunst og robusthet i forsyningskjeden – noe som gjør den til den grunnleggende prosessen bak moderne masseforbrukerproduktsystemer.
Eksempler fra virkeligheten: smarttelefonprosesser, tannbørstehåndtak og kontrollpaneler for apparater
Hverdagsplastprodukter illustrerer hvordan injeksjonsformning kombinerer funksjonell ytelse med designsofistikasjon. For eksempel integrerer smarttelefonhylster interne ribber, nøyaktige utskjæringer for kamera/knapper og strukturerte eller matte overflater – alt dannet i én syklus uten sekundær bearbeiding. Den tynnveggige geometrien (ofte < 1,2 mm) avhenger av optimal smeltestrøm og inngangsplassering for å unngå deformasjon eller sinkmerker.
Tannbørstehåndtak demonstrerer funksjonell integrasjon gjennom to-fase-forming: en stiv PP- eller PS-kjerne overformes med termoplastisk elastomer (TPE) for skliutfri grep og forbedret hygiene – noe som eliminerer monteringssteg og forbedrer brukerkomfort.
Apparatkontrollpaneler – for eksempel på vaskemaskiner eller mikrobølgeovner – kombinerer gjennomsiktige polycarbonatvinduer, taktilt utformede knappeskarmer og innstøpte dekorative filmer med grafikk som er laget ved lasergravering eller tampetrykk. Disse samlingene oppnår skarpe kantdefinisjoner, langvarig UV-stabilitet og jevn bakgrunnsbelysningsdiffusjon – alt dette er avgjørende både for brukervennlighet og merkevareestetikk.
Disse eksemplene understreker injeksjonsmoldingens unike evne til gjentatt nøyaktighet, geometrisk kompleksitet og kostnadseffektiv tilpasning i stor skala.
Sentrale fordeler som driver innføringen av plastprodukter
Hastighet og skalerbarhet: syklustider på 2–5 sekunder som muliggjør mer enn 1 million enheter per måned per form
Injeksjonsformning oppnår bransjens ledende gjennomstrømning, der mange forbrukerdelar har syklustider på bare 2–5 sekund. Éin 32-hol-form som køyrer med 4-sekunds-syklusar kan produsere over 1,2 millionar einingar per månad – noko som gjev merkevarene evne til å møte sesongmessige etterspurnadsaukar eller viral produkttrender utan forseinkingar frå ombygging av verktøy. Denne farten kjem frå nøyaktig regulert termisk styring, høgt trykk ved injeksjon (opp til 150 MPa) og rask avkjøling via konforme kanalar – noko som herdar termoplastar på sekund i staden for minutt.
Samanlikna med alternativ – som CNC-fræsing (timar per del) eller termoforming (manuell kapping, lågare gjentakbarheit) – gir injeksjonsformning utstøt som er fleire størrelsesordnar høgare, samtidig som den held fast ved dimensjonell nøyaktigheit på ±0,05 mm. Denne kombinasjonen gjev slanke lagermodellar, nesten kontinuerleg oppfylling og responsiv skalerbarheit over kategoriar frå engangsbarberhøve til bilinteriørprofilar.
Arbeids effektivitet og konsekvens: automatisering minimerer menneskelig inngrep i forhold til termoformning eller CNC
Moderne injeksjonsmoldingslinjer er svært automatiserte: robotarmer henter deler, transportbånd frakter dem til inline-visjonsinspeksjonssystemer, og automatisk sortering stasjoner dirigerer komponenter etter toleranseområde eller kosmetisk kvalitet – alt med minimal operatørinvolvering. Dette står i skarp kontrast til termoformning, som ofte krever manuell trimming, stapling og feilsortering, og CNC-bearbeiding, der hver del krever individuell festing, verktøybaneprogrammering og etterbearbeiding for å fjerne burr.
Ved å fjerne gjentakende manuelle oppgaver reduserer injeksjonsformning arbeidskostnadene med opptil 60 % sammenlignet med mer arbeidskrevende alternativer – og enda viktigere: den eliminerer menneskeforårsaket variasjon. Gjentakbarhet fra støt til støt sikrer at hver enhet oppfyller spesifikasjonene uten behov for sekundær etterarbeid, noe som gir jevn kvalitet over millioner av enheter. Erfarna teknikere overvåker flere presseanlegg samtidig og fokuserer på prosessoptimalisering og forebyggende vedlikehold i stedet for å utføre gjentakende bevegelser – noe som forbedrer både produktivitet og utnyttelse av arbeidsstyrken.
Økonomisk logikk: Høy initiell verktøyinvestering versus lav kostnad per enhet
Beslutningen om å innføre injeksjonsformning avhenger av en strategisk kapitalallokering: en betydelig initiell investering i presisjonsverktøy versus betydelig lavere produksjonskostnader per enhet ved stor skala. Denne avveiningen transformerer formkostnaden fra en kostnad til en avskrivbar eiendel – en eiendel hvis avkastning akselererer raskt når en definert volumterskel overstiges.
Brekkepunktanalyse: 10 000–50 000 enheter kreves vanligvis for å dekke formkostnadene
En produksjonsklar stålforskjærm for forbrukervarer koster vanligvis 25 000–100 000 USD, avhengig av kompleksitet, antall hull og materiale (f.eks. P20- eller H13-verktøystål). Aluminiumsformer – brukt for prototyper eller lavvolumproduksjon – koster 30–50 % mindre, men slites raskere og begrenser årlig produksjonsmengde. Det økonomiske brekkpunktet ligger vanligvis mellom 10 000 og 50 000 enheter, deretter faller kostnaden per del kraftig.
For eksempel kan en smarttelefon-tilbehør produsert ved hjelp av kortsiktig produksjon (f.eks. vakuumforming eller 3D-printet verktøy) koste 2,50 USD per enhet. Med en dedikert stålform faller denne kostnaden til 0,80 USD – en besparelse på 1,70 USD per enhet. Ved 200 000 enheter årlig tilsvarer dette 340 000 USD i unngåtte kostnader – og dekker fullt ut investeringen i formen allerede i den første produksjonsomgangen. Avanserte funksjoner som flerkammeroppsett, konform kjøling eller innsatsformning øker den opprinnelige verktøykostnaden, men reduserer ytterligere kostnaden per enhet og forbedrer delkvaliteten – noe som styrker avkastningen på investeringen (ROI) for produksjonsprogram med varig høy volum.
Designfrihet og funksjonell integrering i plastprodukter
Muliggjørere av kompleks geometri: innhakninger, levende scharnierre, flerkammerdeler og klikkmonteringsdelsett
Injeksjonsformning åpner opp for ukjent designfrihet—og muliggjør geometrier som konsoliderer funksjoner, reduserer antall deler og eliminerer sekundære operasjoner. Underkutter, dannet ved hjelp av glidende kjerner eller sammenfaldbare innsatsdeler, tillater interne klikkfunksjoner og detaljer med sidevirkning uten etterbearbeiding. Levende hengsler—tynne, fleksible deler som formas integrert i stive PP- eller PE-deler—gir pålitelige, slitesterke bøyepunkter for lokker, lukkinger og emballasje.
Flerskavsmaler gjentar disse komplekse funksjonene samtidig over dusinvis av avtrykk, og beholder nøyaktighet samtidig som syklustiden per del reduseres. Klikkmonterte samlinger erstatter skruer, lim og ultralydsvetsing—og reduserer monteringsarbeidet med opptil 40 %, samt forbedrer påliteligheten i bruk ved å fjerne problemer med løse skruer eller forringelse av lim.
Samlet sett reduserer disse egenskapene materialeforbruket med 15–30 % sammenlignet med maskinerte alternativer, forkorter gjennomføringstiden og gir lettere, mer vedlikeholdsvennlige produkter. Derfor dominerer plastinjeksjonsformning strukturelle og estetiske komponenter – fra rakkerhus til bærbare datamaskiner – der metall eller glass ville krevd kostbar flertrinnsfabrikasjon, ferdigstilling og montering.
Ofte stilte spørsmål
Hvilke typer produkter produseres ved hjelp av plastinjeksjonsformning?
Plastinjeksjonsformning brukes vanligvis for elektronikkhus, kjøkkenutstyr, personlig pleieartikler, hjemmeapparater og mange andre forbrukerprodukter. Eksempler inkluderer smarttelefonhylster, tannbørstehåndtak og kontrollpaneler for apparater.
Hvor rask er plastinjeksjonsformning sammenlignet med andre fremstillingsmetoder?
Plastisk injeksjonsformning er utrolig rask, med sykeltider som vanligvis ligger mellom 2–5 sekunder per del. Denne farten overgår andre metoder som CNC-bearbeiding eller termoformning og gjør det mulig å produsere mer enn 1 million enheter per måned per form.
Hva er den økonomiske likevektsmengden for bruk av injeksjonsformning?
Likevektsmengden ligger vanligvis mellom 10 000 og 50 000 enheter, avhengig av formkostnader og besparelser per enhet. Produksjon i høy volum gir betydelig lavere kostnader per enhet, noe som gjør injeksjonsformning kostnadseffektiv ved stor skala.
Hvorfor er arbeidskraftseffektiviteten høyere ved injeksjonsformning?
Injeksjonsformning minimerer menneskelig inngrep gjennom automatisering, som robotbasert uttak, inline-inspeksjon og sortering. Dette reduserer arbeidskraftskostnadene med opptil 60 % sammenlignet med arbeidskrevende metoder som CNC-bearbeiding eller manuell termoformning.
Hva er fordelene med designfrihet ved injeksjonsformning?
Injeksjonsformning tillater komplekse geometrier som fordybninger, fleksible ledd, flerhulsdeler og klikkmonterte samlinger, noe som muliggjør integrerte design som reduserer materialeforbruk, antall deler og driftskostnader.
Innholdsfortegnelse
- Allmenn tilstedeværelse av plastinjeksjonsformning i forbrukerprodukter
- Sentrale fordeler som driver innføringen av plastprodukter
- Økonomisk logikk: Høy initiell verktøyinvestering versus lav kostnad per enhet
- Designfrihet og funksjonell integrering i plastprodukter
-
Ofte stilte spørsmål
- Hvilke typer produkter produseres ved hjelp av plastinjeksjonsformning?
- Hvor rask er plastinjeksjonsformning sammenlignet med andre fremstillingsmetoder?
- Hva er den økonomiske likevektsmengden for bruk av injeksjonsformning?
- Hvorfor er arbeidskraftseffektiviteten høyere ved injeksjonsformning?
- Hva er fordelene med designfrihet ved injeksjonsformning?