 EN

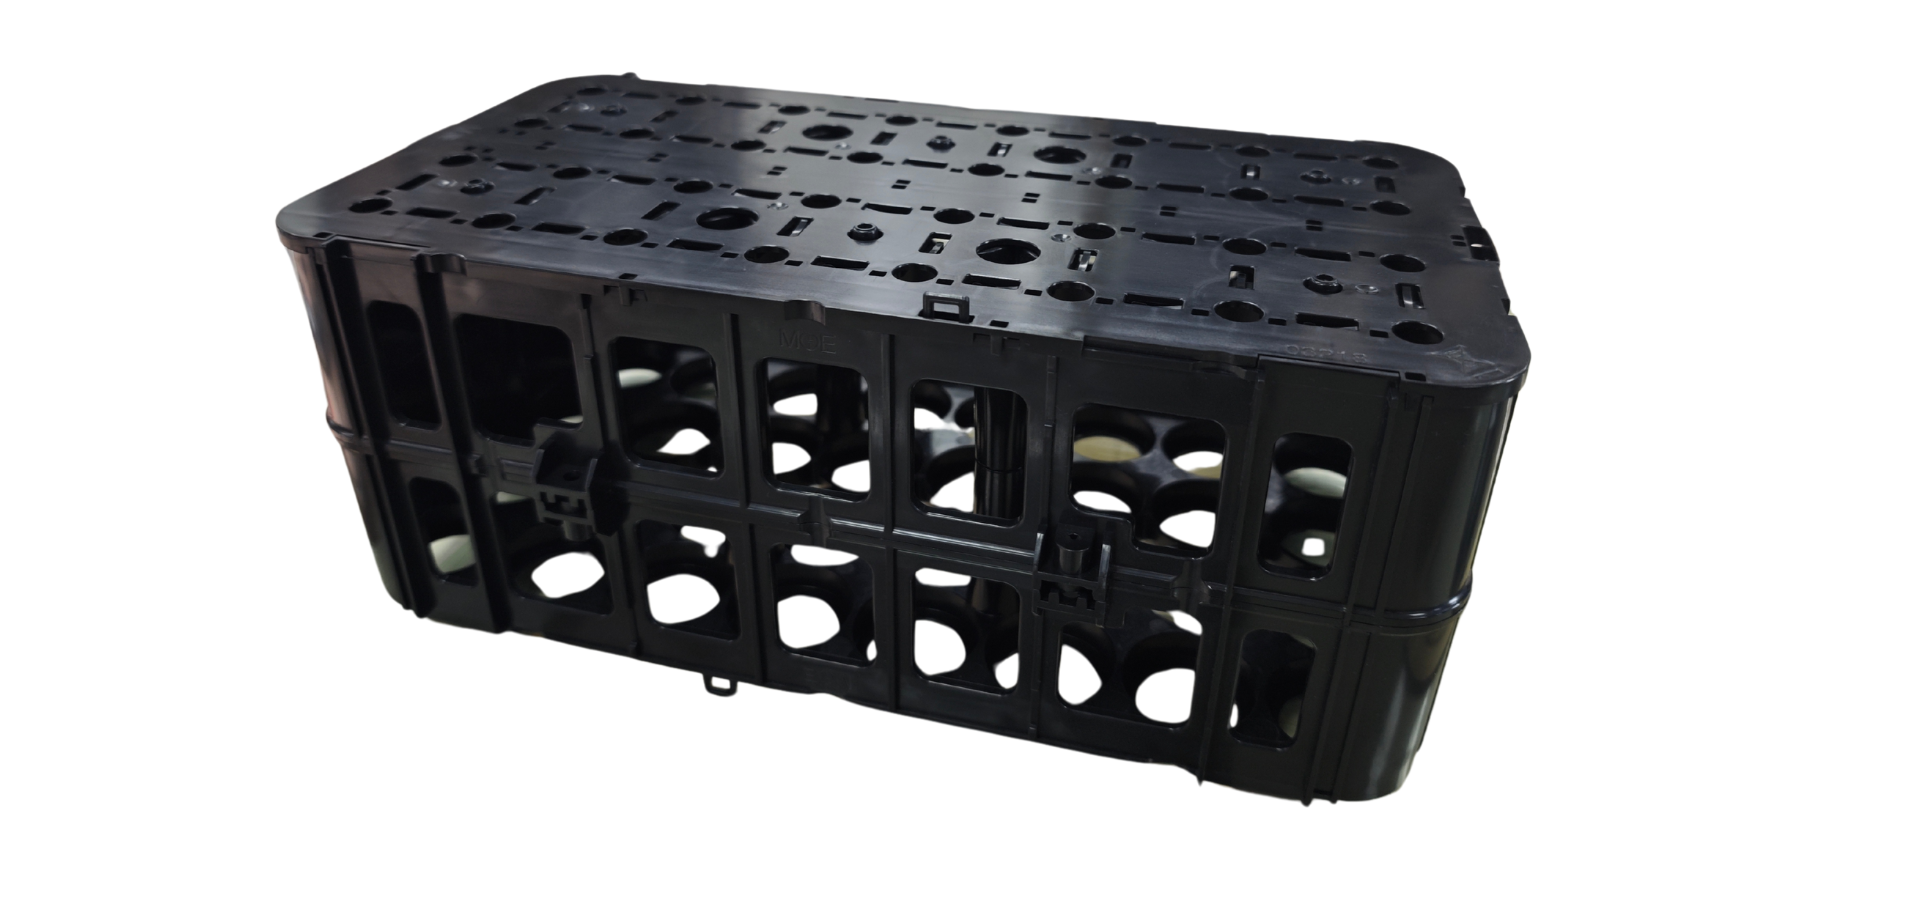
उपभोक्ता उत्पादों में प्लास्टिक इंजेक्शन मोल्डिंग की सर्वव्यापी उपस्थिति
उच्च-मात्रा वाली श्रेणियाँ: इलेक्ट्रॉनिक्स हाउसिंग, रसोई के बर्तन, व्यक्तिगत देखभाल के सामान और घरेलू उपकरण
प्लास्टिक इंजेक्शन मोल्डिंग उच्च-मात्रा वाले उपभोक्ता वस्तुओं के लिए प्रमुख निर्माण विधि है—यह इलेक्ट्रॉनिक्स, रसोई के सामान, व्यक्तिगत देखभाल के उत्पादों और घरेलू उपकरणों में सटीकता, स्थिरता और स्केलेबिलिटी प्रदान करती है। इलेक्ट्रॉनिक्स में, यह स्मार्टफोन, लैपटॉप, टीवी रिमोट्स और राउटर्स के लिए टिकाऊ, आकार-स्थिर आवरण बनाती है—ऐसे भाग जिन्हें कड़ी सहिष्णुता (±०.०५ मिमी), दोहराए जा सकने वाले सतह के निष्पादन और एकीकृत विशेषताओं जैसे माउंटिंग बॉसेज़ तथा ईएमआई शील्डिंग रिब्स की आवश्यकता होती है।
रसोई के सामान—जिसमें खाद्य संग्रहण कंटेनर, मापने के कप, स्पैटुला और ब्लेंडर के जार शामिल हैं—आमतौर पर बहु-कैविटी टूल्स का उपयोग करके एफडीए-अनुपालन रेजिन जैसे पॉलीप्रोपिलीन (पीपी) और पॉलीएथिलीन (पीई) से मोल्ड किए जाते हैं, जो कड़े खाद्य-संपर्क सुरक्षा मानकों (२१ सीएफआर §१७७.१५२०) को पूरा करते हुए तीव्र उत्पादन की अनुमति देते हैं।
व्यक्तिगत देखभाल के सामान जैसे दाँतों के ब्रश के हैंडल, रेज़र के शरीर, और कंघियाँ इस प्रक्रिया की क्षमता का लाभ उठाते हैं जो आरामदायक आकृति के कॉन्टूर्स, ओवरमोल्डेड नरम-ग्रिप TPE सतहों, और बारीक-टेक्सचर वाले फ़िनिश को एक ही संचालन में एकीकृत कर सकती है। घरेलू उपकरणों के लिए, इंजेक्शन-मोल्डेड घटकों में नियंत्रण पैनल, डिटर्जेंट डिस्पेंसर, नॉब्स, और संरचनात्मक फ्रेम शामिल हैं जो विद्युत विच्छेदन, ऊष्मा प्रतिरोध (उदाहरण के लिए, ज्वाला-रोधी ABS या PC/ABS मिश्रण), और सौंदर्यपूर्ण लचीलापन को एक साथ जोड़ते हैं।
आमतौर पर २–५ सेकंड के चक्र समय और प्रति मॉल्ड प्रति माह १ मिलियन से अधिक इकाइयों की उत्पादन दर के साथ, इंजेक्शन मोल्डिंग वैश्विक किफायतीपन और आपूर्ति श्रृंखला की लचीलापन सुनिश्चित करती है—इसे आधुनिक बड़े पैमाने पर उपभोक्ता उत्पाद पारिस्थितिकी तंत्र की मूल प्रक्रिया बनाती है।
वास्तविक दुनिया के उदाहरण: स्मार्टफोन के कवर, दाँतों के ब्रश के हैंडल, और उपकरणों के नियंत्रण पैनल
रोज़मर्रा के प्लास्टिक उत्पाद यह दर्शाते हैं कि इंजेक्शन मोल्डिंग कैसे कार्यात्मक प्रदर्शन और डिज़ाइन की सूक्ष्मता को एक साथ मिलाती है। उदाहरण के लिए, स्मार्टफोन के कवर में आंतरिक रिब्स, सटीक कैमरा/बटन कटआउट्स और टेक्सचर्ड या मैट सतहें सभी एक ही चक्र में निर्मित होती हैं, बिना किसी अतिरिक्त मशीनिंग के। इनकी पतली-दीवार वाली ज्यामिति (अक्सर <1.2 मिमी) विकृति या सिंक मार्क्स को रोकने के लिए अनुकूलित पिघले हुए पदार्थ के प्रवाह और गेट की स्थिति पर निर्भर करती है।
दाँतों के ब्रश के हैंडल दो-शॉट मोल्डिंग के माध्यम से कार्यात्मक एकीकरण को दर्शाते हैं: एक कठोर पीपी या पीएस कोर को गैर-स्लिप ग्रिप और सुधारित स्वच्छता के लिए थर्मोप्लास्टिक इलास्टोमर (टीपीई) के साथ ओवरमोल्ड किया जाता है—जिससे असेंबली के चरण समाप्त हो जाते हैं और उपयोगकर्ता की सुविधा में सुधार होता है।
उपकरण नियंत्रण पैनल—जैसे कि धोने की मशीनों या माइक्रोवेव ओवनों पर—पारदर्शी पॉलीकार्बोनेट विंडोज़, स्पर्श संवेदनशील बटन फ्रेम और लेज़र-उत्कीर्ण या पैड-मुद्रित ग्राफ़िक्स के साथ एम्बेडेड सजावटी फिल्मों को जोड़ते हैं। ये असेंबली तीव्र किनारा परिभाषा, दीर्घकालिक यूवी स्थायित्व और सुसंगत बैकलाइट विसरण प्राप्त करते हैं—जो उपयोगकर्ता अनुभव और ब्रांड की दृश्य आकर्षकता दोनों के लिए महत्वपूर्ण हैं।
ये उदाहरण इंजेक्शन मोल्डिंग की अद्वितीय क्षमता को रेखांकित करते हैं: दोहराए जा सकने वाली सटीकता, ज्यामितीय जटिलता और बड़े पैमाने पर लागत-कुशल अनुकूलन।
प्लास्टिक उत्पादों के अपनाने को प्रेरित करने वाले मुख्य लाभ
गति और स्केलेबिलिटी: २–५ सेकंड के साइकिल समय, जो प्रति मोल्ड प्रति माह १ मिलियन से अधिक इकाइयों के उत्पादन की अनुमति देता है
इंजेक्शन मोल्डिंग उद्योग-अग्रणी थ्रूपुट प्राप्त करती है, जिसमें कई उपभोक्ता भाग 2–5 सेकंड में ही चक्रित हो जाते हैं। एक ही 32-कैविटी मोल्ड, जो 4-सेकंड के चक्रों पर चल रहा हो, प्रति माह 1.2 मिलियन से अधिक इकाइयाँ उत्पादित कर सकता है—जिससे ब्रांड्स मौसमी मांग की तेज़ी या वायरल उत्पाद प्रवृत्तियों को बिना रीटूलिंग देरी के पूरा कर सकते हैं। यह गति दृढ़ता से नियंत्रित तापीय प्रबंधन, उच्च-दबाव इंजेक्शन (अधिकतम 150 MPa) और समानांतर चैनलों के माध्यम से तीव्र शीतलन से उत्पन्न होती है—जो थर्मोप्लास्टिक्स को मिनटों के बजाय सेकंडों में कठोर बना देती है।
अन्य विकल्पों—जैसे सीएनसी मशीनिंग (प्रति भाग घंटों में) या थर्मोफॉर्मिंग (हस्तचालित काटना, कम पुनरावृत्ति)—की तुलना में, इंजेक्शन मोल्डिंग कई गुना उच्च उत्पादन प्रदान करती है, जबकि ±0.05 mm की आयामी शुद्धता बनाए रखती है। यह संयोजन सघन इन्वेंट्री मॉडल, लगभग निरंतर पूर्ति और एकल-उपयोग रेज़र्स से लेकर ऑटोमोटिव आंतरिक ट्रिम्स तक विभिन्न श्रेणियों में त्वरित स्केलिंग की अनुमति देता है।
श्रम दक्षता और सुसंगतता: स्वचालन थर्मोफॉर्मिंग या सीएनसी की तुलना में मानव हस्तक्षेप को कम करता है
आधुनिक इंजेक्शन मोल्डिंग लाइनें अत्यधिक स्वचालित होती हैं: रोबोटिक भुजाएँ भागों को निकालती हैं, कन्वेयर उन्हें ऑनलाइन विज़न निरीक्षण प्रणालियों तक ले जाते हैं, और स्वचालित छँटाई स्टेशन टॉलरेंस बैंड या सौंदर्य गुणवत्ता के आधार पर घटकों को निर्देशित करते हैं—सभी न्यूनतम ऑपरेटर हस्तक्षेप के साथ। यह थर्मोफॉर्मिंग के विपरीत है, जिसमें अक्सर हाथ से काटना, ढेर लगाना और दोषों की छँटाई की आवश्यकता होती है, और सीएनसी मशीनिंग के विपरीत है, जहाँ प्रत्येक भाग के लिए अलग से फिक्सचरिंग, टूलपाथ प्रोग्रामिंग और पोस्ट-प्रोसेस डिबरिंग की आवश्यकता होती है।
दोहराव वाले हाथ से किए जाने वाले कार्यों को समाप्त करके, इंजेक्शन मोल्डिंग श्रम-घने विकल्पों की तुलना में श्रम लागत को ६०% तक कम कर देती है—और अधिक महत्वपूर्ण बात यह है कि यह मानव-उत्पन्न परिवर्तनशीलता को पूरी तरह समाप्त कर देती है। प्रत्येक शॉट की दोहराव योग्यता सुनिश्चित करती है कि प्रत्येक इकाई विनिर्देशों को पूरा करे, बिना किसी द्वितीयक पुनर्कार्य के, जिससे लाखों इकाइयों में एकरूप गुणवत्ता प्राप्त होती है। कुशल तकनीशियन एक साथ कई प्रेसों की देखरेख करते हैं, जो दोहराव वाले गतिविधियों को निष्पादित करने के बजाय प्रक्रिया अनुकूलन और निवारक रखरखाव पर ध्यान केंद्रित करते हैं—जिससे उत्पादकता और कार्यबल के उपयोग दोनों में वृद्धि होती है।
आर्थिक तर्क: उच्च प्रारंभिक टूलिंग निवेश बनाम कम प्रति-इकाई लागत
इंजेक्शन मोल्डिंग अपनाने का निर्णय एक रणनीतिक पूंजी आवंटन पर निर्भर करता है: एक महत्वपूर्ण प्रारंभिक निवेश परिशुद्ध टूलिंग में बनाम बड़े पैमाने पर उत्पादन की कम प्रति-इकाई लागत। यह सौदा फॉर्म की लागत को एक व्यय से एक किश्तबंद संपत्ति में बदल देता है—जिसका रिटर्न एक परिभाषित मात्रा के थ्रेशोल्ड से परे तेज़ी से बढ़ता है।
लागत-आय संतुलन विश्लेषण: साँचे की लागत को पूरा करने के लिए आमतौर पर १०,०००–५०,००० इकाइयों की आवश्यकता होती है
उपभोक्ता वस्तुओं के लिए उत्पादन-गुणवत्ता वाले इस्पात साँचे की कीमत आमतौर पर $२५,०००–$१००,००० के बीच होती है, जो जटिलता, कैविटी गिनती और सामग्री (जैसे P20 या H13 टूल स्टील) पर निर्भर करती है। प्रोटोटाइपिंग या कम मात्रा के उत्पादन के लिए उपयोग किए जाने वाले एल्युमीनियम साँचों की कीमत ३०–५०% कम होती है, लेकिन ये तेज़ी से घिस जाते हैं और वार्षिक उत्पादन को सीमित कर देते हैं। आर्थिक लागत-आय संतुलन बिंदु आमतौर पर १०,००० और ५०,००० इकाइयों के बीच होता है, जिसके बाद प्रति भाग लागत तेज़ी से कम हो जाती है।
उदाहरण के लिए, छोटे बैच में निर्मित एक स्मार्टफोन एक्सेसरी (जैसे वैक्यूम फॉर्मिंग या 3D-प्रिंटेड टूलिंग के माध्यम से) की लागत प्रति इकाई 2.50 अमेरिकी डॉलर हो सकती है। एक समर्पित स्टील मोल्ड के साथ, यह लागत घटकर 0.80 अमेरिकी डॉलर हो जाती है—जिससे प्रति इकाई 1.70 अमेरिकी डॉलर की बचत होती है। वार्षिक 200,000 इकाइयों के लिए, यह 340,000 अमेरिकी डॉलर की लागत बचत को दर्शाता है—जो पहले उत्पादन चक्र में ही मोल्ड निवेश की पूर्ण वसूली सुनिश्चित करता है। बहु-कैविटी लेआउट, कॉन्फॉर्मल कूलिंग या इन्सर्ट मोल्डिंग जैसी उन्नत विशेषताएँ प्रारंभिक टूलिंग लागत को बढ़ाती हैं, लेकिन प्रति इकाई लागत को और अधिक कम करती हैं और भाग की गुणवत्ता में सुधार करती हैं—जो लंबे समय तक चलने वाले उत्पादन कार्यक्रमों के लिए आरओआई को मजबूत करता है।
प्लास्टिक उत्पादों में डिज़ाइन स्वतंत्रता और कार्यात्मक एकीकरण
जटिल ज्यामिति को सक्षम करने वाले कारक: अंडरकट, लिविंग हिंजेज़, बहु-कैविटी भाग, और स्नैप-फिट असेंबलियाँ
इंजेक्शन मोल्डिंग अभूतपूर्व डिज़ाइन स्वतंत्रता प्रदान करती है—जो ऐसी ज्यामितियों को सक्षम करती है जो कार्यों को एकीकृत करती हैं, भागों की संख्या को कम करती हैं और द्वितीयक संचालनों को समाप्त कर देती हैं। स्लाइडिंग कोर्स या संकुचित इन्सर्ट्स का उपयोग करके बनाए गए अंडरकट्स आंतरिक स्नैप सुविधाओं और साइड-एक्शन विवरणों को बिना पोस्ट-मशीनिंग के सक्षम करते हैं। लाइविंग हिंजेज—पॉलीप्रोपिलीन या पॉलीथिन के कठोर भागों में समाविष्ट पतले, लचीले खंड—ढक्कनों, बंद करने वाले भागों और पैकेजिंग के लिए विश्वसनीय, थकान-प्रतिरोधी लचीले बिंदु प्रदान करते हैं।
बहु-कैविटी मोल्ड्स इन जटिल विशेषताओं को एक साथ दर्जनों इम्प्रेशन्स पर पुनरुत्पादित करते हैं, जिससे सटीकता बनी रहती है और प्रति-भाग साइकिल समय कम हो जाता है। स्नैप-फिट असेंबलियाँ पेंचों, चिपकाने वाले पदार्थों और अल्ट्रासोनिक वेल्डिंग को प्रतिस्थापित करती हैं—जिससे असेंबली श्रम में ४०% तक की कमी आती है और फील्ड विश्वसनीयता में सुधार होता है, क्योंकि फास्टनरों का ढीला पड़ना या चिपकाने वाले पदार्थों का विघटन समाप्त हो जाता है।
इन क्षमताओं के संयुक्त प्रभाव से सामग्री का उपयोग मशीन-निर्मित समकक्षों की तुलना में १५–३०% कम हो जाता है, नेतृत्व समय छोटा हो जाता है, और उत्पाद हल्के और अधिक सेवा योग्य बन जाते हैं। यही कारण है कि प्लास्टिक इंजेक्शन मोल्डिंग संरचनात्मक और सौंदर्यपूर्ण घटकों—जैसे रेज़र हाउसिंग से लेकर लैपटॉप चैसिस तक—में प्रभुत्व स्थापित करती है, जहाँ धातु या कांच के लिए महंगी बहु-चरणीय निर्माण, समाप्ति और असेंबली की आवश्यकता होती है।
अक्सर पूछे जाने वाले प्रश्न
प्लास्टिक इंजेक्शन मोल्डिंग का उपयोग किन प्रकार के उत्पादों के निर्माण में किया जाता है?
प्लास्टिक इंजेक्शन मोल्डिंग का उपयोग आमतौर पर इलेक्ट्रॉनिक्स हाउसिंग, रसोई के बर्तन, व्यक्तिगत देखभाल के सामान, घरेलू उपकरणों और कई अन्य उपभोक्ता वस्तुओं के लिए किया जाता है। उदाहरणों में स्मार्टफोन के कवर, दांतों के ब्रश के हैंडल और उपकरणों के नियंत्रण पैनल शामिल हैं।
अन्य निर्माण विधियों की तुलना में प्लास्टिक इंजेक्शन मोल्डिंग कितनी तेज़ है?
प्लास्टिक इंजेक्शन मोल्डिंग अत्यंत तीव्र है, जिसमें प्रति भाग चक्र समय आमतौर पर २–५ सेकंड के बीच होता है। यह गति सीएनसी मशीनिंग या थर्मोफॉर्मिंग जैसी अन्य विधियों की तुलना में अधिक तीव्र है, जिससे प्रति मोल्ड प्रति माह १ मिलियन से अधिक इकाइयों का उत्पादन संभव हो जाता है।
इंजेक्शन मोल्डिंग के उपयोग का आर्थिक ब्रेक-ईवन बिंदु क्या है?
ब्रेक-ईवन बिंदु आमतौर पर मोल्ड लागत और प्रति-इकाई उत्पादन बचत के आधार पर १०,००० से ५०,००० इकाइयों के बीच होता है। उच्च-मात्रा उत्पादन प्रति-भाग लागत को काफी कम कर देता है, जिससे इंजेक्शन मोल्डिंग बड़े पैमाने पर लागत-कुशल बन जाती है।
इंजेक्शन मोल्डिंग में श्रम दक्षता उच्च क्यों होती है?
इंजेक्शन मोल्डिंग रोबोटिक निकास, ऑनलाइन निरीक्षण और छंटाई जैसी स्वचालन तकनीकों के माध्यम से मानव हस्तक्षेप को न्यूनतम करती है। इससे सीएनसी मशीनिंग या हस्तचालित थर्मोफॉर्मिंग जैसी श्रम-गहन विधियों की तुलना में श्रम लागत में लगभग ६०% की कमी आती है।
इंजेक्शन मोल्डिंग में डिज़ाइन स्वतंत्रता के क्या लाभ हैं?
इंजेक्शन मोल्डिंग के द्वारा अंडरकट, लिविंग हिंजेज़, मल्टी-कैविटी पार्ट्स, और स्नैप-फिट असेंबली जैसी जटिल ज्यामितियाँ बनाई जा सकती हैं, जिससे एकीकृत डिज़ाइन संभव होते हैं जो सामग्री के उपयोग, पार्ट्स की संख्या, और संचालन लागत को कम करते हैं।
विषय-सूची
- उपभोक्ता उत्पादों में प्लास्टिक इंजेक्शन मोल्डिंग की सर्वव्यापी उपस्थिति
- प्लास्टिक उत्पादों के अपनाने को प्रेरित करने वाले मुख्य लाभ
- आर्थिक तर्क: उच्च प्रारंभिक टूलिंग निवेश बनाम कम प्रति-इकाई लागत
- प्लास्टिक उत्पादों में डिज़ाइन स्वतंत्रता और कार्यात्मक एकीकरण
-
अक्सर पूछे जाने वाले प्रश्न
- प्लास्टिक इंजेक्शन मोल्डिंग का उपयोग किन प्रकार के उत्पादों के निर्माण में किया जाता है?
- अन्य निर्माण विधियों की तुलना में प्लास्टिक इंजेक्शन मोल्डिंग कितनी तेज़ है?
- इंजेक्शन मोल्डिंग के उपयोग का आर्थिक ब्रेक-ईवन बिंदु क्या है?
- इंजेक्शन मोल्डिंग में श्रम दक्षता उच्च क्यों होती है?
- इंजेक्शन मोल्डिंग में डिज़ाइन स्वतंत्रता के क्या लाभ हैं?