 EN

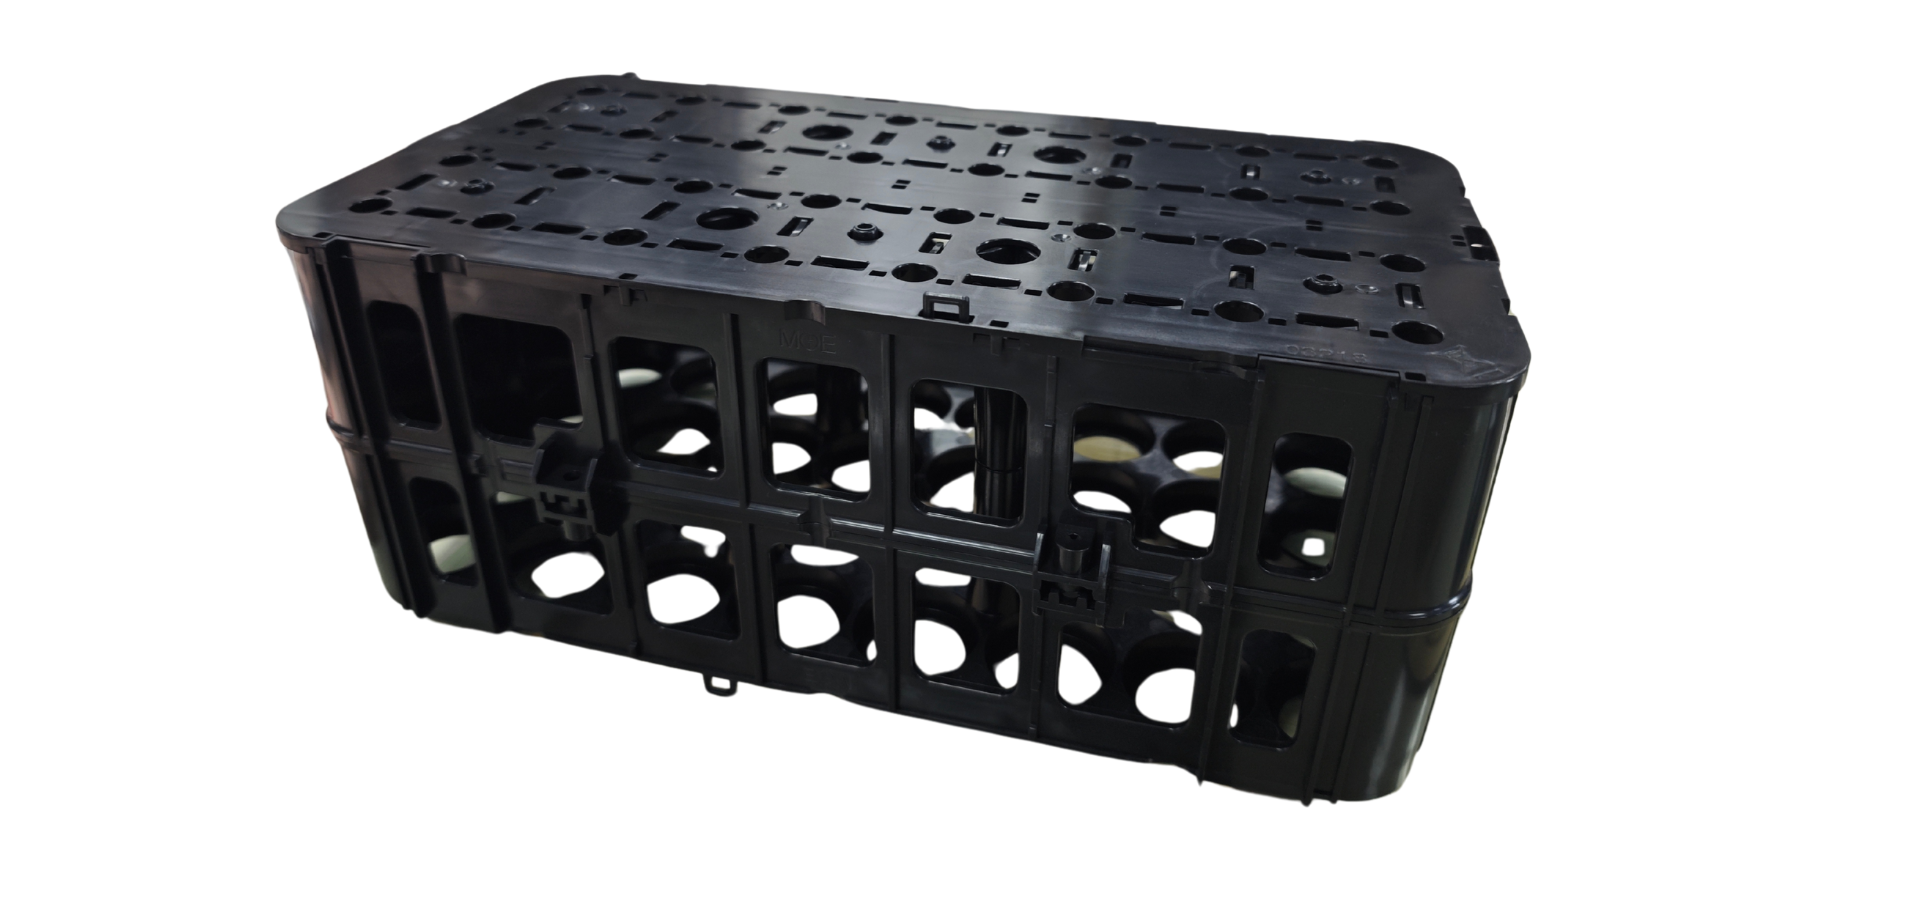
Présence omniprésente du moulage par injection de plastique dans les produits grand public
Catégories à haut volume : boîtiers électroniques, articles de cuisine, produits de soins personnels et appareils électroménagers
Le moulage par injection de plastique est la méthode de fabrication dominante pour les biens de consommation à grande échelle, offrant précision, constance et évolutivité dans les domaines de l’électronique, de la vaisselle, des soins personnels et des appareils domestiques. Dans le secteur électronique, il permet de produire des boîtiers durables et dimensionnellement stables pour les smartphones, les ordinateurs portables, les télécommandes de télévision et les routeurs — des pièces qui exigent des tolérances serrées (±0,05 mm), des finitions de surface reproductibles et des fonctions intégrées telles que des bossages de fixation et des nervures de blindage EMI.
La vaisselle — y compris les récipients de stockage alimentaire, les mesures graduées, les spatules et les bocaux de mixeurs — est généralement fabriquée à l’aide d’outillages multicavités à partir de résines conformes aux normes FDA, comme le polypropylène (PP) et le polyéthylène (PE), ce qui permet une production rapide tout en respectant des normes rigoureuses de sécurité pour le contact avec les aliments (21 CFR §177.1520).
Les articles d’hygiène personnelle, tels que les manches de brosses à dents, les corps de rasoirs et les peignes, tirent parti de la capacité du procédé à intégrer des formes ergonomiques, des surfaces souples en TPE surmoulées et des finitions texturées fines — le tout en une seule opération. Pour les appareils électroménagers, les composants obtenus par injection comprennent les panneaux de commande, les distributeurs de détergent, les boutons et les cadres structurels, qui allient isolation électrique, résistance à la chaleur (par exemple, ABS ignifuge ou mélanges PC/ABS) et polyvalence esthétique.
Avec des temps de cycle typiques de 2 à 5 secondes et des taux de production dépassant 1 million d’unités par mois par moule, le moulage par injection garantit une accessibilité mondiale et une résilience de la chaîne d’approvisionnement — ce qui en fait le procédé fondamental sous-tendant les écosystèmes modernes de produits grand public.
Exemples concrets : étuis pour smartphones, manches de brosses à dents et panneaux de commande d’appareils
Les produits plastiques du quotidien illustrent comment le moulage par injection associe performance fonctionnelle et sophistication de conception. Les coques de smartphones, par exemple, intègrent des nervures internes, des découpes précises pour les objectifs et les boutons, ainsi que des surfaces texturées ou mates — le tout formé en un seul cycle, sans usinage secondaire. Leur géométrie à parois minces (souvent < 1,2 mm) repose sur un écoulement optimal du matériau fondu et un positionnement précis des points d’injection afin d’éviter les déformations ou les marques de retrait.
Les manches de brosses à dents démontrent l’intégration fonctionnelle grâce au moulage bi-matière : un noyau rigide en PP ou en PS est surmoulé avec un élastomère thermoplastique (TPE) pour une prise en main antidérapante et une hygiène améliorée — ce qui supprime les étapes d’assemblage et renforce le confort utilisateur.
Les panneaux de commande d’appareils—tels que ceux des machines à laver ou des fours à micro-ondes—combinent des fenêtres transparentes en polycarbonate, des cadres de boutons tactiles et des films décoratifs intégrés avec des graphismes gravés au laser ou imprimés par tampographie. Ces ensembles offrent une définition nette des contours, une stabilité UV à long terme et une diffusion homogène de la rétroéclairage—des caractéristiques essentielles tant pour l’ergonomie que pour l’esthétique de la marque.
Ces exemples soulignent la capacité unique du moulage par injection à assurer une précision reproductible, une complexité géométrique élevée et une personnalisation rentable à grande échelle.
Avantages fondamentaux qui favorisent l’adoption des produits en plastique
Rapidité et évolutivité : des temps de cycle de 2 à 5 secondes permettant une production supérieure à 1 million d’unités par mois par moule
Le moulage par injection atteint un débit leader dans l’industrie, de nombreuses pièces grand public étant produites en seulement 2 à 5 secondes. Un seul moule à 32 empreintes fonctionnant à des cycles de 4 secondes peut produire plus de 1,2 million d’unités par mois — permettant aux marques de répondre aux pics de demande saisonnière ou aux tendances virales de produits sans retards liés au remplacement d’outillages. Cette rapidité provient d’une gestion thermique rigoureuse, d’une injection à haute pression (jusqu’à 150 MPa) et d’un refroidissement accéléré via des canaux conformes — ce qui durcit les thermoplastiques en quelques secondes plutôt qu’en plusieurs minutes.
Comparé à d’autres procédés — tels que l’usinage CNC (plusieurs heures par pièce) ou le thermoformage (découpe manuelle, répétabilité moindre) — le moulage par injection offre un rendement supérieur de plusieurs ordres de grandeur tout en conservant une précision dimensionnelle de ±0,05 mm. Cette combinaison permet des modèles de stock allégés, une livraison quasi continue et une capacité d’adaptation rapide à l’échelle de catégories variées, allant des rasoirs jetables aux garnitures intérieures automobiles.
Efficacité et régularité du travail : l’automatisation réduit au minimum l’intervention humaine par rapport au thermoformage ou à l’usinage CNC
Les lignes modernes de moulage par injection sont hautement automatisées : des bras robotisés extraient les pièces, des convoyeurs les acheminent vers des systèmes d’inspection visuelle en ligne, et des postes de tri automatique dirigent les composants selon leur plage de tolérance ou leur qualité esthétique — le tout avec une implication minimale de l’opérateur. Cela contraste fortement avec le thermoformage, qui nécessite souvent un décapage manuel, un empilement manuel et un tri manuel des défauts, ainsi qu’avec l’usinage CNC, où chaque pièce exige un serrage individuel, une programmation spécifique du parcours d’outil et un ébavurage post-usinage.
En éliminant les tâches manuelles répétitives, le moulage par injection réduit les coûts de main-d’œuvre jusqu’à 60 % par rapport aux méthodes exigeant une forte intensité de travail — et, plus essentiellement, il supprime la variabilité induite par l’humain. La reproductibilité d’un cycle à l’autre garantit que chaque pièce respecte les spécifications sans nécessiter de retouche secondaire, assurant ainsi une qualité uniforme sur des millions d’unités. Des techniciens qualifiés supervisent simultanément plusieurs presses, en concentrant leurs efforts sur l’optimisation des procédés et la maintenance préventive plutôt que sur l’exécution de gestes répétitifs — ce qui améliore à la fois la productivité et l’efficacité de l’utilisation des ressources humaines.
Logique économique : investissement initial élevé dans les outillages contre coût unitaire faible
La décision d’adopter le moulage par injection repose sur une allocation stratégique de capitaux : un investissement initial important dans des outillages de précision contre des coûts unitaires de production nettement inférieurs à grande échelle. Ce compromis transforme le coût du moule d’une simple dépense en un actif amortissable — dont le retour s’accélère rapidement au-delà d’un seuil de volume défini.
Analyse du seuil de rentabilité : 10 000 à 50 000 unités généralement nécessaires pour compenser les coûts des moules
Un moule en acier destiné à la production de biens de consommation coûte typiquement entre 25 000 $ et 100 000 $, selon sa complexité, le nombre de cavités et le matériau utilisé (par exemple, acier à outils P20 ou H13). Les moules en aluminium — utilisés pour la prototypage ou les séries de faible volume — coûtent 30 à 50 % moins cher, mais s’usent plus rapidement et limitent la production annuelle. Le seuil de rentabilité économique se situe généralement entre 10 000 et 50 000 unités, après quoi le coût par pièce chute fortement.
Par exemple, un accessoire pour smartphone fabriqué selon des méthodes à faible volume (par exemple, thermoformage ou outillage imprimé en 3D) peut coûter 2,50 $ l’unité. Avec un moule en acier dédié, ce coût tombe à 0,80 $, soit une économie de 1,70 $ par unité. Sur 200 000 unités annuelles, cela représente 340 000 $ d’économies — permettant de récupérer intégralement l’investissement dans le moule dès la première série de production. Des fonctionnalités avancées telles que des configurations multicavités, un refroidissement conforme ou le surmoulage augmentent le coût initial de l’outillage, mais réduisent encore davantage le coût unitaire et améliorent la qualité des pièces — renforçant ainsi le retour sur investissement pour les programmes à volume soutenu.
Liberté de conception et intégration fonctionnelle dans les produits en plastique
Solutions permettant des géométries complexes : décrochements, charnières intégrées, pièces multicavités et assemblages à clips
Le moulage par injection débloque une liberté de conception sans précédent, permettant des géométries qui intègrent plusieurs fonctions, réduisent le nombre de pièces et éliminent les opérations secondaires. Les sous-dépouilles, réalisées à l’aide de noyaux coulissants ou d’inserts effondrables, autorisent des éléments de fixation intégrés internes et des détails latéraux sans usinage postérieur. Les charnières vivantes — sections minces et flexibles moulées intégralement dans des pièces rigides en PP ou en PE — offrent des points de flexion fiables et résistants à la fatigue pour les couvercles, les fermetures et les emballages.
Les moules à multi-cavités reproduisent simultanément ces caractéristiques complexes sur des dizaines d’empreintes, préservant la précision et réduisant le temps de cycle par pièce. Les assemblages par clips remplacent les vis, les adhésifs et le soudage par ultrasons — réduisant la main-d’œuvre d’assemblage jusqu’à 40 % et améliorant la fiabilité sur site en supprimant le desserrage des fixations ou la dégradation des adhésifs.
Dans l’ensemble, ces capacités permettent de réduire la consommation de matériaux de 15 à 30 % par rapport aux pièces usinées équivalentes, d’abréger les délais de livraison et d’obtenir des produits plus légers et plus faciles à entretenir. C’est pourquoi le moulage par injection de plastique domine la fabrication de composants structurels et esthétiques — des boîtiers de rasoirs aux châssis d’ordinateurs portables — là où l’utilisation de métaux ou de verre nécessiterait une fabrication coûteuse en plusieurs étapes, ainsi que des opérations de finition et d’assemblage.
Questions fréquemment posées
Quels types de produits sont fabriqués par moulage par injection de plastique ?
Le moulage par injection de plastique est couramment utilisé pour les boîtiers d’appareils électroniques, les ustensiles de cuisine, les articles d’hygiène personnelle, les appareils électroménagers et de nombreux autres biens de consommation. Parmi les exemples figurent les coques de smartphones, les manches de brosses à dents et les panneaux de commande d’appareils.
À quelle vitesse le moulage par injection de plastique s’exécute-t-il comparé aux autres méthodes de fabrication ?
Le moulage par injection plastique est incroyablement rapide, avec des temps de cycle généralement compris entre 2 et 5 secondes par pièce. Cette vitesse dépasse largement d’autres procédés tels que l’usinage CNC ou le thermoformage, permettant des taux de production supérieurs à 1 million d’unités par mois par moule.
Quel est le seuil de rentabilité économique du moulage par injection ?
Le seuil de rentabilité se situe généralement entre 10 000 et 50 000 unités, selon le coût du moule et les économies réalisées par unité produite. Une production à grande échelle réduit considérablement le coût unitaire, rendant le moulage par injection économiquement avantageux à grande échelle.
Pourquoi l’efficacité main-d’œuvre est-elle plus élevée dans le moulage par injection ?
Le moulage par injection limite fortement l’intervention humaine grâce à l’automatisation, notamment l’extraction robotisée, l’inspection en ligne et le tri. Cela réduit les coûts main-d’œuvre jusqu’à 60 % par rapport à des méthodes très intensives en main-d’œuvre telles que l’usinage CNC ou le thermoformage manuel.
Quels sont les avantages liés à la liberté de conception offerte par le moulage par injection ?
Le moulage par injection permet des géométries complexes telles que les dégagements, les charnières intégrées, les pièces à multi-cavités et les assemblages à clips, ce qui favorise des conceptions intégrées réduisant la consommation de matière, le nombre de pièces et les coûts opérationnels.
Table des matières
- Présence omniprésente du moulage par injection de plastique dans les produits grand public
- Avantages fondamentaux qui favorisent l’adoption des produits en plastique
- Logique économique : investissement initial élevé dans les outillages contre coût unitaire faible
- Liberté de conception et intégration fonctionnelle dans les produits en plastique
-
Questions fréquemment posées
- Quels types de produits sont fabriqués par moulage par injection de plastique ?
- À quelle vitesse le moulage par injection de plastique s’exécute-t-il comparé aux autres méthodes de fabrication ?
- Quel est le seuil de rentabilité économique du moulage par injection ?
- Pourquoi l’efficacité main-d’œuvre est-elle plus élevée dans le moulage par injection ?
- Quels sont les avantages liés à la liberté de conception offerte par le moulage par injection ?