 EN

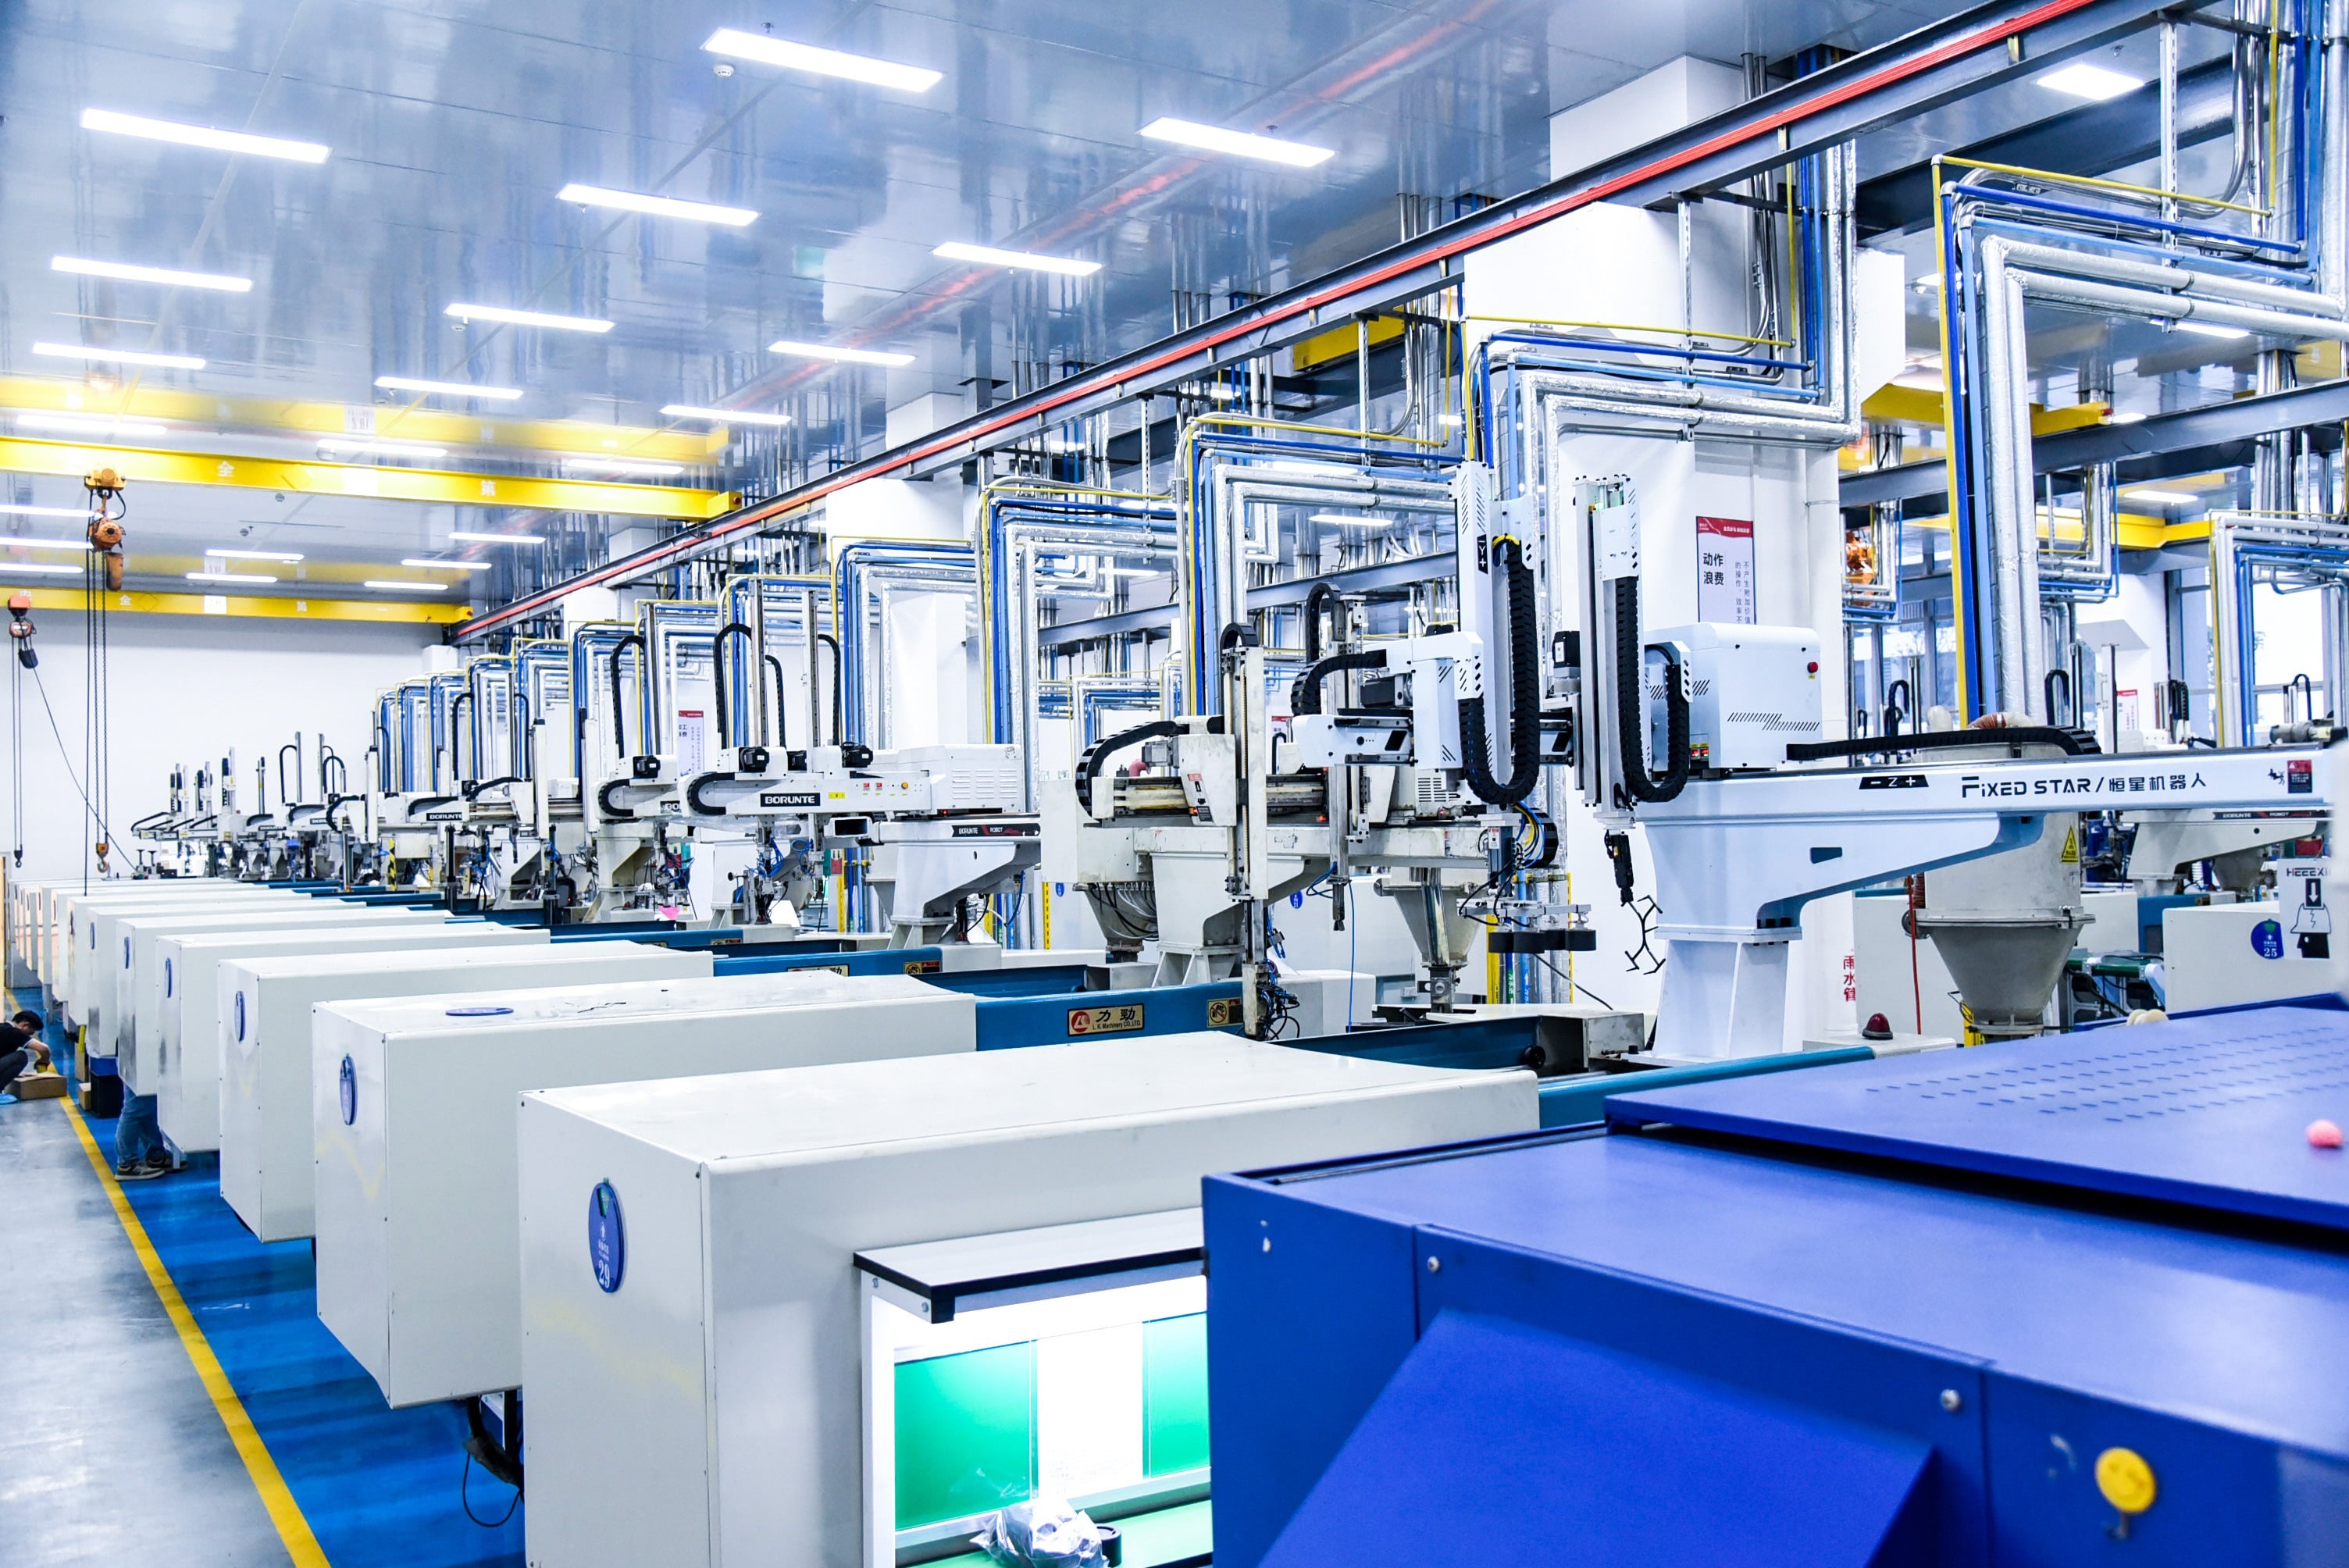
Lehká konstrukční integrace: pouzdra baterií a modulů prostřednictvím automobilového vstřikování do forem
Automobilové vstřikování do forem přeměňuje velkorozměrová pouzdra baterií a modulů na integrované, nosné konstrukce – nahrazuje vícedílné kovové sestavy menším počtem sloučených dílů. Tyto vstřikované součásti mají vestavěné těsnicí drážky, upevňovací konzoly a přesnou rozměrovou kontrolu, čímž výrazně zvyšují účinnost montáže a strukturální konzistenci.
Konstrukční výhody: rovnoměrná tloušťka stěn, optimalizace úklonu a kontrola smrštění pro rozměrovou stabilitu
Stejné tloušťky stěn – často až 1,2 mm – minimalizují vznik stlačenin, vnitřních napětí a deformací. Vysunovací úhly 1° až 3° u hlubokých žeber a výstupků zajišťují čisté vytažení bez ohrožení kritických těsnicích ploch. Smrštění se řídí prostřednictvím materiálově specifické kompenzace a konformního chlazení, což umožňuje dodržet přesné tolerance na stykových plochách, kanálech pro sběrnice a místech upevnění modulů. Tyto návrhové principy jsou základem rozměrové stability u velkých pouzder.
Zlehčení poskytuje měřitelné zvýšení dojezdu: každých 10 kg odebraných z elektromobilu zvyšuje dojezd o 5–8 % (průmyslová data z roku 2024). Polypropylen vyztužený skleněnými vlákny (GF-PP) a třídy PC/ABS poskytují tuhost, odolnost vůči chemikáliím a možnosti protipožární úpravy, přičemž umožňují rovnoměrnou tloušťku stěn. Montážní prvky a západkové spoje integrované přímo do formy snižují čas montáže a eliminují sekundární operace. Klíčově rovněž konzistentní geometrie stěn brání rozdílnému smrštění na přechodech mezi silnějšími a tenčími částmi – což je hlavní příčinou úniků v chladicích kanálech a drážkách pro těsnění. Výsledkem je rozměrově stabilní pouzdro, které přesně sedí na bateriové moduly bez nutnosti dodatečného obrábění po formování.
Reálný dopad: modulární pouzdra z polypropylenu se skleněnými vlákny dlouhého řadu dosahují snížení hmotnosti o 23 % oproti hliníku, aniž by byla narušena odolnost v případě nehody
Vedoucí výrobce baterií nasadil dlouhovláknitý polypropylen se skleněným vláknem (LGF-PP) do modulárních pouzder prostřednictvím automobilového vstřikování, čímž dosáhl snížení hmotnosti o 23 % oproti hliníku při zachování plné odolnosti vůči nárazu podle norem ISO 12405 a UN ECE R100. Zvýšená rázová pevnost a schopnost absorpce energie materiálu LGF-PP – v kombinaci se strategicky vytvarovanými žebry – přesměrovává nárazové zatížení pryč od citlivých modulů článků. Protože tento proces sloučí upevňovací konzoly, výstupky a těsnicí kanály do jediných dílů, klesá počet montážních kroků a rozměrová variabilita zůstává přesně kontrolována.
Tato jednodílná konstrukce z LGF-PP snižuje počet součástí z desítek vyražených a svařených hliníkových dílů na pouze několik vstřikově lisovaných modulů – což zvyšuje konzistenci výroby a snižuje energetickou náročnost výroby během celého životního cyklu. Ukazuje, že polymerově intenzivní kryty mohou splnit normy pro náraz ze strany (side-pole) i pro náraz do spodní části vozidla (underbody), aniž by bylo nutné přijmout hmotnostní nevýhodu kovů, a tím vytvářejí škálovatelnou cestu pro modulární bateriové systémy nové generace.
Přesná tepelná správa: chladicí rozvody a tělesa čerpadel pomocí automobilového vstřikového lisování
Integrace více materiálů: přilisování těsnění, vestavěné kanály a vláknem posílené průtokové cesty pro bateriové systémy 800 V
Automobilové vstřikování umožňuje integrovat chladicí rozvaděče a tělesa čerpadel s tuhými termoplastickými těly a elastomerními přeformovanými těsněními v jediném cyklu. Vestavěné kanálové geometrie přesně vedou glykolový chladicí prostředek přes bateriové články, výkonovou elektroniku a nabíjecí moduly. U bateriových systémů 800 V je těsnost nepodmíněnou požadavkem: kontakt chladicího prostředku s živými sběrnými lištami může způsobit zkrat nebo tepelný rozbeh.
Průtokové cesty vyztužené vláknem – z polyfenylensulfidu (PPS) nebo polyamidu 66 (PA66) – zachovávají rozměrovou stabilitu i při trvalém působení teplot nad 120 °C. Přeformování eliminuje montáž O-kroužků a těsnění po vstřikování, čímž se v nejnovějších konstrukcích bateriových balení snižuje počet dílů o 30–40 %. Integrované vnitřní žebrování dále zvyšuje odolnost proti prasknutí a minimalizuje tlakovou ztrátu, což umožňuje kompaktnější a účinnější vedení chladicího prostředku – klíčové pro baterie s vysokou energetickou hustotou.
Procesně kritické aspekty: minimalizace deformace, rovnoměrnost toku a vliv orientace vláken na tepelnou vodivost
Deformace u dlouhovláknových skleněných výztuží v rozdělovačích často vzniká anizotropním zmenšováním se ve směru toku a kolmo k němu. Konstruktéři forem tuto deformaci omezují pomocí konformních chladicích kanálků umístěných ve vzdálenosti 5–8 mm od povrchu dutiny – tím dosahují vyváženého odvodu tepla a zkracují čas cyklu o 15–25 %. Rovnoměrnost toku je stejně důležitá: gradienty rychlosti pryskyřice způsobují nejednotnou orientaci vláken, což přímo ovlivňuje tepelný výkon. Vlákna srovnaná ve stejném směru mohou zvýšit tepelnou vodivost v rovině až trojnásobně oproti náhodné orientaci – tím zlepšují odvod tepla v blízkosti těsnicích rozhraní a kritických spojů.
Simulační nástroje předem předpovídají orientaci vláken a deformaci dílů, ještě než je nástroj vyroben, čímž se zabrání nákladnému posunu stehů a zajišťuje se rovnost ≤ 0,2 mm na těsnicích plochách pro spolehlivé stlačení O-kroužků. Přesná kontrola procesu také minimalizuje vnitřní dutiny – což zachovává schopnost udržet tlak v chladicích okruzích vysokého napětí, kde i mikrolektá představují bezpečnostní riziko.
Spolehlivost vysokonapěťových propojení: vstřikování obalového plastu do nosičů sběrných lišt a konektorů
V bateriových systémech vozidel s novými zdroji energie vyrábí automobilové vstřikování vložkově lité nosiče sběrných lišt a vysokonapěťové konektory, které zabudovávají měděné vodiče do ochranné polymerní obálky. Tento jednokrokový proces eliminuje sekundární montáž a výrazně zvyšuje odolnost proti vibracím, pronikání vlhkosti a tepelným cyklům. Součásti se obvykle lisují z pryskyřic s vysokou dielektrickou pevností a odolností proti povrchovému výboji – například ze zesíleného polyamidu nebo PBT – navržených tak, aby udržely integritu izolace při trvalém provozu v třídě napětí 800 V. Protože styčné plochy konektorů musí udržovat konzistentní tlak kontaktu a těsnicí geometrii za náročných podmotorových podmínek, je pro spolehlivost kritická přesnost umístění vložek a kompatibilita materiálů.
Požadavky na přesnost rozměrů: přesnost umístění vložek <±0,05 mm a strategie kompenzace tepelné roztažnosti
Vložkové formování nosičů sběrných lišt pro elektrické autobusy vyžaduje přesnost umístění pod 50 µm (<±0,05 mm), protože i nepatrné odchylky narušují zarovnání kontaktů, těsnicí geometrii a vzdálenosti pro povrchový průsak. Dosahování této přesnosti vyžaduje precizní formovací nástroje s bezpečnými mechanismy pro zavádění vložek a podporou bez průhybu během vstřikování. Poloha vstupní brány, rychlost naplnění a tlak jsou pečlivě optimalizovány, aby nedošlo k průhybu tenkých měděných nebo hliníkových sběrných lišt – zejména zranitelných u dlouhých a štíhlých konfigurací.
Různý koeficient teplotní roztažnosti zůstává hlavním dlouhodobým rizikem: kovy a polymery se při cyklických změnách teploty – od chladicího režimu (-40 °C) po špičkové teploty při rychlé nabíjecí fázi (>85 °C) – roztahují různou rychlostí. Aby se snížilo napětí na rozhraních, konstruktéři vybírají pryskyřice a vodivé materiály s co nejblíže shodnými koeficienty teplotní roztažnosti (CTE), začleňují geometrie pro uvolnění napětí a používají pružné těsnící rozhraní. Tyto opatření zajistí stabilní elektrický kontakt, izolační odpor i mechanickou integritu po celou dobu životnosti bateriového modulu.
Dodržování materiálových požadavků a zajištění bezpečnosti při automobilovém vstřikování pro baterie elektromobilů
Shoda s normami UL94 V-0 a UL 2596: vyvážení odolnosti proti hoření (bezhalogenové PC/ABS, GF-PP), mechanické odolnosti a recyklovatelnosti
Dodržování materiálových požadavků pro pouzdra baterií elektromobilů závisí na vyvážení mezi protipožárními vlastnostmi, mechanickou odolností a úvahami o konečné fázi životního cyklu. Certifikace UL 94 V-0 potvrzuje schopnost materiálu samozhášení při standardizovaném působení plamene; norma UL 2596 posuzuje odolnost celého systému proti šíření tepelného rozbehnutí a mechanickému poškození – včetně testů proniknutí hřebíkem, stlačení a expozice ohni.
Halogenově volné směsi polykarbonátu a ABS nabízejí vysokou rázovou pevnost, rozměrovou stabilitu a spolehlivý výkon třídy V-0 bez korozivních výparů. Polypropylen s kovovým vláknem (GF-PP) nabízí výhody z hlediska hmotnosti a nákladů, avšak často vyžaduje intumescenční nebo fosforo- dusíkové protipožární systémy, aby dosáhl třídy V-0 bez zhoršení recyklovatelnosti. Naopak běžné bromované přísady znehodnocují recyklační proudy a vytvářejí nebezpečné rozkladné produkty.
Protože zádržné balení proti hoření je citlivé na zpracování, teplota tavení, rychlost smyku a chlazení formy musí být přísně kontrolovány, aby se zabránilo degradaci, která ohrožuje jak klasifikaci UL 94 V-0, tak schopnost obsahovat tepelný rozbeh podle UL 2596. Proto by měla kvalifikace materiálů integrovat data z testů UL spolu s mechanickou validací – včetně zkoušek pevnosti v tahu, rázové houževnatosti a creepu – a pokusy s recyklovaným obsahem prováděné za podmínek reprezentativních pro výrobu. Tento komplexní přístup zajišťuje soulad s předpisy a zároveň podporuje cíle kruhové ekonomiky a budoucí možnosti opětovného využití nebo recyklace baterií.
Často kladené otázky
Co je automobilové vstřikování?
Automobilové vstřikování je výrobní proces, který vytváří integrované a nosné konstrukce pro součásti jako například pouzdra baterií, tělesa čerpadel a konektory. Zahrnuje vstřikování roztaveného materiálu do forem za účelem vytvoření přesných, trvanlivých a funkčních dílů.
Jaké materiály se běžně používají ve vstřikování pro EV baterie?
Běžné materiály zahrnují sklem vyztužený polypropylén (GF-PP), směsi polycarbonátu a ABS (PC/ABS), polyamid 66 (PA66), polyfenylensulfid (PPS) a vyztužený polyamid nebo PBT. Tyto materiály nabízejí vlastnosti jako vysoká tuhost, nehořlavost a rozměrová stabilita.
Jak zlepšuje snížení hmotnosti výkon elektromobilů?
Snížení hmotnosti nahrazením kovových komponent plastovými tvarovanými díly může zvýšit dojezd elektromobilu o 5–8 % za každých odebraných 10 kg, zlepšit bezpečnost při nehodách a zvýšit efektivitu výroby.
Jaké jsou klíčové aspekty přesného tepelného řízení u elektromobilů?
Klíčové aspekty zahrnují potlačení deformací, rovnoměrnost toku a řízení orientace vláken za účelem zlepšení tepelné vodivosti u chladicích rozdělovačů a těles čerpadel používaných v systémech vysokonapěťových baterií.
Jak zajišťuje vstřikování spolehlivost vysokonapěťových propojek?
Lití do forem za tepla integruje měděné vodiče do ochranných polymerových obalů, čímž zajišťuje dodržení požadavků na tolerance, odolnost proti vibracím a kompenzaci tepelné roztažnosti pro udržení dlouhodobé spolehlivosti a integrity izolace.
Obsah
- Lehká konstrukční integrace: pouzdra baterií a modulů prostřednictvím automobilového vstřikování do forem
- Přesná tepelná správa: chladicí rozvody a tělesa čerpadel pomocí automobilového vstřikového lisování
- Spolehlivost vysokonapěťových propojení: vstřikování obalového plastu do nosičů sběrných lišt a konektorů
- Dodržování materiálových požadavků a zajištění bezpečnosti při automobilovém vstřikování pro baterie elektromobilů
- Často kladené otázky