 EN

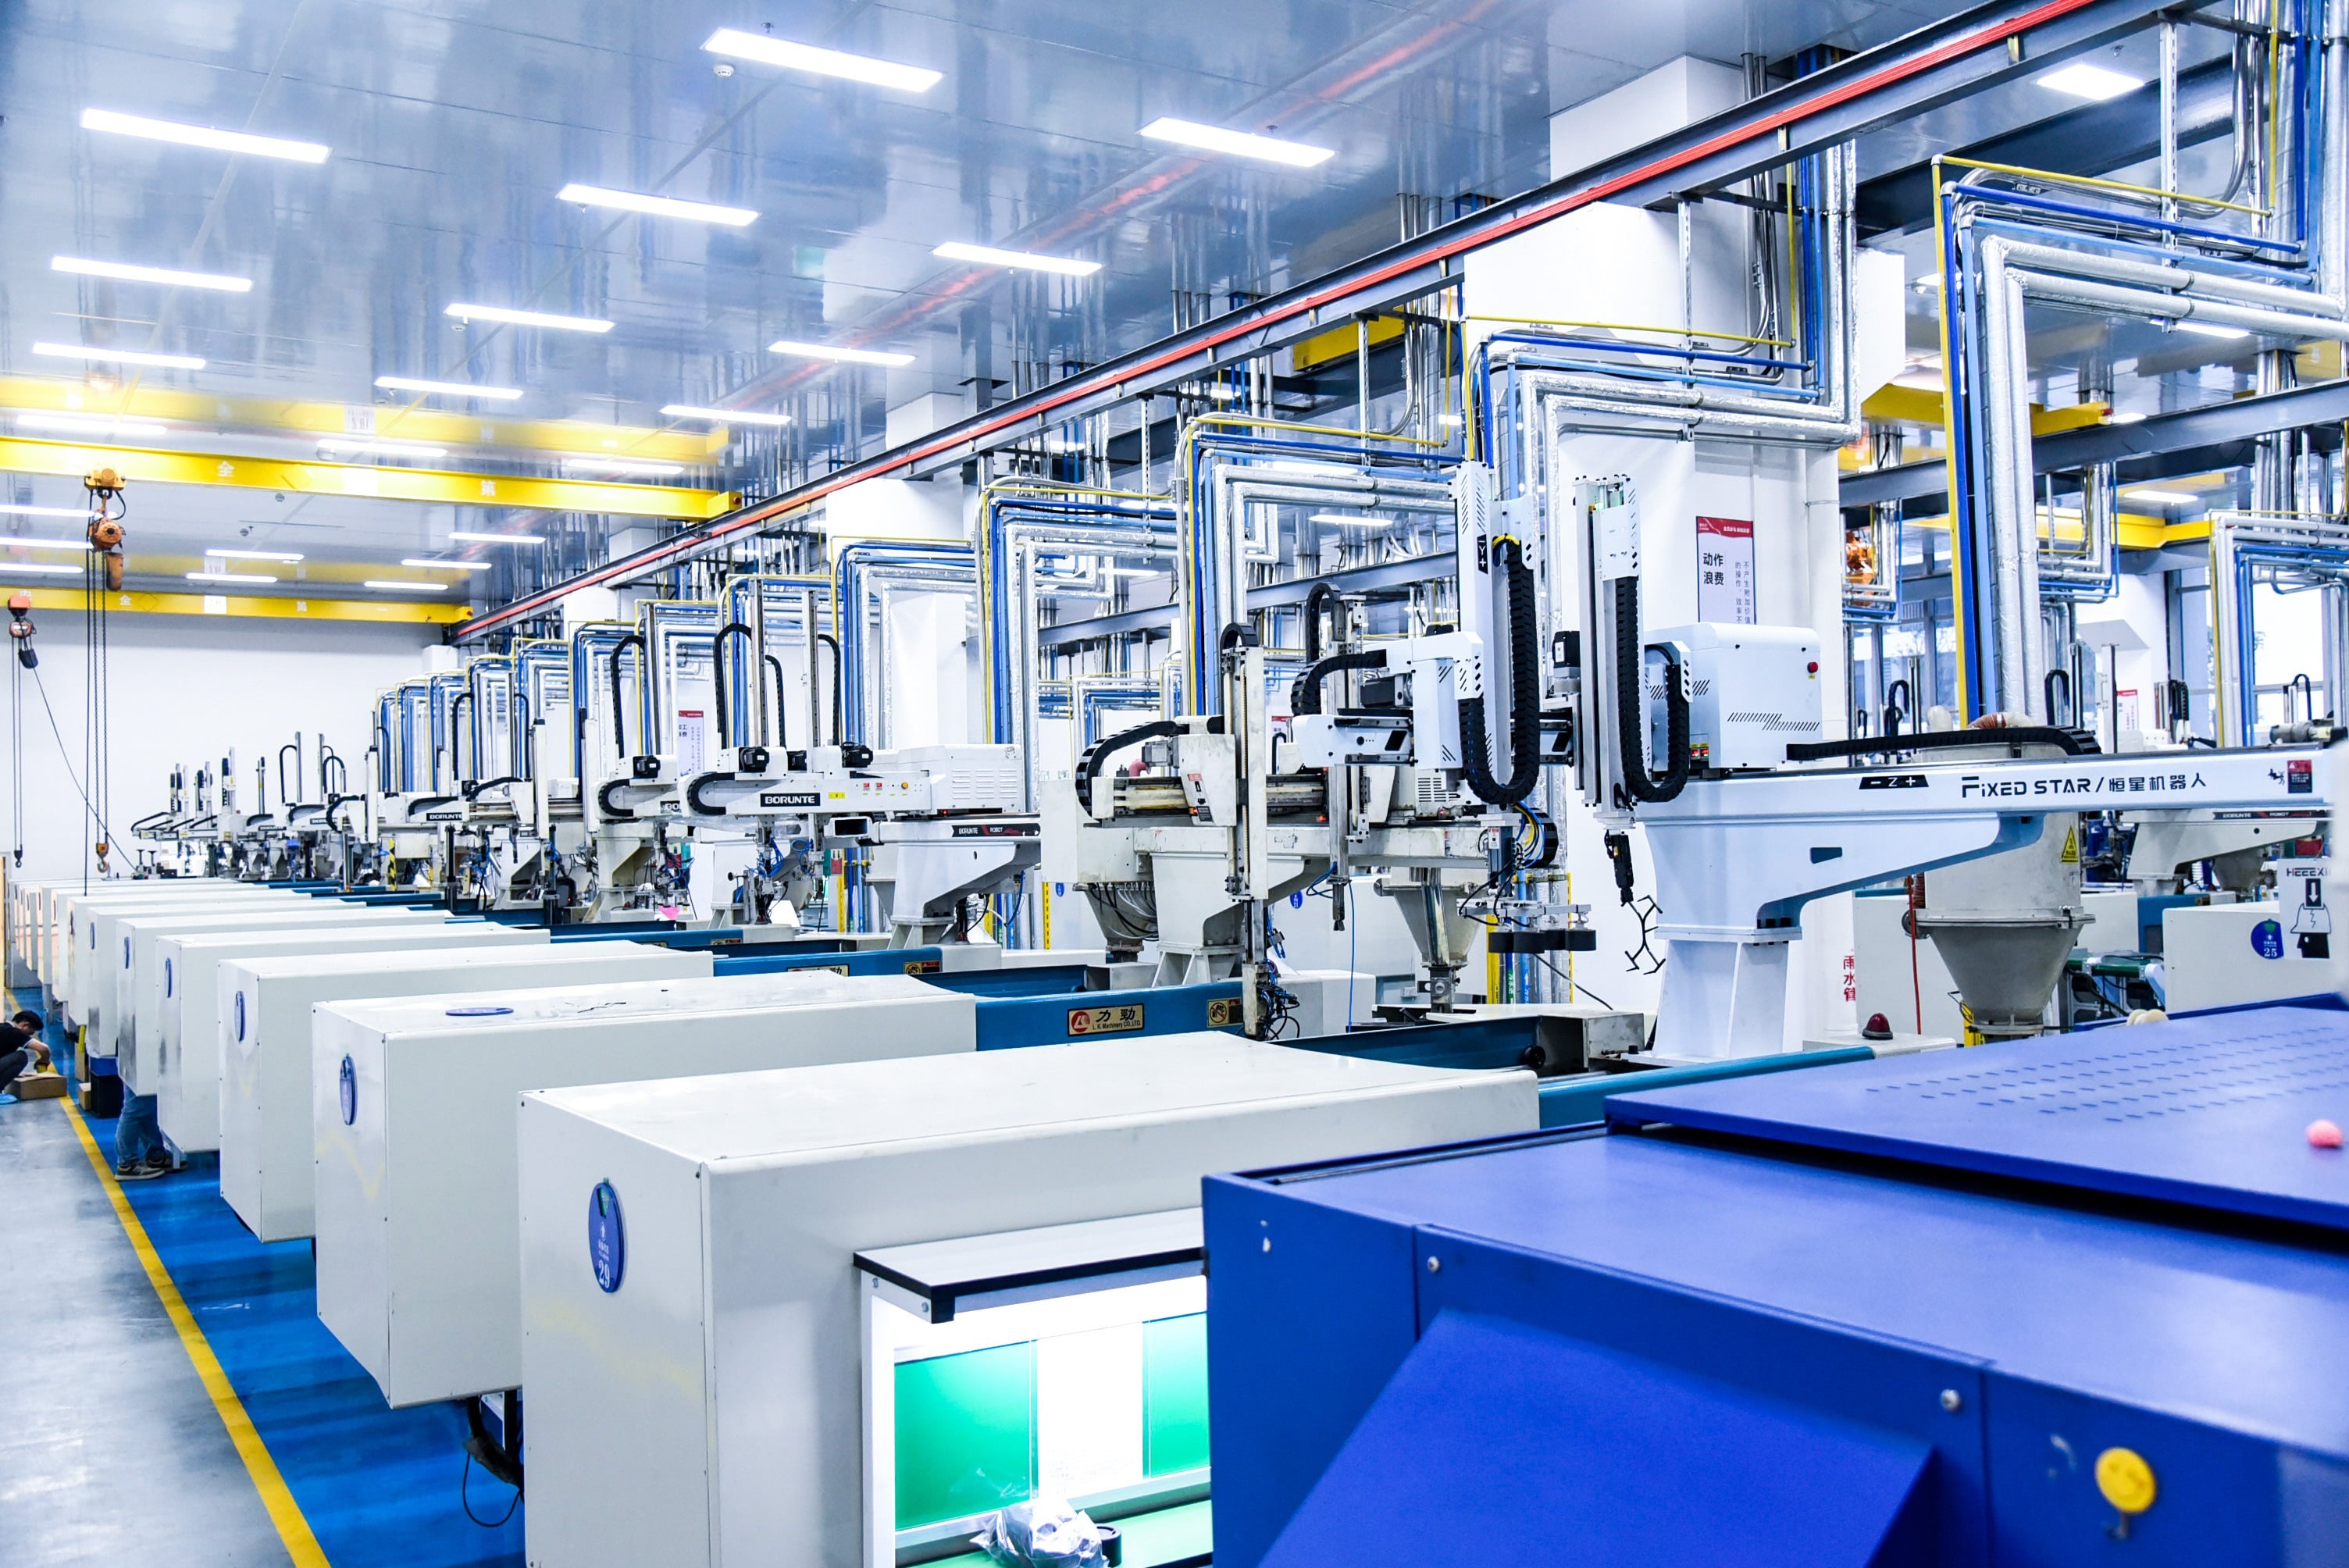
Lengvoji konstrukcinė integracija: akumuliatorių korpusai ir modulių korpusai naudojant automobilių įpurškimo formavimą
Automobilių įpurškimo formavimas paverčia didelio formato akumuliatorių korpusus ir modulių korpusus integruotomis, apkrovą nešančiomis konstrukcijomis – pakeisdamas daugiadalių metalinių surinkimų vienetais mažesniu kiekiu sujungtų detalių. Šios suformuotos detalės turi įmontuotus sandarinimo griovytus, tvirtinimo laikiklius ir tikslų matmenų kontrolę, kurios žymiai pagerina surinkimo efektyvumą ir konstrukcinę vientisumą.
Projektavimo privalumai: vienodas sienelių storis, ištraukimo kampų optimizavimas ir susitraukimo kontrolė matmenų stabilumui
Vienodas sienelės storis – dažnai net tiek mažas kaip 1,2 mm – sumažina įdubimus, vidinį įtempimą ir išsivyniojimą. 1°–3° nuolydžio kampai giliuose įgaubuose ir iškilimuose užtikrina švarų išstumimą, neprarandant kritinių sandarinamųjų paviršių. Susitraukimas kontroliuojamas naudojant medžiagai būdingą kompensavimą ir pritaikytą aušinimą, todėl galima pasiekti tikslų matmenų laikymą sujungiamuosiuose paviršiuose, autobusų juostų kanaluose ir modulių fiksavimo taškuose. Šie projektavimo principai yra pagrindas matmeninei stabilumui dideliuose korpusuose.
Materijalo lengvinimas suteikia matomų nuotolio padidėjimų: kiekvienas nuo elektromobilio pašalintas 10 kg svorio kiekis padidina važiavimo nuotolį 5–8 % (2024 m. pramonės duomenys). Stiklu pildytos polipropileno (GF-PP) ir polikarbonato/akrilonitrilo butadieno stirolo (PC/ABS) rūšys užtikrina standumą, cheminę atsparumą ir liepsno slopinamųjų variantų galimybę, kartu leisdamos vienodų sienelių storio sekcijų formavimą. Įformintos montavimo detalės ir snap-fit sąsajos sumažina surinkimo laiką ir pašalina papildomus apdorojimo etapus. Ypač svarbu, kad pastovus sienelių geometrijos profilis neleidžia įvairaus susitraukimo storio perėjimo vietose – tai viena iš pagrindinių aušinimo skysčio kanalų ir sandarinimo griovelių nesandarumo priežasčių. Rezultatas – matmeniškai stabilus korpusas, tiksliai pritaikytas akumuliatorių moduliams be reikalingumo poforminiam apdirbimui.
Realus poveikis: ilgosios stiklo pluošto polipropileno moduliniai korpusai pasiekia 23 % svorio sumažėjimą palyginti su aliuminiu, nepažeisdami smūgio atsparumo
Vadinamoji pirmaujanti akumuliatorių gamintoja naudoja ilgų stiklo pluoštų polipropileną (LGF-PP) modulinėse dėžutėse, gaminamose automobilių injekcinio liejimo būdu, pasiekdama 23 % masės sumažėjimą palyginti su aliuminiu, tuo pat metu visiškai išlaikydama smūgio atsparumą pagal ISO 12405 ir UN ECE R100 reikalavimus. LGF-PP didesnė smūgio stiprybė ir energijos sugerties gebėjimas – kartu su strategiškai suprojektuotomis įgaubtomis juostomis – nukreipia smūgio apkrovas nuo jautrių elementų modulių. Kadangi šis procesas sujungia laikiklius, iškilimus ir sandarinimo kanalus į vieną detalę, sumontavimo veiksmai sumažėja, o matmenų nuokrypiai išlieka tiksliai kontroliuojami.
Šis vienalytis LGF-PP dizainas sumažina komponentų skaičių – nuo dešimčių štampuotų ir suvirintų aliuminio detalių iki tik kelių formuotų modulių, todėl pagerėja gamybos nuoseklumas ir sumažėja viso gyvavimo ciklo gamybos energijos sąnaudos. Jis parodo, kad polimerų intensyvūs korpusai gali atitikti šoninio stulpo ir apačios smūgio reikalavimus be metalo masės naudos, nustatant mastelio keičiamą kelią kitos kartos modulinėms akumuliatorių sistemoms.
Tikslus šilumos valdymas: aušinimo skysčio kolektoriai ir siurblių korpusai, gaminami automobilių pramonės injekcinio liejimo būdu
Daugiasluoksnio medžiagų integracija: perliejamosios sandarinimo detalės, įterptieji kanalai ir pluoštu sustiprinti srauto keliai 800 V akumuliatorių sistemoms
Automobilių įpurškimo formavimas leidžia sujungti aušinimo skysčio kolektorius ir siurblių korpusus, kurie susideda iš standžių termoplastinių kūnų ir elastomerinių performuotų sandarinimų viename cikle. Įterptos kanalų geometrijos tiksliai nukreipia glikolio pagrindu paremtą aušinimo skystį per elementų blokus, galios elektroniką ir įkrovos modulius. 800 V baterijų sistemoms nepraleidžiamumas yra būtinas: aušinimo skysčio kontaktas su veikiančiomis autobusais gali sukelti trumpuosius jungimus arba šiluminį nepastovumą.
Pluoštų stiprinamieji srauto keliai – naudojant polifenileno sulfidą (PPS) arba poliamidą 66 (PA66) – išlaiko matmeninę stabilumą nuolat veikiant temperatūroms virš 120 °C. Performavimas pašalina reikalingumą po formavimo montuoti O žiedus ir tarpines, todėl veda prie detalės skaičiaus sumažėjimo 30–40 % lygyje lyderių baterijų rinkinių projektuose. Integruotos vidinės pertvaros dar labiau padidina sprogimo atsparumą ir sumažina slėgio nuostolius, leisdamos kompaktiškesnį ir aukštesnio naudingumo koeficiento aušinimo skysčio maršrutizavimą – tai ypač svarbu didelės energijos tankio baterijų rinkiniams.
Proceso kritiški svarbūs aspektai: deformacijos mažinimas, srauto vienodumas ir pluošto orientacijos poveikis šiluminiam laidumui
Ilgais stiklo pluoštais armuotų kolektorių deformacija dažnai kyla dėl anizotropinio susitraukimo tarp srauto ir skersinio srauto krypčių. Formos projektuotojai šią problemą sprendžia naudodami pritaikytus aušinimo kanalus, įrengtus 5–8 mm atstumu nuo formos ertmės paviršiaus – taip pasiekiamas balansas tarp šilumos pašalinimo ir ciklo trukmės sumažinimo 15–25 %. Srauto vienodumas taip pat yra labai svarbus: dėl rezino srauto greičio gradientų pluoštai išsidėsto nevienodai, kas tiesiogiai veikia šilumines charakteristikas. Tiesiškai išdėstyti pluoštai gali padidinti plokštuminį šiluminį laidumą iki trijų kartų lyginant su atsitiktine orientacija – tai pagerina šilumos šalinimą šaltinių sąsajų ir kritinių jungčių srityse.
Simuliavimo įrankiai numato pluošto orientacijos tenzorius ir išlinkimą dar prieš pradedant frezuoti šablonus, taip užkertant kelią brangiai suvirintų siūlių poslinkiui ir užtikrinant plokštumą ≤0,2 mm sandarinėse paviršiuose, kad O-žiedai būtų patikimai suspausti. Tikslus procesų valdymas taip pat sumažina vidinius tuščiumus – išlaikant slėgio išlaikymą aukštos įtampos aušinimo skysčio grandinėse, kur net mikroleakavimas kelia saugos riziką.
Aukštos įtampos jungčių patikimumas: autobusų juostų nešiklių ir jungiklių įterpimo liejimas
Naujosios energijos transporto priemonių akumuliatorių sistemose automobilių įliejimas formuoja įterptųjų autobusų laidų nešiklius ir aukštos įtampos jungtukus, kuriuose variniai laidai įdėti į apsauginę polimerinę apvalkalą. Šis vieno etapo procesas pašalina antrinį surinkimą ir žymiai pagerina atsparumą vibracijoms, drėgmei bei šiluminiam ciklavimui. Komponentai dažniausiai liejami iš didelės dielektrinės stiprybės ir nuo sekliųjų pėdsakų atsparių dervų – pvz., sustiprintų poliamidų arba PBT – kurios sukurtos taip, kad išlaikytų izoliacijos vientisumą esant nuolatiniam 800 V klasės veikimui. Kadangi jungtukų sujungimo paviršiai turi užtikrinti nuolatinį kontaktinį slėgį ir sandarumo geometriją sunkiomis variklio skydo sąlygomis, įterpų tikslumas ir medžiagų suderinamumas yra būtini patikimumui.
Tikslūs leistinieji nuokrypiai: įterpų padėties tikslumas <±0,05 mm ir šiluminio plėtimosi kompensavimo strategijos
Elektromobilių autobusų barų nešiklių įterpimo formavimui reikia tikslumo mažiau nei 50 µm (<±0,05 mm), nes net nedidelės nuokrypos pažeidžia kontaktų išdėstymą, sandarinimo geometriją ir perbėgimo atstumus. Tokio tikslumo pasiekimui reikia tikslaus formavimo įrankių, patikimų įterpų įkrovimo mechanizmų ir nulinės deformacijos atramos liejimo metu. Liejimo vartai, pripildymo greitis ir slėgis atidžiai sureguliuojami, kad būtų išvengta plonų varinių ar aliumininių autobusų barų deformacijos – ypač jautrių ilgose ir plonose konfiguracijose.
Skirtingas šiluminis išsiplėtimas vis dar yra pagrindinis ilgalaikis rizikos veiksnys: metalai ir polimerai išsiplečia skirtingais greičiais temperatūros ciklų metu – nuo šaltojo laikymo (–40 °C) iki greitojo įkrovimo viršūnių (>85 °C). Norint sumažinti sąsajos įtempimą, projektuotojai parenka dervas ir laidžiuosius medžiagas su artimomis šiluminio išsiplėtimo koeficientų (CTE) reikšmėmis, įtraukia įtempimo sumažinimo geometrijas ir naudoja lankstias sandarinimo sąsajas. Šios strategijos užtikrina stabilų elektros kontaktą, izoliacijos varžą ir mechaninę vientisumą visą akumuliatorių baterijos eksploatacijos laikotarpį.
Medžiagų atitiktis ir saugos užtikrinimas automobilių EV akumuliatorių liejimo į formas procese
Atitiktis standartams UL94 V-0 ir UL 2596: degimo lėtinimo (behalogeniniai PC/ABS, GF-PP), mechaninės tvirtumo ir perdirbamojo pobūdžio pusiausvyra
Medžiagų atitiktis elektromobilių akumuliatorių korpusams priklauso nuo liepsnoatsparumo savybių, mechaninės tvirtumo ir naudojimo pabaigos aspektų suderinimo. UL 94 V-0 standartas patvirtina saviai užgesinančias savybes standartinės liepsnos poveikio sąlygomis; UL 2596 standartas vertina sistemos lygio atsparumą šiluminiam išbėgimui ir mechaniniam pažeidimui – įskaitant vinies pradurimo, suspaudimo ir ugnies poveikio bandymus.
Halogenų neturintys polikarbonato/akrilonitrilo-butadieno-stireno (PC/ABS) mišiniai užtikrina didelę smūgio stiprumą, matmeninę stabilumą ir patikimą V-0 lygio liepsnoatsparumą be korozinių dujų išsiskyrimo. Stiklo pluoštu armuotas polipropilenas (GF-PP) suteikia svorio ir kainos pranašumų, tačiau dažnai reikalauja intumescencinių arba fosforo ir azoto pagrindu veikiančių liepsnoatsparumo sistemų, kad būtų pasiektas V-0 lygis be perdirbimo galimybės sumažėjimo. Priešingai, įprasti bromuoti priedai trukdo perdirbimui ir sukuria pavojingų skilimo produktų.
Kadangi liepsnai atsparūs paketai yra jautrūs apdorojimui, lydymo temperatūrai, šlyties greičiui ir formos aušinimui, šie parametrai turi būti tiksliai kontroliuojami, kad būtų išvengta medžiagos suskylimo, kuris pablogina tiek UL 94 V-0 reitingus, tiek UL 2596 šiluminio nekontroliuojamo išsisklaidymo ribojimo savybes. Todėl medžiagų kvalifikavimas turėtų integruoti UL bandymų duomenis su mechaniniais patikrinimais – įskaitant tempimo, smūgio ir lėto deformavimosi bandymus – bei perdirbtų medžiagų bandymus, atliekamus gamybos sąlygomis, atitinkančiomis realias gamybos sąlygas. Šis visapusiškas požiūris užtikrina reglamentinį atitikimą, kartu remiant aplinkos tausojimo tikslus bei būsimas akumuliatorių pakartotinio naudojimo ar perdirbimo galimybes.
DUK
Kas yra automobilių injekcinis liejimas?
Automobilių injekcinis liejimas yra gamybos procesas, kurio metu gaminamos integruotos ir apkrovą laikančios konstrukcijos komponentams, tokiems kaip akumuliatorių korpusai, siurblių korpusai ir jungtys. Šiame procese į formas įpurškiamas lydytas medžiagos mišinys, kad būtų suformuoti tikslūs, ilgaamžiai ir funkciniai detalės.
Kokios medžiagos dažniausiai naudojamos EV akumuliatorių injekciniam liejimui?
Dažniausiai naudojami medžiagų tipai apima stiklu pildytą polipropileną (GF-PP), polikarbonato/akrilonitrilo butadieno stirolo (PC/ABS) mišinius, poliamidą 66 (PA66), polifenileno sulfidą (PPS) bei sustiprintą poliamidą arba PBT. Šios medžiagos suteikia tokias savybes kaip didelis standumas, degimo atsparumas ir matmenų stabilumas.
Kaip lengvinimas pagerina elektromobilių našumą?
Pakeitus metalines dalis formuotomis polimerinėmis detalėmis ir taip sumažinus masę, kiekvienam pašalintam 10 kg svorio elektromobilio važiavimo nuotolis gali padidėti 5–8 %, pagerėja smūgio saugos charakteristikos ir padidėja gamybos efektyvumas.
Kokie yra pagrindiniai tikslaus šilumos valdymo EV sistemoje aspektai?
Pagrindiniai aspektai apima deformacijos mažinimą, srauto vienodumą bei pluošto orientacijos valdymą, kad būtų pagerinta šilumos laidumas aušinimo skysčio kolektoriuose ir siurblių korpusuose, naudojamuose aukštos įtampos akumuliatorių sistemose.
Kaip injekcinis liejimas užtikrina aukštos įtampos jungčių patikimumą?
Įpurškinimo formavimas integruoja varinius laidininkus apsauginėse polimerinėse apvalkaluose, užtikrindamas tikslumo reikalavimus, virpesių atsparumą ir šiluminio išsiplėtimo kompensavimą, kad būtų išlaikyta ilgalaikė patikimumas ir izoliacijos vientisumas.
Turinys
- Lengvoji konstrukcinė integracija: akumuliatorių korpusai ir modulių korpusai naudojant automobilių įpurškimo formavimą
- Tikslus šilumos valdymas: aušinimo skysčio kolektoriai ir siurblių korpusai, gaminami automobilių pramonės injekcinio liejimo būdu
- Aukštos įtampos jungčių patikimumas: autobusų juostų nešiklių ir jungiklių įterpimo liejimas
- Medžiagų atitiktis ir saugos užtikrinimas automobilių EV akumuliatorių liejimo į formas procese
- DUK