 EN

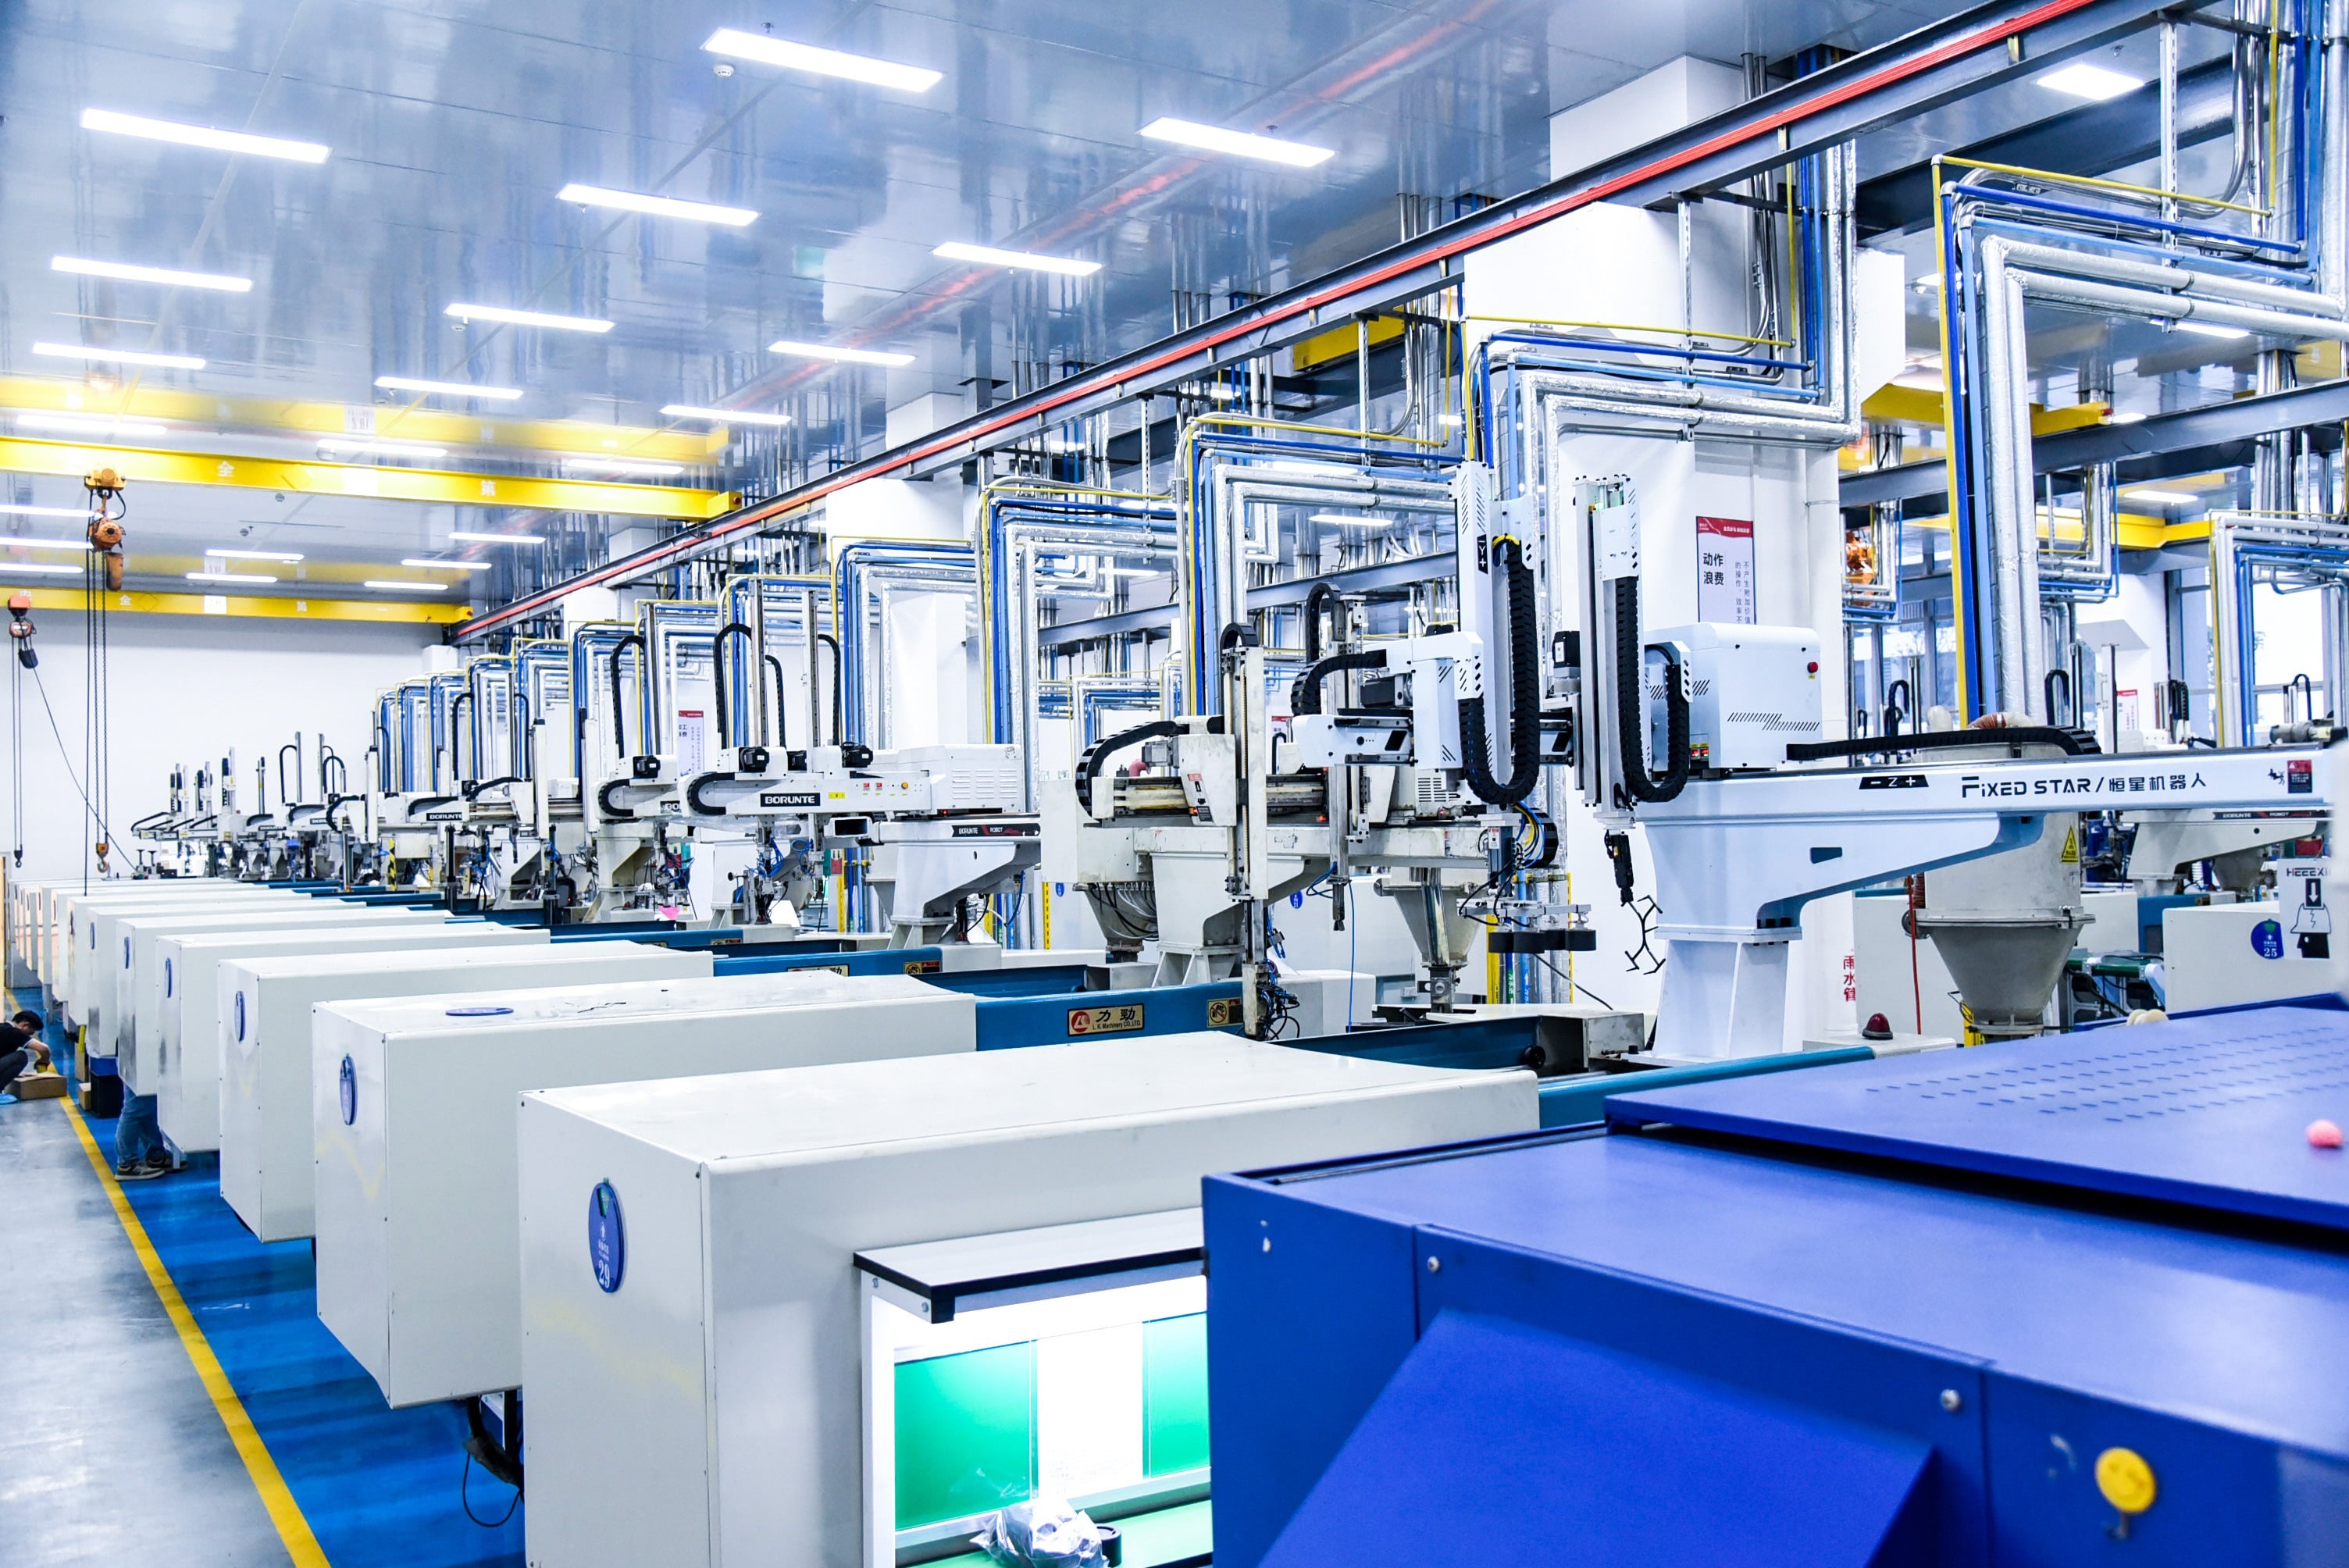
Intégration structurelle légère : boîtiers de batteries et logements de modules via le moulage par injection automobile
Le moulage par injection automobile transforme les boîtiers de batteries et les logements de modules au format large en structures intégrées porteuses, remplaçant les assemblages métalliques composés de multiples pièces par un nombre réduit de pièces consolidées. Ces composants moulés intègrent des rainures d’étanchéité, des supports de fixation et un contrôle dimensionnel précis, améliorant ainsi nettement l’efficacité d’assemblage et la cohérence structurelle.
Avantages de conception : épaisseur de paroi uniforme, optimisation des dépouilles et maîtrise du retrait pour une stabilité dimensionnelle
Épaisseur de paroi uniforme — souvent aussi fine que 1,2 mm — permettant de minimiser les marques de retrait, les contraintes internes et les déformations. Des angles de dépouille de 1° à 3° sur les nervures profondes et les bossages garantissent une éjection nette sans compromettre les surfaces d’étanchéité critiques. Le retrait est maîtrisé grâce à une compensation spécifique au matériau et à un refroidissement conforme, ce qui permet d’atteindre des tolérances serrées sur les faces d’assemblage, les canaux pour barres omnibus et les points de fixation des modules. Ces principes de conception constituent la base de la stabilité dimensionnelle des grands boîtiers.
L’allègement permet d’obtenir des gains mesurables d’autonomie : chaque suppression de 10 kg sur un véhicule électrique améliore l’autonomie de conduite de 5 à 8 % (données sectorielles 2024). Les grades de polypropylène chargé de verre (GF-PP) et de PC/ABS offrent rigidité, résistance chimique et options ignifuges, tout en permettant des épaisseurs de paroi uniformes. Des éléments de fixation intégrés au moulage et des interfaces à clic réduisent le temps d’assemblage et éliminent les opérations secondaires. Par ailleurs, une géométrie de paroi constante empêche le retrait différentiel aux transitions entre zones épaisses et zones minces — une cause principale de fuites dans les canaux de liquide de refroidissement et les gorges d’étanchéité. Le résultat est un boîtier dimensionnellement stable qui s’ajuste précisément aux modules batterie, sans usinage post-moulage.
Impact concret : boîtiers modulaires en polypropylène renforcé de fibres longues permettant une réduction de poids de 23 % par rapport à l’aluminium, sans compromettre l’intégrité en cas de choc
Un fabricant de batteries de premier plan a déployé du polypropylène renforcé de fibres de verre longues (LGF-PP) dans des boîtiers modulaires via le moulage par injection automobile, obtenant une réduction de poids de 23 % par rapport à l’aluminium tout en conservant une intégrité complète en cas de collision conformément aux exigences ISO 12405 et UN ECE R100. La résistance accrue aux chocs et l’absorption d’énergie améliorée du LGF-PP — combinées à des nervures moulées de façon stratégique — redirigent les charges de collision loin des modules de cellules sensibles. Comme ce procédé intègre en une seule pièce des supports, des bossages et des canaux d’étanchéité, le nombre d’étapes d’assemblage diminue et les variations dimensionnelles restent étroitement contrôlées.
Cette conception monobloc en LGF-PP réduit le nombre de composants, passant de dizaines de pièces en aluminium embouties et soudées à seulement quelques modules moulés, ce qui améliore la cohérence de la production et réduit l’énergie consommée tout au long du cycle de fabrication. Elle démontre que des enveloppes fortement polymériques peuvent répondre aux normes d’impact latéral (essai du poteau) et d’impact sous la caisse sans supporter la pénalité de masse associée aux métaux, ouvrant ainsi une voie évolutive vers les systèmes modulaires de batteries de nouvelle génération.
Gestion thermique de précision : collecteurs de liquide de refroidissement et boîtiers de pompes par moulage par injection automobile
Intégration multi-matériaux : joints surmoulés, canaux intégrés et trajets d’écoulement renforcés par fibres pour les systèmes de batteries 800 V
Le moulage par injection automobile permet d’intégrer, en un seul cycle, des corps rigides en thermoplastique et des joints élastomères surmoulés pour les collecteurs de liquide de refroidissement et les carter de pompes. Des géométries de canaux intégrés acheminent précisément le liquide de refroidissement à base de glycol vers les modules de cellules, l’électronique de puissance et les modules de charge. Pour les systèmes de batteries 800 V, l’étanchéité absolue est impérative : tout contact entre le liquide de refroidissement et les barres omnibus sous tension risque de provoquer des courts-circuits ou une défaillance thermique.
Les chemins d’écoulement renforcés par fibres—à base de sulfure de phénylène (PPS) ou de polyamide 66 (PA66)—conservent leur stabilité dimensionnelle lors d’une exposition continue à des températures supérieures à 120 °C. Le surmoulage élimine le montage post-injection des joints toriques et des joints plats, réduisant le nombre de pièces de 30 à 40 % dans les conceptions de blocs-batteries les plus avancées. Des nervures internes intégrées renforcent davantage la résistance à l’éclatement et minimisent la perte de charge, permettant un acheminement du liquide de refroidissement plus compact et plus efficace—un critère essentiel pour les blocs-batteries à haute densité énergétique.
Considérations critiques pour le procédé : atténuation de la déformation, uniformité de l’écoulement et effets de l’orientation des fibres sur la conductivité thermique
La déformation des collecteurs renforcés par des fibres longues se produit fréquemment en raison d’un retrait anisotrope entre les directions d’écoulement et transversales. Les concepteurs de moules y remédient à l’aide de canaux de refroidissement conformes placés à 5–8 mm de la surface de la cavité, ce qui permet d’équilibrer l’extraction de chaleur et de réduire le temps de cycle de 15 à 25 %. L’uniformité de l’écoulement est tout aussi essentielle : les gradients de vitesse de la résine provoquent un alignement incohérent des fibres, ce qui affecte directement les performances thermiques. Des fibres alignées peuvent accroître la conductivité thermique dans le plan jusqu’à trois fois celle d’une orientation aléatoire, améliorant ainsi la dissipation thermique aux abords des interfaces d’étanchéité et des jonctions critiques.
Les outils de simulation prédisent les tenseurs d’orientation des fibres et la déformation avant l’usinage des moules, évitant ainsi le déplacement coûteux des lignes de soudure et garantissant une planéité ≤ 0,2 mm sur les faces d’étanchéité pour une compression fiable des joints toriques. Un contrôle rigoureux du procédé réduit également les vides internes, préservant la rétention de pression dans les circuits de liquide de refroidissement haute tension, où même une fuite microscopique constitue un risque pour la sécurité.
Fiabilité des interconnexions haute tension : surmoulage d’éléments porte-barres omnibus et de connecteurs
Dans les systèmes de batteries pour véhicules à énergie nouvelle, le moulage par injection automobile produit des supports de barres collectrices et des connecteurs haute tension obtenus par surmoulage d’inserts, intégrant des conducteurs en cuivre dans une enveloppe polymère protectrice. Ce procédé monophasé élimine l’assemblage secondaire et améliore nettement la résistance aux vibrations, à la pénétration d’humidité et aux cycles thermiques. Les composants sont généralement moulés à partir de résines à forte rigidité diélectrique et résistantes au cheminement — telles que des polyamides renforcés ou du PBT — spécifiquement conçues pour préserver l’intégrité de l’isolation lors d’un fonctionnement continu à des tensions de classe 800 V. Comme les faces d’accouplement des connecteurs doivent maintenir une pression de contact constante et une géométrie d’étanchéité stable dans les conditions sévères du compartiment moteur, la précision du positionnement des inserts et la compatibilité des matériaux sont critiques pour la fiabilité.
Exigences de tolérance stricte : précision de positionnement des inserts < ±0,05 mm et stratégies de compensation de la dilatation thermique
Le surmoulage des porte-barres électriques pour véhicules électriques exige une précision de positionnement inférieure à 50 µm (<±0,05 mm), car même de faibles écarts compromettent l’alignement des contacts, la géométrie d’étanchéité et les distances de fuite. Pour atteindre cette précision, il faut des outillages de moulage hautement précis, dotés de mécanismes fiables de chargement des inserts et d’un support rigide empêchant toute déformation pendant l’injection. L’emplacement de la pointe d’injection, la vitesse de remplissage et la pression sont soigneusement ajustés afin d’éviter toute déformation des barres conductrices en cuivre ou en aluminium — particulièrement vulnérables lorsqu’elles sont longues et élancées.
L'expansion thermique différentielle demeure le risque à long terme prédominant : les métaux et les polymères se dilatent à des taux différents lors des cycles de température — du refroidissement extrême (-40 °C) aux pics de charge rapide (>85 °C). Pour atténuer les contraintes interfaciales, les concepteurs sélectionnent des résines et des matériaux conducteurs dont les coefficients de dilatation thermique (CDT) sont étroitement appariés, intègrent des géométries d’absorption des contraintes et utilisent des interfaces d’étanchéité souples. Ces stratégies préservent un contact électrique stable, une résistance d’isolement constante et l’intégrité mécanique tout au long de la durée de service complète du bloc-batterie.
Conformité des matériaux et garantie de sécurité dans le moulage par injection automobile pour batteries de véhicules électriques (EV)
Conformité aux normes UL94 V-0 et UL 2596 : équilibre entre rétardation de flamme (PC/ABS sans halogène, PP renforcé de fibres de verre), robustesse mécanique et recyclabilité
La conformité des matériaux pour les boîtiers de batteries de véhicules électriques repose sur l’harmonisation des performances ignifuges, de la résistance mécanique et des considérations liées à la fin de vie. La norme UL 94 V-0 valide le comportement auto-extinguible sous exposition flamme normalisée ; la norme UL 2596 évalue la résistance globale du système à la propagation de la défaillance thermique ainsi qu’à l’agression mécanique — y compris les essais de pénétration par clou, d’écrasement et d’exposition au feu.
Les mélanges sans halogène de polycarbonate/ABS offrent une forte résistance aux chocs, une stabilité dimensionnelle élevée et des performances fiables en classe V-0, sans dégagement corrosif de gaz. Le polypropylène renforcé de fibres de verre (GF-PP) présente des avantages en termes de poids et de coût, mais nécessite souvent des systèmes ignifuges intumescents ou à base de phosphore-azote afin d’atteindre la classe V-0 sans nuire à sa recyclabilité. En revanche, les additifs bromés conventionnels perturbent les flux de recyclage et génèrent des produits de décomposition dangereux.
Comme les formulations ignifuges sont sensibles aux conditions de transformation, la température de fusion, la vitesse de cisaillement et le refroidissement du moule doivent être rigoureusement contrôlés afin d’éviter toute dégradation qui compromettrait à la fois la classification UL 94 V-0 et la capacité de confinement des phénomènes de runaway thermique selon la norme UL 2596. Par conséquent, la qualification des matériaux doit intégrer les données des essais UL ainsi que la validation mécanique — notamment les essais de traction, d’impact et de fluage — et des essais portant sur des matériaux recyclés, réalisés dans des conditions représentatives de la production. Cette approche globale garantit la conformité réglementaire tout en soutenant les objectifs d’économie circulaire et les filières futures de réutilisation ou de recyclage des batteries.
FAQ
Qu’est-ce que le moulage par injection automobile ?
Le moulage par injection automobile est un procédé de fabrication permettant de produire des structures intégrées et porteuses, destinées à des composants tels que les caissons de batterie, les carter de pompes et les connecteurs. Il consiste à injecter un matériau fondu dans des moules afin d’obtenir des pièces précises, durables et fonctionnelles.
Quels matériaux sont couramment utilisés dans le moulage par injection pour les batteries de véhicules électriques ?
Les matériaux courants comprennent le polypropylène chargé de verre (GF-PP), les mélanges de polycarbonate/ABS (PC/ABS), le polyamide 66 (PA66), le sulfure de phénylène (PPS) et le polyamide ou le PBT renforcés. Ces matériaux offrent des propriétés telles qu’une rigidité élevée, une résistance au feu et une stabilité dimensionnelle.
Comment la réduction de masse améliore-t-elle les performances des véhicules électriques ?
La réduction de masse obtenue en remplaçant des composants métalliques par des polymères moulés peut améliorer l’autonomie des véhicules électriques de 5 à 8 % pour chaque 10 kg supprimés, renforcer la sécurité en cas de collision et accroître l’efficacité de la fabrication.
Quelles sont les principales considérations liées à la gestion thermique de précision pour les véhicules électriques ?
Les principales considérations incluent l’atténuation du gauchissement, l’uniformité de l’écoulement et la maîtrise de l’orientation des fibres afin d’améliorer la conductivité thermique des collecteurs de liquide de refroidissement et des carter de pompes utilisés dans les systèmes de batteries haute tension.
Comment le moulage par injection garantit-il la fiabilité des interconnexions haute tension ?
Le moulage par injection intègre des conducteurs en cuivre dans des enveloppes polymères protectrices, garantissant le respect des tolérances, la résistance aux vibrations et la compensation de la dilatation thermique afin d’assurer une fiabilité à long terme et l’intégrité de l’isolation.
Table des matières
-
Intégration structurelle légère : boîtiers de batteries et logements de modules via le moulage par injection automobile
- Avantages de conception : épaisseur de paroi uniforme, optimisation des dépouilles et maîtrise du retrait pour une stabilité dimensionnelle
- Impact concret : boîtiers modulaires en polypropylène renforcé de fibres longues permettant une réduction de poids de 23 % par rapport à l’aluminium, sans compromettre l’intégrité en cas de choc
-
Gestion thermique de précision : collecteurs de liquide de refroidissement et boîtiers de pompes par moulage par injection automobile
- Intégration multi-matériaux : joints surmoulés, canaux intégrés et trajets d’écoulement renforcés par fibres pour les systèmes de batteries 800 V
- Considérations critiques pour le procédé : atténuation de la déformation, uniformité de l’écoulement et effets de l’orientation des fibres sur la conductivité thermique
- Fiabilité des interconnexions haute tension : surmoulage d’éléments porte-barres omnibus et de connecteurs
- Conformité des matériaux et garantie de sécurité dans le moulage par injection automobile pour batteries de véhicules électriques (EV)
- FAQ