 EN

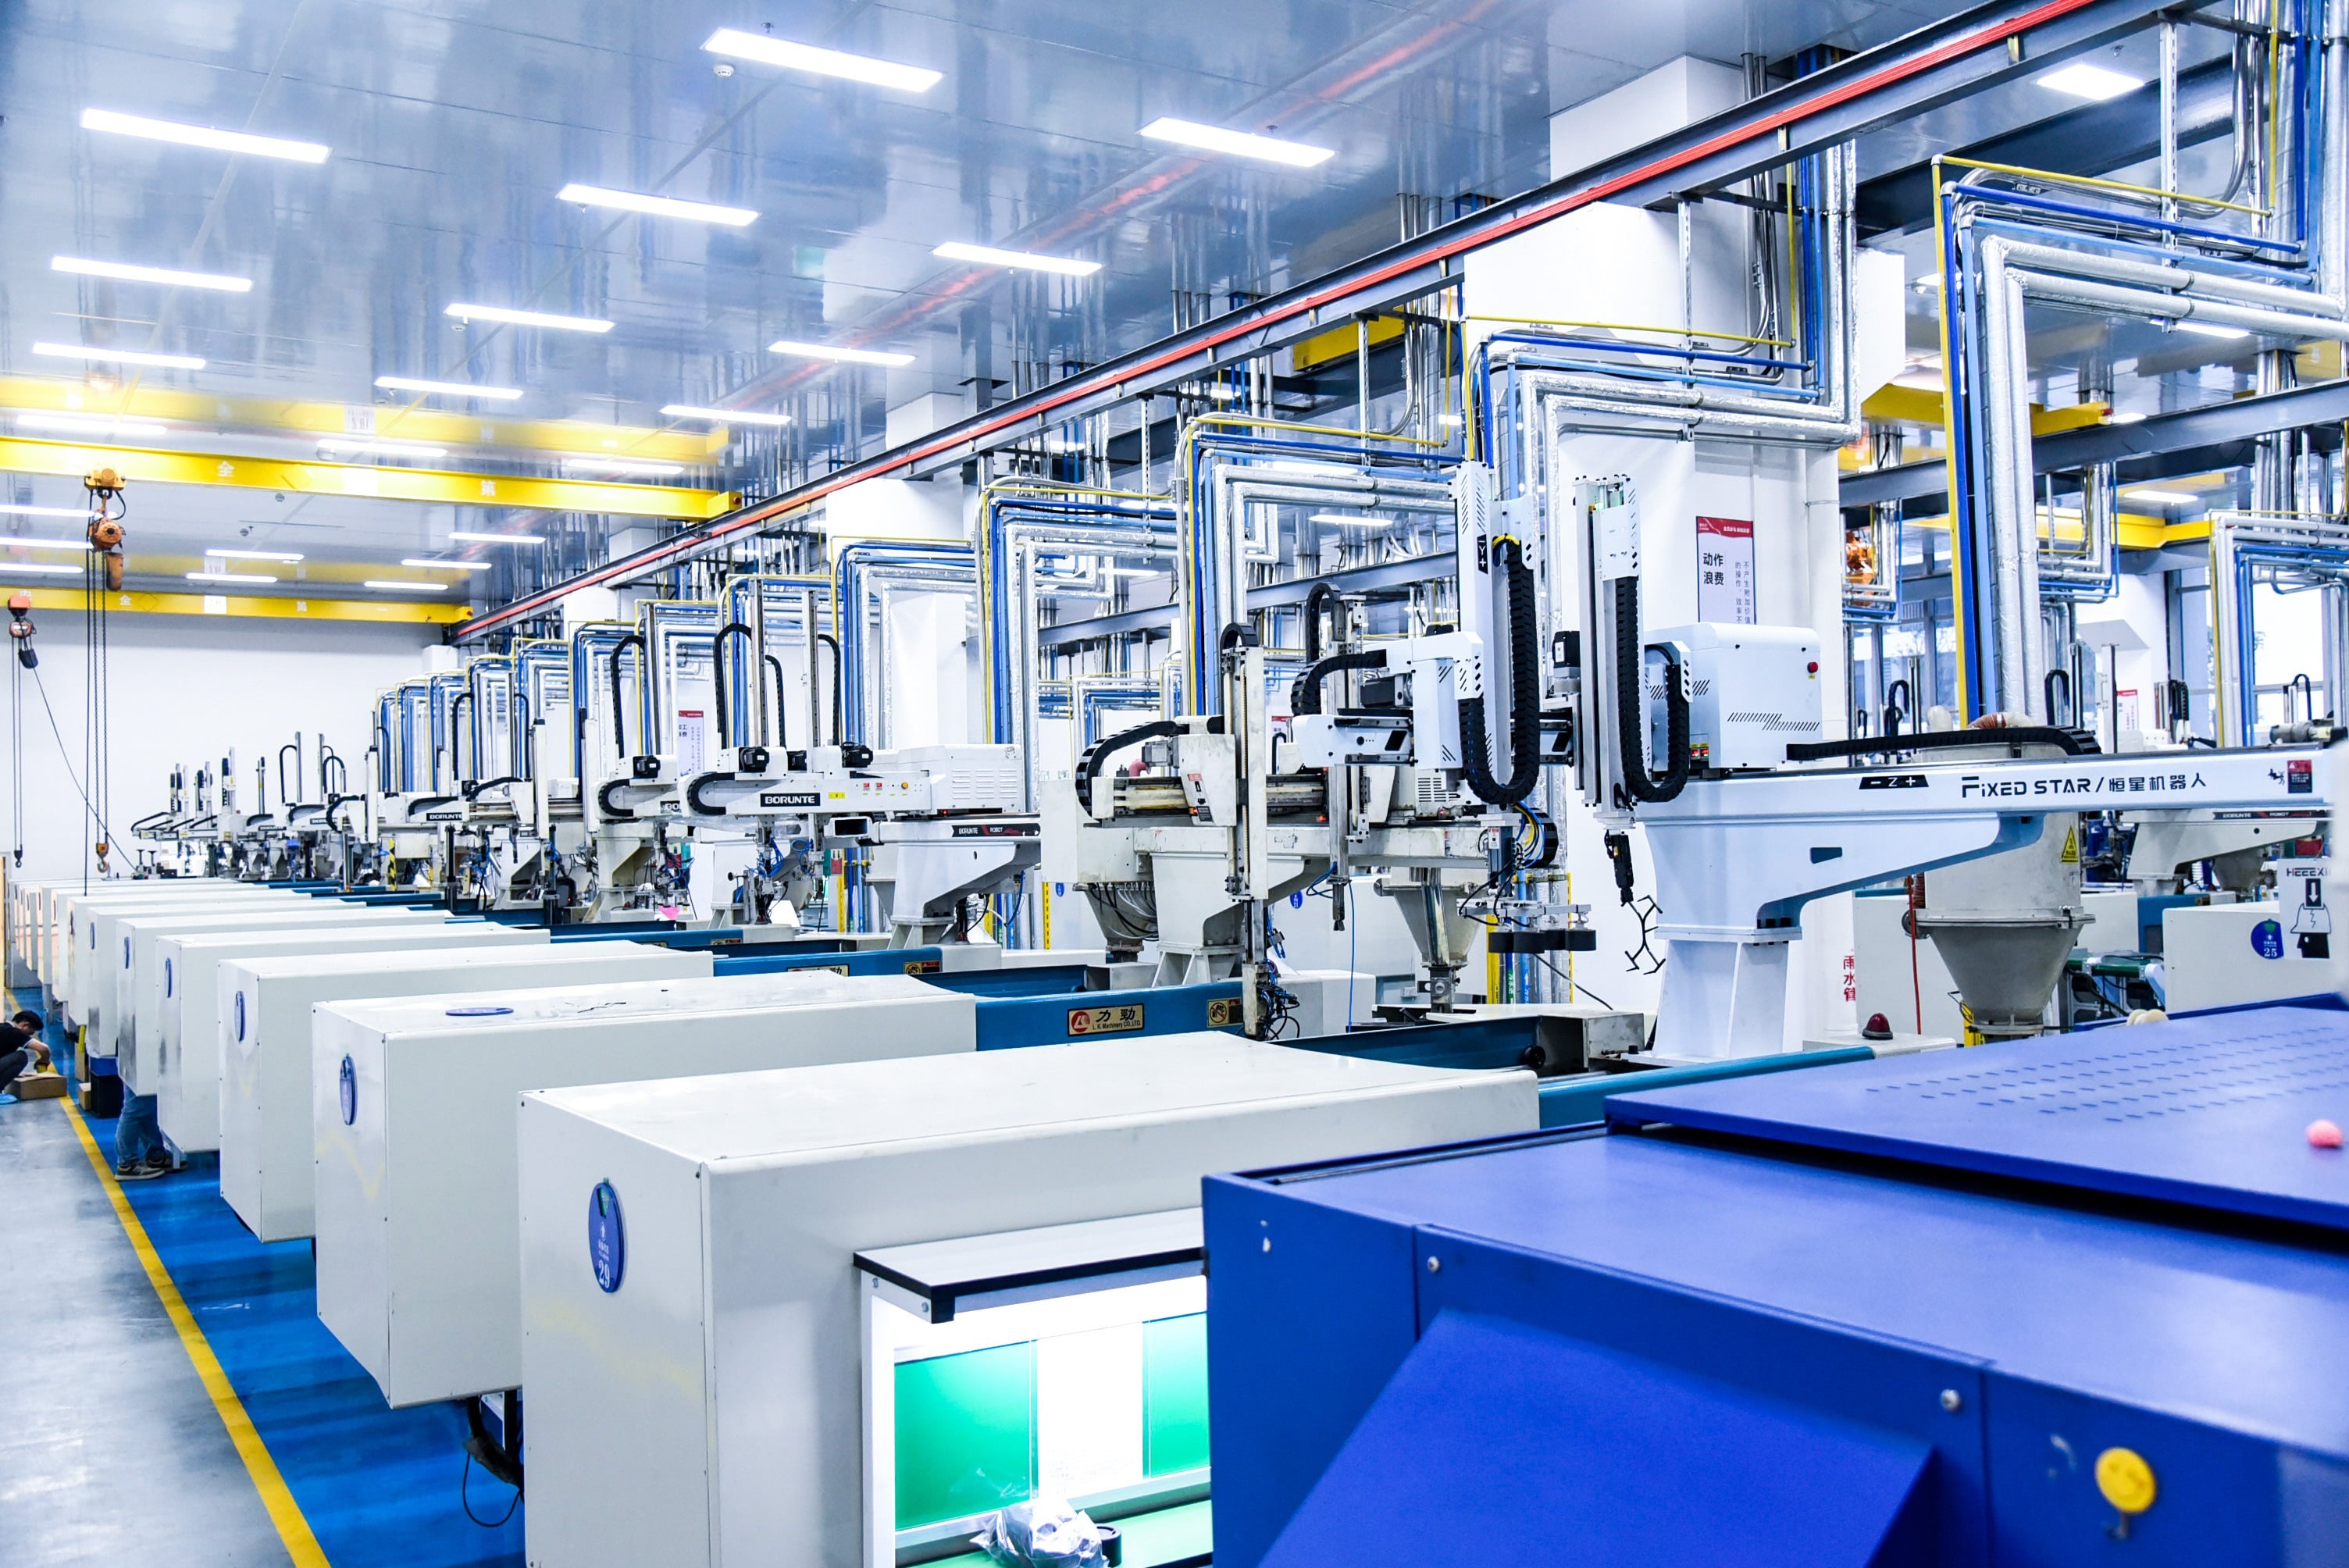
Зниження ваги та структурна інтеграція: корпуси акумуляторних батарей і модулів за допомогою автомобільного лиття під тиском
Автомобільне лиття під тиском перетворює великогабаритні корпуси акумуляторних батарей і модулів на інтегровані несучі конструкції — замінюючи багатодетальні металеві збірки меншою кількістю узагальнених деталей. Ці литі компоненти мають вбудовані канавки для ущільнення, кріпильні скоби та точний контроль розмірів, що значно підвищує ефективність збирання й структурну узгодженість.
Переваги проектування: однакова товщина стінок, оптимізація укосів і контроль усадки для забезпечення розмірної стабільності
Однакова товщина стінок — часто навіть 1,2 мм — мінімізує впадини, внутрішні напруження та деформації. Кут витягування 1°–3° на глибоких ребрах жорсткості й виступах забезпечує чисте витягування без порушення критичних ущільнювальних поверхонь. Усадку компенсують за допомогою матеріалозалежної корекції й конформного охолодження, що дозволяє досягти високої точності розмірів на сполучних поверхнях, каналах для шин і точках фіксації модулів. Ці принципи проектування є основою для забезпечення розмірної стабільності великих корпусів.
Зменшення маси забезпечує вимірне збільшення запасу ходу: кожні 10 кг, зняті з електромобіля, підвищують запас ходу на 5–8 % (дані галузі за 2024 рік). Скло-наповнені поліпропіленові (GF-PP) та полікарбонатно-АБС (PC/ABS) матеріали забезпечують жорсткість, стійкість до хімічних речовин і варіанти самозагасаючих композицій, а також дозволяють формувати однорідні товщини стінок. Вбудовані у виріб кріпильні елементи та з’єднання типу «захоплення» скорочують час збирання й усувають необхідність додаткових операцій. Найважливіше: постійна геометрія стінок запобігає нерівномірній усадці на переходах від товстих до тонких ділянок — це одна з основних причин протікання в каналах охолодження та пазах для ущільнень. У результаті отримують розмірно стабільний корпус, який точно підходить до модулів акумулятора без потреби в обробці після лиття.
Реальний вплив: модульні корпуси з поліпропілену з довгими скловолокнами забезпечують зменшення маси на 23 % порівняно з алюмінієм без втрати цілісності при зіткненні
Провідний виробник акумуляторів застосував поліпропілен із довгими скловолокнами (LGF-PP) у модульних корпусах за допомогою автомобільного лиття під тиском, досягнувши зменшення маси на 23 % порівняно з алюмінієм і зберігаючи повну стійкість до ударів згідно з вимогами ISO 12405 та UN ECE R100. Підвищена ударна міцність LGF-PP та здатність поглинати енергію — разом із стратегічно сформованими ребрами жорсткості — перенаправляють навантаження від удару подалі від чутливих модулів елементів. Оскільки цей процес об’єднує кріплення, приливки та канали ущільнення в єдині деталі, кількість операцій збірки зменшується, а розкид розмірів залишається строго контрольованим.
Цей однокомпонентний дизайн LGF-PP зменшує кількість деталей із десятків штампованих та зварених алюмінієвих частин до лише кількох литих модулів — що підвищує стабільність виробництва й скорочує енерговитрати на всьому життєвому циклі виробництва. Він доводить, що полімерні корпуси з високим вмістом полімерів можуть відповідати стандартам ударостійкості при бічному зіткненні зі стовпом та ударах у нижню частину кузова без масової «пені» металу, забезпечуючи масштабований шлях для модульних акумуляторних систем нового покоління.
Точне теплове управління: колектори охолоджувача та корпуси насосів за технологією автомобільного лиття під тиском
Інтеграція багатоматеріальних рішень: нанесення оболонки поверх ущільнень, вбудовані канали та волокном армовані потокові шляхи для акумуляторних систем 800 В
Автомобільне лиття під тиском дозволяє об’єднати колектори охолоджувача та корпуси насосів у єдиному циклі, поєднуючи жорсткі термопластичні корпуси з еластомерними накладними ущільненнями. Вбудовані каналоподібні геометрії точно направляють глікольовий охолоджувач через блоки акумуляторних елементів, силову електроніку та модулі заряджання. У системах акумуляторів на 800 В герметичність є обов’язковою: контакт охолоджувача з живими шинами може призвести до короткого замикання або теплового розбігу.
Волокнисто-армовані потокові шляхи — з поліфеніленсульфіду (PPS) або поліаміду 66 (PA66) — зберігають розмірну стабільність при тривалому впливі температур понад 120 °C. Накладне формування усуває необхідність монтажу кілець O-форми та прокладок після лиття, скорочуючи кількість деталей на 30–40 % у провідних конструкціях акумуляторних батарей. Інтегровані внутрішні ребра ще більше підвищують міцність на розрив і зменшують падіння тиску, що дозволяє реалізувати більш компактне та ефективне маршрутизацію охолоджувача — критично важливо для акумуляторних батарей з високою енергетичною щільністю.
Ключові для процесу аспекти: зменшення деформації, рівномірність потоку та вплив орієнтації волокон на теплопровідність
Деформація у колекторах із довгими скловолоконними наповнювачами часто виникає через анізотропне зсідання між напрямками потоку та поперечного потоку. Конструктори форм зменшують її за допомогою конформних каналів охолодження, розташованих на відстані 5–8 мм від поверхні порожнини — це забезпечує баланс між відведенням тепла та скороченням тривалості циклу на 15–25 %. Рівномірність потоку також має вирішальне значення: градієнти швидкості смоли призводять до нерівномірної орієнтації волокон, що безпосередньо впливає на теплові характеристики. Вирівняні волокна можуть збільшити теплопровідність у площині втричі порівняно з випадковою орієнтацією — це покращує відведення тепла поблизу ущільнювальних поверхонь та критичних з’єднань.
Інструменти імітації передбачають тензори орієнтації волокон та деформацію (варпінг) ще до виготовлення оснастки, що запобігає дорогостоячому зміщенню ліній зварювання й забезпечує плоскість ≤0,2 мм на ущільнювальних поверхнях для надійного стиснення кілець O-тип. Суворий контроль процесу також мінімізує внутрішні порожнини — зберігаючи здатність утримувати тиск у контурах високовольтного охолодження, де навіть мікропротікання створює ризики для безпеки.
Надійність високовольтних з’єднань: вставне формування тримачів шин і роз’ємів
У системах акумуляторів для транспортних засобів на новій енергії автозаводське лиття під тиском виготовляє тримачі шин і високовольтні роз’єми з вбудованими мідними провідниками, які інтегровані в захисну полімерну оболонку. Цей однокроковий процес усуває необхідність вторинної збірки й суттєво підвищує стійкість до вібрації, проникнення вологи та термічних циклів. Компоненти зазвичай виготовляють із полімерів із високою діелектричною міцністю й стійких до слідів (tracking), наприклад, армованого поліаміду чи PBT, що спеціально розроблені для збереження цілісності ізоляції при тривалій роботі в умовах напруги класу 800 В. Оскільки контактні поверхні роз’ємів мають забезпечувати постійний контактний тиск і геометрію ущільнення в складних умовах під капотом, точність розташування вставок і сумісність матеріалів є критичними чинниками надійності.
Вимоги до точності: точність розташування вставок <±0,05 мм і стратегії компенсації теплового розширення
Вставна формувальна технологія для тримачів шин електробусів вимагає точності розміщення менше ніж 50 мкм (<±0,05 мм), оскільки незначні відхилення порушують вирівнювання контактів, геометрію ущільнення та відстані по поверхні. Досягнення такої точності потребує високоточних формувальних інструментів із надійними механізмами завантаження вставок та підтримкою без деформації під час лиття під тиском. Розташування литтєвого отвору, швидкість заповнення та тиск обираються з особливою увагою, щоб уникнути деформації тонких мідних або алюмінієвих шин — особливо уразливих у довгих і тонких конфігураціях.
Різниця в коефіцієнтах теплового розширення залишається головним тривалим ризиком: метали й полімери розширюються з різною швидкістю під час циклів температур — від охолодження до низьких температур (–40 °C) до пікових температур під час швидкого заряджання (>85 °C). Щоб зменшити межповерхневі напруження, конструктори вибирають смоли й провідникові матеріали з близькими коефіцієнтами теплового розширення (КТР), вводять геометрії для зняття деформаційного навантаження та застосовують гнучкі ущільнювальні інтерфейси. Ці стратегії забезпечують стабільний електричний контакт, опір ізоляції й механічну цілісність протягом усього терміну служби акумуляторного блоку.
Відповідність матеріалів і гарантія безпеки в автомобільному литті під тиском для акумуляторів ЕМ
Відповідність стандартам UL94 V-0 та UL 2596: поєднання вогнестійкості (галоген-вільні PC/ABS, GF-PP), механічної міцності й можливості вторинної переробки
Відповідність матеріалів для корпусів акумуляторів електромобілів залежить від узгодження вогнестійких характеристик із механічною міцністю та аспектами утилізації наприкінці терміну служби. Стандарт UL 94 V-0 підтверджує здатність матеріалу самозагасати під час стандартизованого впливу полум’я; стандарт UL 2596 оцінює стійкість системи до поширення теплового розбігу та механічних пошкоджень — зокрема, тестів на прокол гвоздем, стискання та впливу полум’я.
Галоген-вільні суміші полікарбонату та АБС забезпечують високу ударну міцність, розмірну стабільність і надійну вогнестійкість класу V-0 без корозійного виділення газів. Скловолоконно-наповнений поліпропілен (GF-PP) має переваги щодо маси й вартості, але часто потребує інтумесцентних або фосфорно-азотних систем вогнестійких добавок для досягнення класу V-0 без погіршення можливостей вторинної переробки. Натомість традиційні бромовані добавки заважають процесам вторинної переробки й утворюють небезпечні продукти розкладу.
Оскільки самозагасаючі композиції чутливі до обробки, температуру плавлення, швидкість зсуву та охолодження форми необхідно точно контролювати, щоб запобігти деградації, яка порушує як класифікацію UL 94 V-0, так і здатність утримувати тепловий розбіжний процес за UL 2596. Тому кваліфікація матеріалу повинна поєднувати дані випробувань за стандартами UL із механічними випробуваннями — зокрема на розтяг, ударну міцність та повзучість — а також випробуваннями з використанням вторинної сировини, проведеними в умовах, що максимально наближені до виробничих. Такий комплексний підхід забезпечує відповідність нормативним вимогам, одночасно сприяючи цілям кругової економіки та подальшому повторному використанню або переробці акумуляторів.
Часті запитання
Що таке автомобільне лиття під тиском?
Автомобільне лиття під тиском — це виробничий процес, що створює інтегровані й несучі конструкції для компонентів, таких як корпуси акумуляторів, корпуси насосів і з’єднувачі. Він полягає у введенні розплавленого матеріалу в форми для отримання точних, міцних і функціональних деталей.
Які матеріали зазвичай використовують у литті під тиском для акумуляторів ЕV?
Поширені матеріали включають поліпропілен із скловолокном (GF-PP), суміші полікарбонату та АБС (PC/ABS), поліамід 66 (PA66), поліфеніленсульфід (PPS) та армовані поліаміди або PBT. Ці матеріали мають такі властивості, як висока жорсткість, вогнестійкість і розмірна стабільність.
Як зменшення маси покращує продуктивність ЕV?
Зменшення маси шляхом заміни металевих компонентів на формовані полімери може підвищити запас ходу електромобіля на 5–8 % за кожні 10 кг знятого ваги, поліпшити безпеку при зіткненні та збільшити ефективність виробництва.
Які ключові аспекти точного теплового управління в ЕV?
Ключові аспекти включають запобігання деформації, рівномірність потоку та контроль орієнтації волокон для підвищення теплопровідності у колекторах охолоджувача й корпусах насосів, що використовуються в системах високої напруги для акумуляторів.
Як лиття під тиском забезпечує надійність високовольтних з’єднань?
Ливарне формування інтегрує мідні провідники в захисні полімерні оболонки, забезпечуючи відповідність допускам, стійкість до вібрацій та компенсацію теплового розширення для підтримки тривалої надійності й цілісності ізоляції.
Зміст
- Зниження ваги та структурна інтеграція: корпуси акумуляторних батарей і модулів за допомогою автомобільного лиття під тиском
- Точне теплове управління: колектори охолоджувача та корпуси насосів за технологією автомобільного лиття під тиском
- Надійність високовольтних з’єднань: вставне формування тримачів шин і роз’ємів
- Відповідність матеріалів і гарантія безпеки в автомобільному литті під тиском для акумуляторів ЕМ
- Часті запитання