 EN

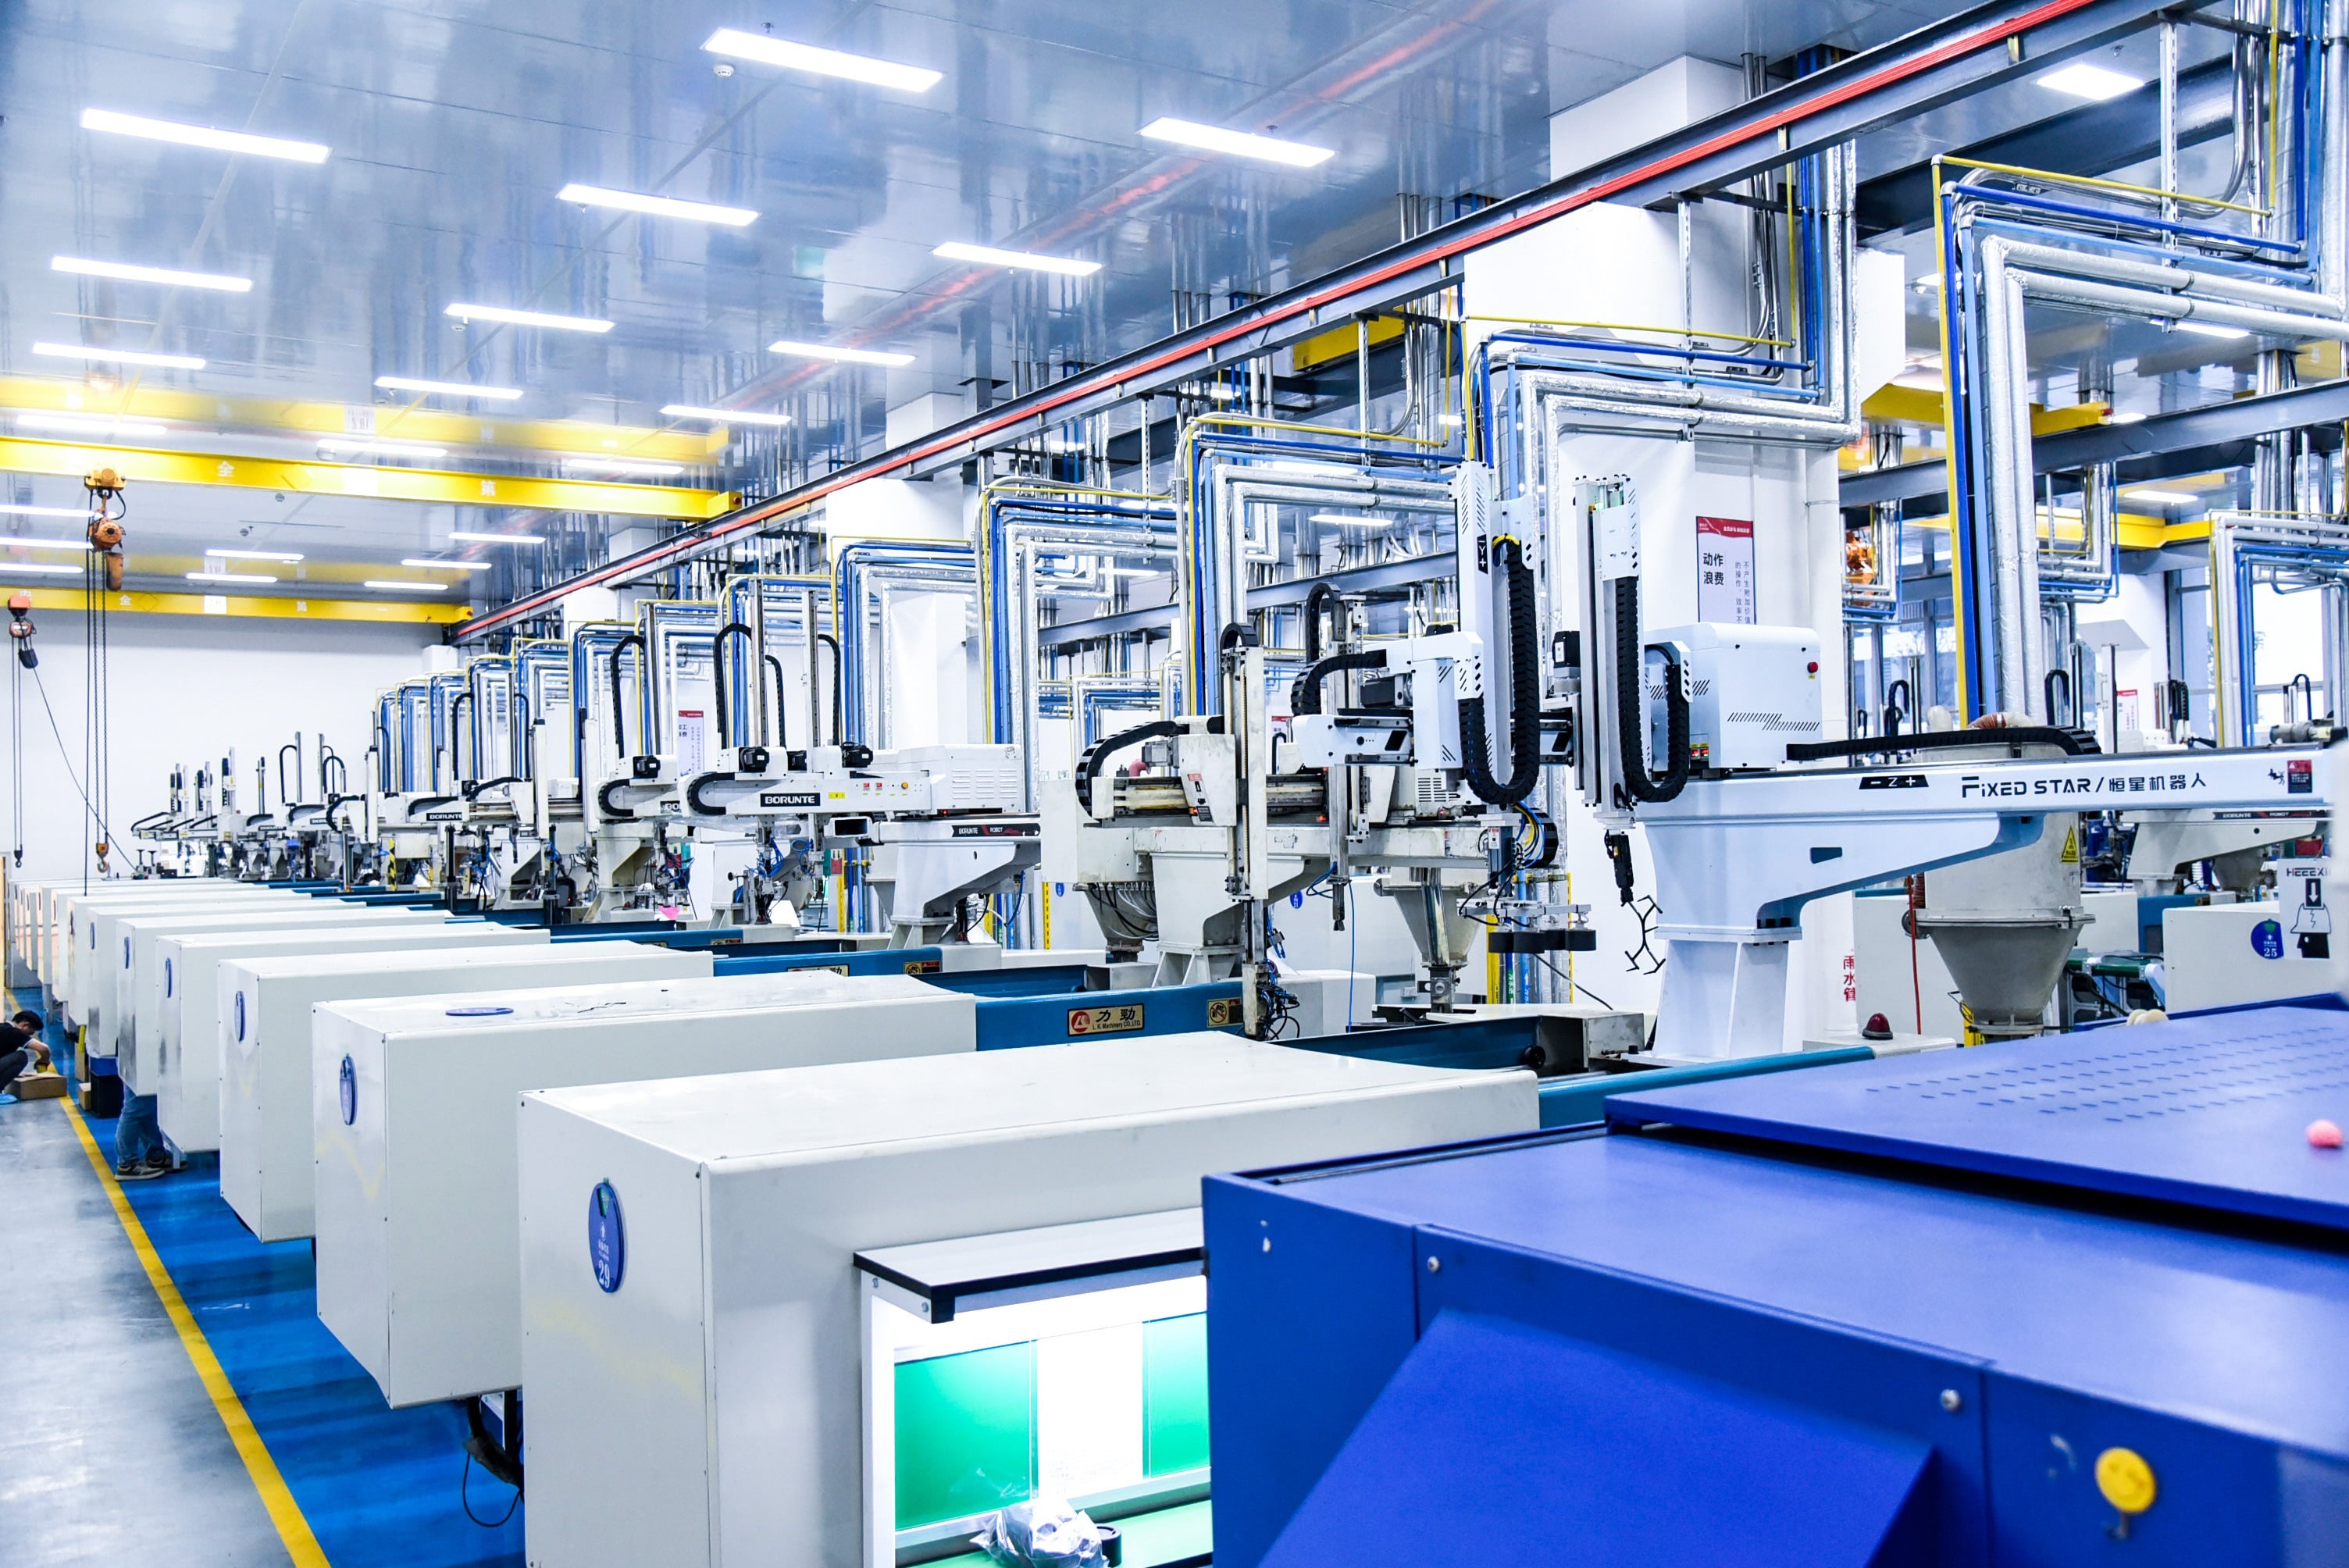
軽量構造の一体成形:自動車用射出成形によるバッテリーエンクロージャーおよびモジュールハウジング
自動車用射出成形技術により、大形バッテリーエンクロージャーやモジュールハウジングを、一体化された荷重支持構造へと変革しています。従来の多部品金属アセンブリに代わり、部品点数を削減し、統合化を実現します。これらの成形部品には、内蔵型のシール溝や取付ブラケット、高精度な寸法制御が備わっており、組立効率と構造的均一性を大幅に向上させます。
設計上の利点:均一な肉厚、抜模勾配の最適化、収縮率制御による寸法安定性
均一な壁厚(通常は1.2 mm程度)により、沈み込み痕、内部応力、反りを最小限に抑えます。深いリブやボスには1°~3°の抜き勾配を設けることで、重要なシール面を損なうことなく、きれいな成形品の脱型を実現します。収縮は、材料ごとに最適化された補正とコンフォーマル冷却によって制御され、対向面、バスバー通路、モジュール保持部など、あらゆる部位で厳しい公差を達成します。これらの設計原則は、大型筐体における寸法安定性の根幹を支えています。
軽量化は、航続距離の向上という明確な効果をもたらします。電気自動車(EV)から10 kgの重量を削減すると、航続距離が5~8%向上する(2024年業界データ)。ガラス繊維強化ポリプロピレン(GF-PP)およびポリカーボネート/アクリロニトリル・ブタジエン・スチレン共重合体(PC/ABS)系材料は、剛性と耐薬品性に加え、難燃性オプションも提供し、均一な肉厚設計を可能にします。また、成形時に直接付与される取付部やスナップフィット構造により、組立工程の短縮と二次加工の削減が実現します。特に重要なのは、肉厚の均一化によって、厚肉部から薄肉部への移行領域における収縮率の差異を抑制できることです。この収縮差は、冷却液流路やシール溝における漏れの主な原因となります。その結果、寸法安定性に優れた筐体が得られ、バッテリーモジュールへの高精度な装着が可能となり、後工程での機械加工が不要になります。
実際の成果:長繊維ガラス強化ポリプロピレンを用いたモジュール式筐体は、アルミニウム製筐体と比較して重量を23%削減しながら、衝突安全性を一切損なわず実現しています。
主要な電池メーカーは、自動車用射出成形を用いて、モジュール式筐体に長繊維ガラス強化ポリプロピレン(LGF-PP)を採用し、アルミニウムと比較して23%の軽量化を達成した。その一方で、ISO 12405およびUN ECE R100による衝突安全性要件は完全に満たしている。LGF-PPは優れた衝撃強度とエネルギー吸収性能を有しており、さらに戦略的に設計されたリブと組み合わせることで、衝突時の荷重をセンシティブなセルモジュールから逸らす構造となっている。また、この成形プロセスでは、ブラケット、ボス、シールチャンネルなどを単一部品に統合できるため、組立工程が削減され、寸法ばらつきも厳密に制御される。
この一体成型のLGF-PP設計により、従来数十点に及んでいたプレス・溶接アルミニウム部品が、数点の射出成形モジュールにまで削減されました。これにより生産の一貫性が向上し、製品ライフサイクル全体における製造エネルギーを大幅に削減できます。また、ポリマー主体の筐体でも、金属特有の重量 penalty を伴わずに、サイドポール衝突およびアンダーボディ衝突の規格要件を満たすことが実証されています。これは、次世代モジュラー型バッテリーシステムの量産化に向けた実現可能な道筋を示すものです。
高精度サーマルマネジメント:自動車用射出成形によるクーラントマニホールドおよびポンプハウジング
マルチマテリアル統合:800Vバッテリーシステム向けのオーバーモールドシール、内蔵チャンネル、繊維強化フローパス
自動車用射出成形技術により、クーラントマニホールドおよびポンプハウジングを、剛性のある熱可塑性樹脂製ボディと、エラストマー製オーバーモールドシールを1回の成形サイクルで一体化できます。埋め込み型チャネル形状により、グリコール系クーラントを電池セルスタック、パワーエレクトロニクス、充電モジュールに正確に供給します。800Vバッテリーシステムでは、漏れのない密封性が絶対条件です。生体バスバー(通電中のバーバス)にクーラントが接触すると、短絡や熱暴走を引き起こす危険があります。
ポリフェニレンサルファイド(PPS)またはポリアミド66(PA66)を用いた繊維強化フローパスは、120℃を超える高温下での連続使用においても寸法安定性を維持します。オーバーモールドにより、Oリングやガスケットの後工程組み立てが不要となり、先進的なバッテリーパック設計では部品点数を30~40%削減できます。さらに、内部に一体化されたリブ構造によって耐破裂強度が向上し、圧力損失を低減。これにより、よりコンパクトで高効率なクーラント流路を実現でき、高エネルギー密度バッテリー向けに不可欠な特性となります。
工程上重要な検討事項:反りの低減、流動の均一化、および繊維配向が熱伝導率に及ぼす影響
長繊維ガラス強化マニホールドにおける反りは、流動方向と直交する方向との間の異方性収縮に起因することが多い。金型設計者は、キャビティ表面から5~8 mmの位置にコンフォーマル冷却チャンネルを配置することで、この問題に対処している。これにより放熱効率が向上し、成形サイクル時間も15~25%短縮される。また、流動の均一化も同様に重要である。樹脂の流速勾配は繊維配向のばらつきを引き起こし、それが熱性能に直接影響を与える。繊維が整列した場合、無配向状態と比較して面内熱伝導率が最大3倍まで向上し、シール部や重要な接合部近傍での放熱性能が高まる。
シミュレーションツールにより、金型加工前に繊維配向テンソルおよび反りを予測し、高価なウェルドラインのずれを防止するとともに、Oリングの確実な圧縮を実現するためのシール面の平面度を0.2 mm以内に保ちます。また、厳密な工程管理によって内部空隙を最小限に抑え、高電圧クーラント回路における耐圧性を確保します。この回路では、マイクロレベルの漏れであっても安全上のリスクとなるためです。
高電圧インターコネクトの信頼性:バスバー・キャリアおよびコネクタのインサート成形
新エネルギー車のバッテリーシステムにおいて、自動車用射出成形では、銅導体を保護用ポリマーで封止したインサート成形式バスバー・キャリアおよび高電圧コネクタを製造します。このワンステッププロセスにより、二次組立工程が不要となり、振動、湿気侵入、熱サイクルに対する耐性が大幅に向上します。部品は通常、800Vクラスの連続運転下でも絶縁性能を維持するよう設計された、高誘電強度・トラッキング耐性樹脂(例えば、強化ポリアミドやPBT)から成形されます。また、コネクタの嵌合面は過酷なエンジンルーム環境下においても一貫した接触圧力とシール形状を維持する必要があるため、インサートの配置精度および材料の適合性が信頼性確保において極めて重要です。
高精度寸法要求:インサート配置精度±0.05 mm以内、および熱膨張補償対策
EV用バスバー・キャリアのインサート成形では、50µm未満(±0.05mm未満)の配置精度が求められます。わずかなずれでも、電気的接触の位置合わせ、シール形状、クリープ距離に悪影響を及ぼすためです。このような高精度を実現するには、正確な金型工具と確実なインサート装填機構、および射出中の変形ゼロの支持構造が必要です。さらに、ゲート位置、充填速度、射出圧は、特に細長く柔軟性の高い銅やアルミニウム製バスバーが変形しないよう、慎重に最適化されています。
差動熱膨張は、依然として長期的なリスクの主因である。金属とポリマーは、低温放置(マイナス40°C)から急速充電時の高温ピーク(85°C超)に至る温度サイクルにおいて、異なる膨張率で膨張する。界面応力を低減するため、設計者は熱膨張係数(CTE)が近い樹脂および導体材料を選定し、変形緩和機能を備えた形状を採用するとともに、柔軟性のあるシール構造を用いる。これらの対策により、バッテリーパックの全寿命にわたり、安定した電気的接触、絶縁抵抗および機械的信頼性が確保される。
EV用バッテリー向け自動車部品の射出成形における材料適合性と安全性確保
UL94 V-0およびUL 2596適合:難燃性(ハロゲンフリーPC/ABS、ガラス繊維強化PP)、機械的強度、再利用性のバランス
EV用バッテリー・エンクロージャの材料適合性は、難燃性能と機械的耐久性、およびライフサイクル終了時(エンド・オブ・ライフ)の考慮事項との整合性にかかっています。UL 94 V-0は、標準化された炎暴露条件下での自己消火性を評価する試験であり、UL 2596は、熱暴走の伝播や機械的損傷(ネイル貫通、圧縮、炎暴露など)に対するシステムレベルの耐性を評価する試験です。
ハロゲンフリーのポリカーボネート/アクリロニトリル・ブタジエン・スチレン(PC/ABS)ブレンドは、高衝撃強度と寸法安定性に加え、腐食性ガスの発生を伴わない信頼性の高いV-0性能を実現します。ガラス繊維強化ポリプロピレン(GF-PP)は軽量性とコスト面で優れていますが、V-0性能を達成しつつリサイクル性を損なわないためには、膨張型またはリン・窒素系難燃剤を用いることが多くなります。一方、従来の臭素系難燃剤は、リサイクル工程への混入を妨げ、有害な分解生成物を生じるという課題があります。
難燃性パッケージ材は加工条件に非常に敏感であるため、UL 94 V-0 認定および UL 2596 の熱暴走抑制性能を損なうような劣化を防ぐには、溶融温度、せん断速度、金型冷却を厳密に制御する必要があります。このため、材料の適合性評価には、UL試験データに加え、引張強度・衝撃強度・クリープ特性といった機械的特性評価、および量産と同等の条件で実施される再生原料配合試験を統合することが求められます。このような包括的なアプローチにより、規制への適合性を確保するとともに、サーキュラーエコノミーの目標達成や、将来のバッテリー再利用・リサイクルへの対応も支援します。
よくある質問
自動車向け射出成形とは?
自動車向け射出成形は、バッテリー筐体、ポンプハウジング、コネクターなどの部品に対して、一体構造かつ荷重を支える機能を備えた部品を製造する加工方法です。溶融した材料を金型に注入し、高精度・高耐久・高機能な部品を成形します。
EVバッテリー向け射出成形で一般的に用いられる材料は何ですか?
一般的な材料には、ガラス繊維強化ポリプロピレン(GF-PP)、ポリカーボネート/ABS(PC/ABS)ブレンド、ポリアミド66(PA66)、ポリフェニレンサルファイド(PPS)、および強化ポリアミドやPBTが含まれます。これらの材料は、高剛性、難燃性、寸法安定性などの特性を備えています。
軽量化はEVの性能をどのように向上させますか?
金属部品を成形されたポリマーに置き換えることで車両重量を削減すると、10 kgあたり走行可能距離が5~8%向上し、衝突安全性の向上や製造効率の改善も期待できます。
EVにおける高精度熱管理の主な検討事項は何ですか?
主な検討事項には、反りの抑制、流動の均一化、および冷却液マニホールドや高電圧バッテリー系で使用されるポンプハウジングにおける熱伝導性向上のための繊維配向制御が含まれます。
射出成形は、高電圧インターコネクトの信頼性をどのように確保しますか?
射出成形により、銅導体を保護用ポリマーで封止し、公差要件や振動耐性、熱膨張補償を確保することで、長期的な信頼性と絶縁性能の維持を実現します。