 EN

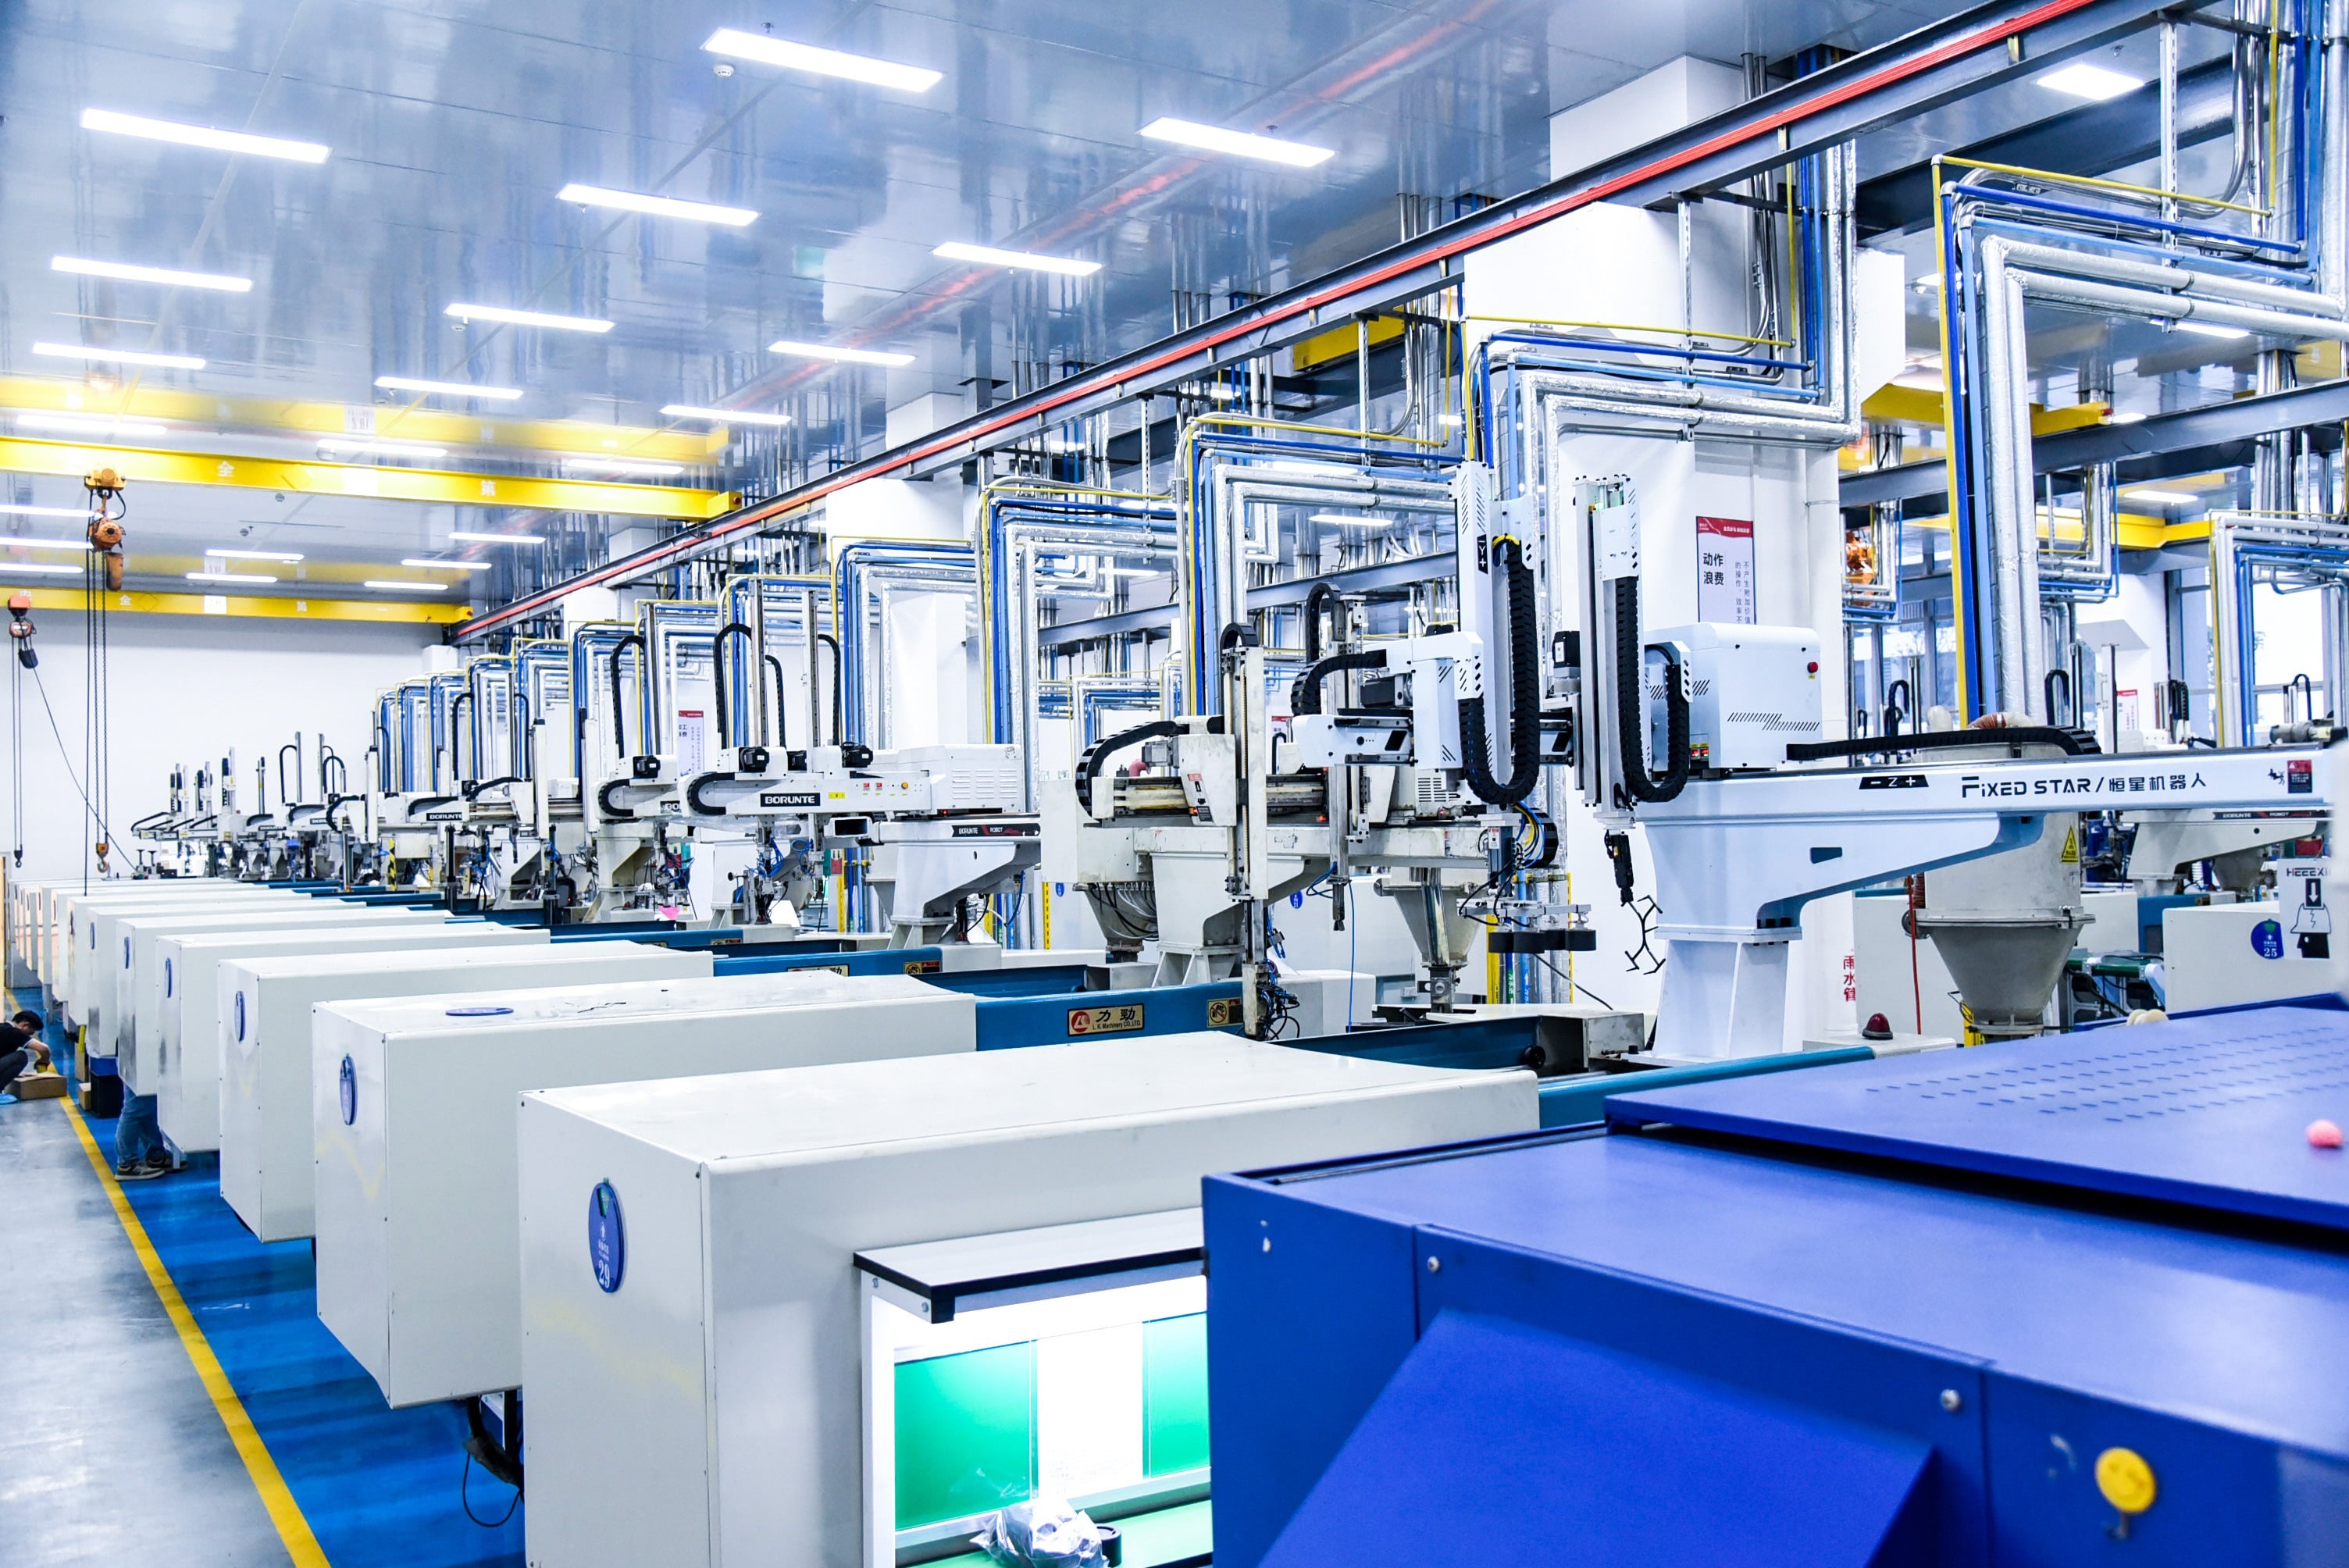
Integracja lekkich konstrukcji: obudowy akumulatorów i obudowy modułów za pomocą wtryskiwania formowego stosowanego w motocyklowej i samochodowej produkcji masowej
Wtryskiwanie formowe stosowane w przemyśle motocyklowym i samochodowym przekształca duże obudowy akumulatorów oraz obudowy modułów w integralne, nośne struktury – zastępując wieloczęściowe zespoły metalowe mniejszą liczbą skonsolidowanych elementów. Te wytłaczane komponenty posiadają wbudowane żłobki uszczelniające, uchwyty montażowe oraz precyzyjną kontrolę wymiarów, co znacznie poprawia wydajność montażu oraz spójność konstrukcyjną.
Zalety projektowe: jednolita grubość ścianek, zoptymalizowany pochylenie formy oraz kontrola kurczenia się materiału zapewniające stabilność wymiarową
Jednolita grubość ściany — często nawet tylko 1,2 mm — minimalizuje występowanie wgnieceń, naprężeń wewnętrznych i odkształceń. Kąty wyjmowania w zakresie od 1° do 3° na głębokich żebrach i wpustach zapewniają czyste wyjmowanie bez naruszania kluczowych powierzchni uszczelniających. Skurcz jest kontrolowany za pomocą kompensacji dostosowanej do konkretnego materiału oraz chłodzenia konformalnego, co umożliwia osiągnięcie ścisłych допусków na powierzchniach stykających się, kanałach szyn zbiorczych oraz punktach mocowania modułów. Te zasady projektowe stanowią podstawę stabilności wymiarowej dużych obudów.
Lekkość przekłada się na mierzalne zwiększenie zasięgu: usunięcie każdej 10 kg masy z pojazdu elektrycznego (EV) zwiększa zasięg jazdy o 5–8% (dane branżowe z 2024 r.). Wypełnione szkłem polipropyleny (GF-PP) oraz gatunki PC/ABS zapewniają sztywność, odporność chemiczną i opcje samozgaszające, wspierając przy tym jednolite grubości ścianek. Wbudowane w formie elementy montażowe oraz połączenia typu „snap-fit” skracają czas montażu i eliminują operacje wtórne. Kluczowe jest to, że stała geometria ścian zapobiega różnicowemu kurczeniu się w miejscach przejścia od grubych do cienkich fragmentów – co jest główną przyczyną przecieków w kanałach chłodzących i rowkach uszczelniających. Efektem końcowym jest obudowa o stabilnych wymiarach, która idealnie dopasowuje się do modułów akumulatorów bez konieczności obróbki po formowaniu.
Wpływ w praktyce: modułowe obudowy z polipropylenów z długimi włóknami szklanymi osiągają redukcję masy o 23% w porównaniu do aluminium bez utraty integralności podczas zderzeń
Wiodący producent akumulatorów zastosował polipropylen z długimi włóknami szklanymi (LGF-PP) w modułowych obudowach za pomocą formowania wtryskowego stosowanego w przemyśle motocyklowym, osiągając redukcję masy o 23% w porównaniu do aluminium przy jednoczesnym zachowaniu pełnej odporności na uderzenia zgodnie z normami ISO 12405 oraz UN ECE R100. Zwiększone wytrzymałość na uderzenie i pochłanianie energii przez LGF-PP – w połączeniu ze strategicznie zaprojektowanymi żebrami wytwarzanymi bezpośrednio podczas formowania – skutecznie odwracają siły uderzeniowe od wrażliwych modułów ogniw. Ponieważ proces ten umożliwia integrację wsporników, występów montażowych oraz kanałów uszczelniających w pojedynczych elementach, liczba czynności montażowych się zmniejsza, a zmienność wymiarowa pozostaje ściśle kontrolowana.
Ten jednolity projekt z LGF-PP zmniejsza liczbę komponentów – od kilkudziesięciu tłoczonych i spawanych części aluminiowych do zaledwie kilku modułów wytłaczanych metodą formowania wtryskowego, co poprawia spójność produkcji i obniża zużycie energii w całym cyklu życia systemu produkcyjnego. Pokazuje, że obudowy intensywnie wykorzystujące polimery mogą spełniać normy dotyczące uderzenia bocznego w słup oraz uderzenia w dolną część nadwozia bez konieczności stosowania masy metalu, zapewniając skalowalną ścieżkę rozwoju dla nowej generacji modułowych systemów akumulatorowych.
Precyzyjne zarządzanie temperaturą: kolektory chłodziwa i obudowy pomp wykonane metodą formowania wtryskowego dla przemysłu motocyklowego
Integracja wielomaterialowa: uszczelki wykonane metodą nadlewania, kanały wbudowane oraz ścieżki przepływu wzmocnione włóknem dla systemów akumulatorowych 800 V
Wtrysk w przemyśle motocyklowym umożliwia integrację kolektorów chłodniczych i obudów pomp z sztywnymi korpusami termoplastycznymi oraz uszczelkami z elastomeru nałożonymi metodą overmoldingu w jednym cyklu. Wbudowane geometrie kanałów kierują chłodziwem na bazie glikolu precyzyjnie przez stosy ogniw, elektronikę mocy oraz moduły ładowania. W przypadku systemów akumulatorów 800 V szczelność przeciw wyciekowi jest bezwzględnie konieczna: kontakt chłodziwa z żyjącymi szynami może spowodować zwarcia lub niestabilność termiczną.
Ścieżki przepływu wzmocnione włóknem — wykonane z siarczku polifenylenu (PPS) lub poliamidu 66 (PA66) — zachowują stabilność wymiarową przy ciągłym narażeniu na temperatury powyżej 120 °C. Technika overmoldingu eliminuje montaż pierścieni uszczelniających i uszczelek po wtrysku, redukując liczbę części o 30–40% w najnowszych projektach pakietów akumulatorowych. Zintegrowane wewnętrzne żeberka zwiększają wytrzymałość na pęknięcie i minimalizują spadek ciśnienia, umożliwiając bardziej zwarte i wydajne układy chłodzenia — co ma kluczowe znaczenie dla pakietów o wysokiej gęstości energii.
Kwestie krytyczne dla procesu: ograniczanie odkształceń, jednolitość przepływu oraz wpływ orientacji włókien na przewodność cieplną
Odkształcenia w kolektorach wzmocnionych długimi włóknami szklanymi wynikają często z anizotropowej kurczliwości w kierunku przepływu i prostopadłym do niego. Projektanci form zapobiegają temu, stosując kanały chłodzenia konformalne umieszczone w odległości 5–8 mm od powierzchni wnęki – co pozwala na zrównoważone usuwanie ciepła oraz skrócenie czasu cyklu o 15–25%. Jednolitość przepływu ma takie samo znaczenie: gradienty prędkości żywicy powodują niestabilną orientację włókien, co bezpośrednio wpływa na wydajność cieplną. Włókna ułożone równolegle mogą zwiększać przewodność cieplną w płaszczyźnie aż trzykrotnie w porównaniu z przypadkiem losowego ich ułożenia – poprawiając odprowadzanie ciepła w pobliżu powierzchni uszczelniających oraz kluczowych połączeń.
Narzędzia symulacyjne przewidują orientację włókien i odkształcenia przed wytworzeniem formy, zapobiegając drogim przesunięciom linii spoiny oraz zapewniając płaskość ≤0,2 mm na powierzchniach uszczelniających, co gwarantuje niezawodne dociskanie pierścieni O-ring. Ścisła kontrola procesu minimalizuje również wewnętrzne puste przestrzenie – zachowując zdolność do utrzymywania ciśnienia w obwodach chłodzenia wysokiego napięcia, gdzie nawet mikroprzecieki stanowią zagrożenie dla bezpieczeństwa.
Niezawodność połączeń wysokiego napięcia: wtryskowe formowanie otoczki szyn zbiorczych i złączy
W systemach baterii pojazdów z napędem alternatywnym formowanie wtryskowe służy do produkcji nośników szyn zbiorczych i łączników wysokiego napięcia z wbudowanymi przewodnikami miedzianymi, osadzonymi w ochronnej polimerowej obudowie. Ten jednoetapowy proces eliminuje montaż wtórny i znacznie poprawia odporność na wibracje, przedostawanie się wilgoci oraz cyklowanie termiczne. Komponenty są zwykle formowane z żywic o wysokiej wytrzymałości dielektrycznej i odpornych na śladowanie – takich jak wzmacniane poliamidy lub PBT – zaprojektowanych tak, aby zachować integralność izolacji przy długotrwałej pracy w klasie napięć 800 V. Ponieważ powierzchnie styku łączników muszą zapewniać stałe naciski kontaktowe i stałą geometrię uszczelnienia w trudnych warunkach pod maską, dokładność umieszczenia wkładek oraz zgodność materiałów mają kluczowe znaczenie dla niezawodności.
Wymagania dotyczące ścisłej tolerancji: dokładność umieszczania wkładek <±0,05 mm oraz strategie kompensacji rozszerzalności cieplnej
Wtryskowe formowanie nosników szyn zbiorczych dla pojazdów elektrycznych wymaga dokładności umieszczania poniżej 50 µm (<±0,05 mm), ponieważ nawet niewielkie odchylenia pogarszają dopasowanie styków, geometrię uszczelnienia oraz odległości przeciekowe. Osiągnięcie takiej dokładności wymaga precyzyjnego wyposażenia form w bezpieczne mechanizmy ładowania wkładów oraz podparcia zapewniającego zerową ugięciowość w trakcie wtrysku. Położenie otworu wlewового, prędkość wypełniania i ciśnienie są starannie dobrane, aby uniknąć ugięcia cienkich szyn miedzianych lub aluminiowych – szczególnie narażonych na deformację w długich i smukłych konfiguracjach.
Różnica w rozszerzalności cieplnej pozostaje dominującym długoterminowym ryzykiem: metale i polimery rozszerzają się z różną szybkością podczas cykli temperaturowych – od zimnego przesiąknięcia (-40°C) po szczyty szybkiego ładowania (>85°C). Aby ograniczyć naprężenia interfejsowe, projektanci dobierają żywice i materiały przewodzące o zbliżonych współczynnikach rozszerzalności cieplnej (CTE), stosują geometrie zapewniające ulgę od naprężeń oraz elastyczne interfejsy uszczelniające. Te strategie zapewniają stabilny kontakt elektryczny, odporność izolacji oraz integralność mechaniczną przez cały okres eksploatacji zespołu akumulatorów.
Zgodność materiałów i zapewnienie bezpieczeństwa w formowaniu wtryskowym pojazdów samochodowych przeznaczonych na akumulatory do pojazdów elektrycznych
Zgodność z normami UL94 V-0 i UL 2596: równoważenie odporności na płomień (PC/ABS bezhalogenowe, PP wzmocnione szkłem), wytrzymałości mechanicznej oraz możliwości recyklingu
Zgodność materiałów stosowanych w obudowach akumulatorów pojazdów elektrycznych zależy od jednoczesnego spełnienia wymogów odporności na płomień, wytrzymałości mechanicznej oraz uwzględnienia aspektów związanych z końcem życia produktu. Standard UL 94 V-0 potwierdza zdolność materiału do samozgaszania się po usunięciu źródła zapłonu w warunkach standaryzowanego narażenia na płomień; standard UL 2596 ocenia odporność całego systemu na rozprzestrzenianie się termicznego przebicia oraz na uszkodzenia mechaniczne — w tym testy przebicia gwoździem, zgniotu i narażenia na ogień.
Halogenowe mieszanki poliwęglanu z akrylonitrylo-butadieno-styrenerem (PC/ABS) zapewniają wysoką odporność na uderzenia, stabilność wymiarową oraz niezawodną klasyfikację V-0 bez korozji spowodowanej gazami wydzielanymi podczas spalania. Wzmocniony szkłem polipropylen (GF-PP) oferuje korzyści związane z masą i kosztami, ale często wymaga zastosowania intumescencyjnych lub fosforowo-azotowych systemów zapobiegania zapłonowi, aby osiągnąć klasę V-0 bez pogorszenia możliwości recyklingu. Z kolei tradycyjne dodatki bromowane utrudniają proces recyklingu i generują niebezpieczne produkty rozkładu.
Ponieważ opakowania samozgaszające są wrażliwe na warunki przetwarzania, temperaturę stopu, prędkość ścinania oraz chłodzenie formy należy ściśle kontrolować, aby zapobiec degradacji, która narusza zarówno klasyfikację UL 94 V-0, jak i zdolność do zawierania rozprzestrzeniania się termicznego zgodnie z normą UL 2596. Dlatego kwalifikacja materiału powinna integrować dane testów UL z walidacją mechaniczną – w tym badaniami wytrzymałości na rozciąganie, udarnością oraz pełzaniem – oraz próbami z udziałem surowców wtórnych przeprowadzanymi w warunkach reprezentatywnych dla produkcji. Takie kompleksowe podejście zapewnia zgodność z przepisami regulacyjnymi, wspiera cele gospodarki obiegu zamkniętego oraz przyszłe ścieżki ponownego wykorzystania lub recyklingu akumulatorów.
Często zadawane pytania
Czym jest wtrysk tworzyw sztucznych w przemyśle motocyklowym i samochodowym?
Wtrysk tworzyw sztucznych w przemyśle motocyklowym i samochodowym to proces produkcyjny służący do tworzenia zintegrowanych i nośnych konstrukcji elementów takich jak obudowy akumulatorów, obudowy pomp oraz łączników. Proces ten polega na wprowadzaniu stopionego materiału do form w celu wytworzenia precyzyjnych, trwałych i funkcjonalnych części.
Jakie materiały są najczęściej stosowane we wtrysku tworzyw sztucznych do akumulatorów EV?
Do powszechnie stosowanych materiałów należą wypełniony szkłem polipropylen (GF-PP), mieszanki poliwęglanu i ABS (PC/ABS), poliamid 66 (PA66), siarczek polifenylu (PPS) oraz wzmacniane poliamidy lub PBT. Materiały te charakteryzują się takimi właściwościami jak wysoka sztywność, odporność na płomień oraz stabilność wymiarowa.
W jaki sposób redukcja masy poprawia wydajność pojazdów elektrycznych?
Zmniejszenie masy poprzez zastąpienie elementów metalowych formowanymi polimerami może poprawić zasięg pojazdu elektrycznego o 5–8% przy każdej usuniętej masie 10 kg, zwiększyć bezpieczeństwo w kolizjach oraz podnieść efektywność produkcji.
Jakie są kluczowe aspekty precyzyjnego zarządzania temperaturą w pojazdach elektrycznych?
Kluczowe aspekty obejmują ograniczanie odkształceń, jednolitość przepływu oraz kontrolę orientacji włókien w celu poprawy przewodności cieplnej w kolektorach chłodniczych i obudowach pomp stosowanych w systemach akumulatorów wysokiego napięcia.
W jaki sposób wtrysk zapewnia niezawodność połączeń wysokiego napięcia?
Wtrysk tworzyw sztucznych integruje przewodniki miedziane w ochronnych otoczkach polimerowych, zapewniając zgodność z wymaganiami dotyczącymi tolerancji, odporności na wibracje oraz kompensacji rozszerzalności cieplnej w celu utrzymania długotrwałej niezawodności i integralności izolacji.
Spis treści
-
Integracja lekkich konstrukcji: obudowy akumulatorów i obudowy modułów za pomocą wtryskiwania formowego stosowanego w motocyklowej i samochodowej produkcji masowej
- Zalety projektowe: jednolita grubość ścianek, zoptymalizowany pochylenie formy oraz kontrola kurczenia się materiału zapewniające stabilność wymiarową
- Wpływ w praktyce: modułowe obudowy z polipropylenów z długimi włóknami szklanymi osiągają redukcję masy o 23% w porównaniu do aluminium bez utraty integralności podczas zderzeń
- Precyzyjne zarządzanie temperaturą: kolektory chłodziwa i obudowy pomp wykonane metodą formowania wtryskowego dla przemysłu motocyklowego
- Niezawodność połączeń wysokiego napięcia: wtryskowe formowanie otoczki szyn zbiorczych i złączy
- Zgodność materiałów i zapewnienie bezpieczeństwa w formowaniu wtryskowym pojazdów samochodowych przeznaczonych na akumulatory do pojazdów elektrycznych
- Często zadawane pytania