 EN

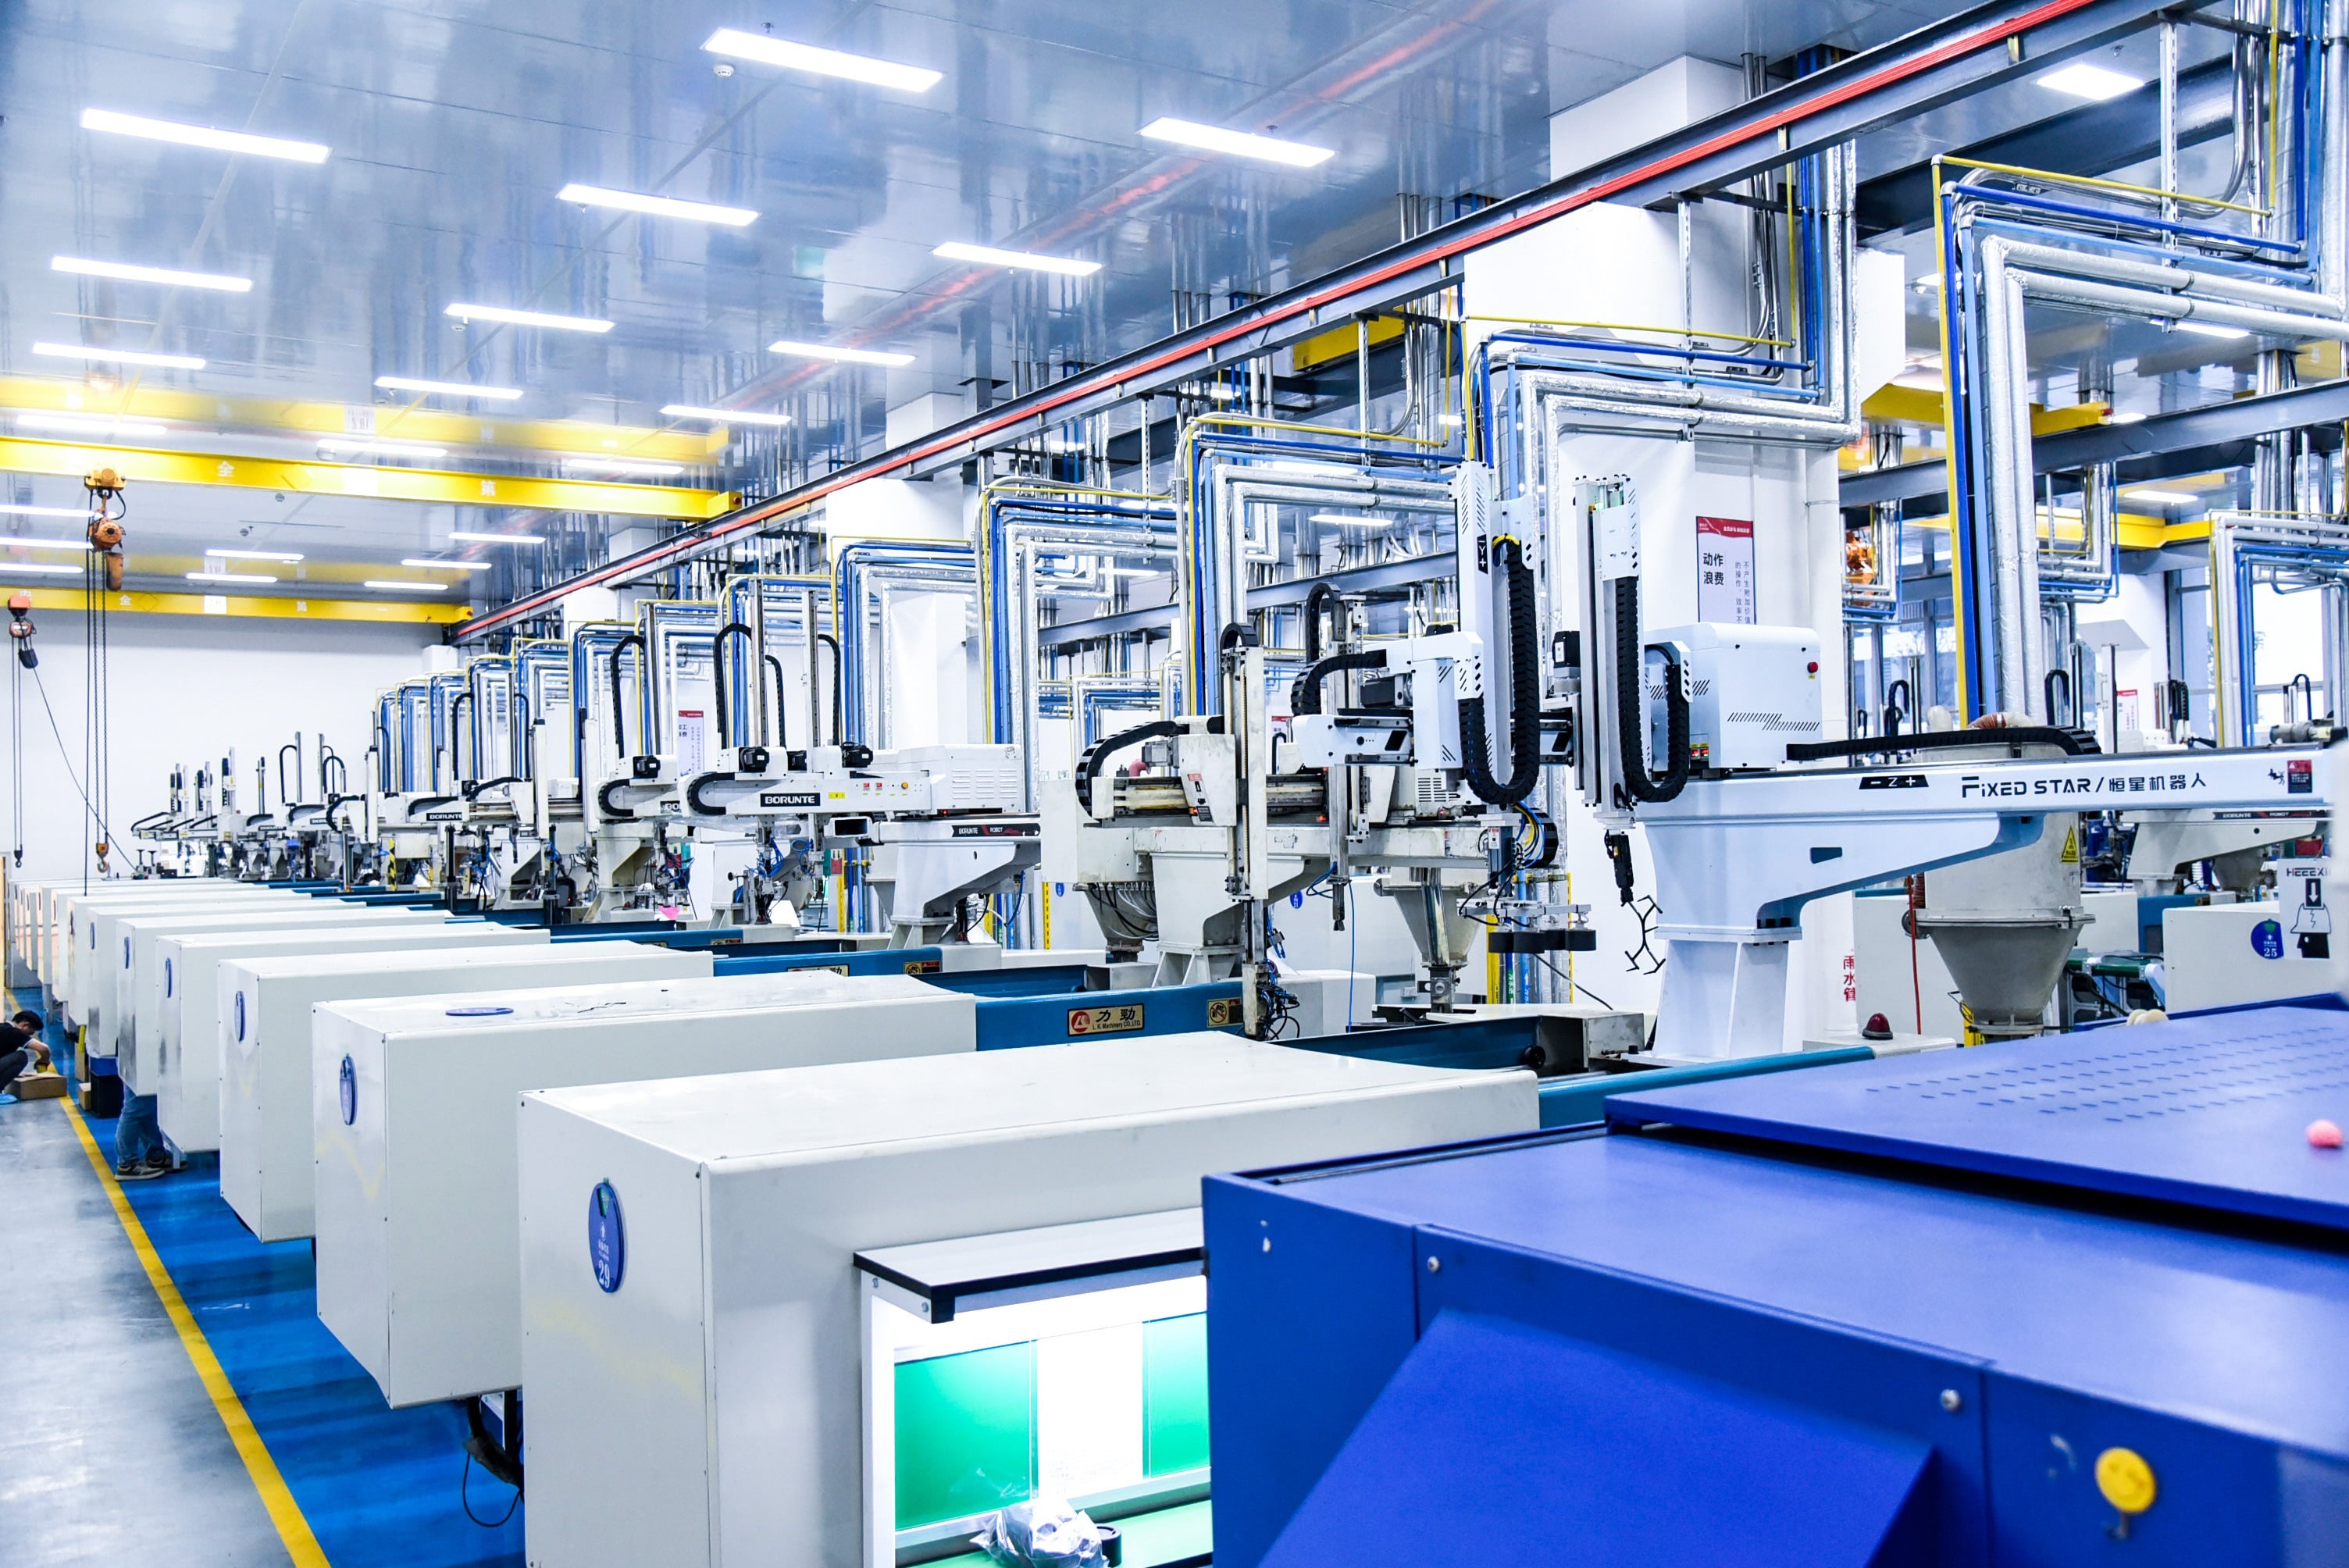
Zmanjševanje mase in strukturna integracija: ohišja baterij in modulov s pomočjo avtomobilskih litjih pod tlakom
Avtomobilska litja pod tlakom pretvarjajo velika ohišja baterij in ohišja modulov v integrirane, nosilne strukture – namesto večdelnih kovinskih sestavkov uporabljajo manj, združenih delov. Ti odlitki imajo vgrajene žlebove za tesnjenje, pritrdilne konzole in natančno dimenzijsko kontrolirano obliko, kar znatno izboljša učinkovitost sestavljanja in strukturno enotnost.
Prednosti oblikovanja: enotna debelina sten, optimizacija izvlečnih kotov in nadzor skrčitve za dimenzijsko stabilnost
Enotna debelina stene—pogosto tanjša kot 1,2 mm—zmanjšuje pojav vdolkov, notranjih napetosti in izkrivljanja. Naklonski koti od 1° do 3° na globokih rebrih in izboklinah zagotavljajo čisto izmetovanje brez ogrožanja kritičnih tesnilnih površin. Skrčitev se nadzoruje z materialno specifično kompenzacijo in konformalnim hlajenjem, kar omogoča omejitev natančnosti na sosednjih površinah, kanalih za avtobusne vodnike in točkah pritrditve modulov. Ti načeli oblikovanja so temelj za dimenzionalno stabilnost velikih ohišij.
Zmanjšanje mase zagotavlja merljive izboljšave dosega: vsakih 10 kg, odstranjenih iz električnega vozila (EV), izboljša dosega za 5–8 % (podatki industrije iz leta 2024). Polipropilen z steklenimi vlakni (GF-PP) in mešanice polikarbonata ter ABS-a (PC/ABS) ponujajo togost, odpornost proti kemikalijam in možnosti za zaviranje gorenja ter omogočajo enakomerno debelino sten. Vlitne priključne značilnosti in zaklepnih vmesnikov zmanjšujejo čas sestave in izločajo dodatne operacije. Ključno je, da enotna geometrija sten preprečuje različno skrčevanje na prehodih od debelejših do tanjših delov – kar je eden od glavnih vzrokov uhajanja v kanalih za hladilno tekočino in žlebovih za tesnila. Rezultat je dimenzionalno stabilna ohišja, ki natančno prilegajo baterijske module brez potrebe po obdelavi po litju.
Dejanski učinek: modularna ohišja iz polipropilena z dolgimi steklenimi vlakni zmanjšujejo maso za 23 % v primerjavi z aluminijem, pri tem pa ohranjajo celovitost pri trčenju
Vodilni proizvajalec baterij je v modularnih ohišjih uporabil dolgo stekleno vlakno polipropilen (LGF-PP) s pomočjo avtomobilskih injekcijskih oblikovalnih postopkov in dosegel zmanjšanje mase za 23 % v primerjavi z aluminijem, hkrati pa ohranil popolno trdnost pri trku v skladu z zahtevami ISO 12405 in UN ECE R100. Izboljšana udarna trdnost in absorpcija energije materiala LGF-PP—v kombinaciji z strategično oblikovanimi rebri—preusmerita obremenitve pri trku stran od občutljivih celic. Ker ta postopek združi držalke, izbokline in tesnilne kanale v eno samostojno komponento, se število sestavnih korakov zmanjša, medtem ko ostane razsežnostna variabilnost natančno nadzorovana.
Ta enodelna konstrukcija LGF-PP zmanjša število sestavnih delov iz desetk preoblikovanih in zvarjenih aluminijastih delov na le nekaj litih modulov – kar izboljša doslednost proizvodnje in zmanjša energijo, potrebno za celotno življenjsko dobo proizvodnje. Dokazuje, da lahko ohišja, ki so bogata s polimeri, izpolnjujejo standarde za trčenje ob stranskih stolpih in spodnjem delu vozila brez mase, ki jo prinese kovina, ter tako določa razširljivo pot za modularne baterijske sisteme nove generacije.
Natančno termično upravljanje: Hladilni kolektorji in ohišja črpalk z avtomobilskim litjem v obliki
Integracija več materialov: Prekropljeni tesnilni elementi, vdelani kanali in vlaknoma okrepljene pretokovne poti za baterijske sisteme 800 V
Avtomobilsko vstrelno litje omogoča integracijo hladilnih razdelilnikov in ohišij črpalk z togimi termoplastičnimi telesi ter elastičnimi prelitimi tesnili v enem samem ciklu. Vgrajene kanalne geometrije natančno usmerjajo glikolna hladilna sredstva skozi celotne sklope, močnostne elektronike in polnilne module. Pri baterijskih sistemih 800 V je tesnost nesprejemljiva: stik hladilne tekočine z živimi avtobusnimi tirnicami ogroža kratek stik ali toplotni zagon.
Toki, ojačeni z vlakni – iz polifenilensulfida (PPS) ali poliamida 66 (PA66) – ohranjajo dimenzijsko stabilnost tudi pri neprekinjeni izpostavljenosti temperaturam nad 120 °C. Preliwanje odpravi potrebo po naknadni montaži O-obročkov in tesnil po litju, kar zmanjša število delov za 30–40 % v najnovejših konstrukcijah baterijskih paketov. Integrirane notranje rebra dodatno povečajo odpornost proti razpočitvi in zmanjšajo padec tlaka, kar omogoča bolj kompaktno in visoko učinkovito usmerjanje hladilne tekočine – ključno za pakete z visoko energijsko gostoto.
Ključni dejavniki procesa: zmanjševanje izkrivljanja, enakomernost pretoka in vpliv usmeritve vlaken na toplotno prevodnost
Izkrivljanje pri dolgih steklenih vlaknih ojačanih razdelilnikih pogosto nastane zaradi anizotropnega skrčka med smerjo pretoka in prečno smerjo. Oblikovalci kalupov to zmanjšujejo z uporabo konformnih hladilnih kanalov, postavljenih 5–8 mm od površine votline – s tem uravnotežijo odvajanje toplote in zmanjšajo čas cikla za 15–25 %. Enakomernost pretoka je enako pomembna: gradienti hitrosti smole povzročajo neenakomerno usmeritev vlaken, kar neposredno vpliva na toplotne lastnosti. Usmerjena vlakna lahko povečajo toplotno prevodnost v ravnini do trikrat v primerjavi z naključno usmeritvijo – kar izboljša odvajanje toplote v bližini tesnilnih površin in kritičnih spojev.
Orodja za simulacijo napovedujejo tenzorje usmerjenosti vlaken in izkrivljanje že pred izdelavo orodja, kar preprečuje draga premikanja zvarnih šivov in zagotavlja ravnost ≤0,2 mm na tesnilnih površinah za zanesljivo stiskanje O-prstanov. Natančna kontrola procesa zmanjšuje tudi notranje votline – ohranja sposobnost zadrževanja tlaka v visokonapetostnih hladilnih krogih, kjer že mikrolekaje predstavljajo varnostne tveganje.
Zanesljivost visokonapetostnih medpovezav: vstavno litje nosilcev avtobusnih tirnic in povezovalnikov
V sistemih baterij novih energetskih vozil avtomobilski postopek vstavljanja v obliko izdeluje nosilce avtobusnih tirnic in visokonapetostne priključke, ki v zaščitno polimerno ovojnico vdelajo bakrene vodnike. Ta enostopenjski postopek odpravi sekundarno sestavo in znatno izboljša odpornost proti vibracijam, prodoru vlage ter toplotnim ciklom. Sestavni deli so običajno izdelani iz smol z visoko dielektrično trdnostjo in odpornimi proti sledenju – na primer iz ojačanega poliamida ali PBT – ki so razviti tako, da ohranjajo celovitost izolacije pri trajni obratovanju v razredu napetosti 800 V. Ker morajo stične površine priključkov ohranjati stalni stisk kontaktov in tesnilno geometrijo tudi v zahtevnih pogojih pod kapo vozila, sta natančnost vstavljanja in združljivost materialov ključna za zanesljivost.
Zahteve po ozkih tolerancah: natančnost vstavljanja < ±0,05 mm in strategije kompenzacije toplotnega raztezanja
Vstavljanje oblik za nosilce električnih avtobusov zahteva natančnost postavitve pod 50 µm (<±0,05 mm), saj že majhne odstopanja ogrožajo poravnavo stikov, tesnilno geometrijo in razdalje za preboj. Doseči to natančnost je mogoče le z natančnimi orodji za litje in varnimi mehanizmi za nalaganje vstavkov ter podporo brez upogiba med litjem. Položaj vhoda, hitrost polnjenja in tlak so natančno prilagojeni, da se izognemo upogibanju tankih bakrenih ali aluminijastih vodnikov – še posebej ranljivih pri dolgih in vitkih konfiguracijah.
Različna toplotna raztezljivost ostaja najpomembnejša dolgoročna tveganja: kovine in polimeri se raztezajo z različnimi hitrostmi ob cikliranju temperature – od hladnega stanja (-40 °C) do vrhuncem hitrega polnjenja (>85 °C). Za zmanjšanje medfaznega napetostnega obremenitve konstruktorji izbirajo smole in prevodne materiale z zelo podobnimi koeficienti toplotne raztezljivosti (CTE), vključujejo geometrije za razbremenitev napetosti ter uporabljajo fleksibilne tesnilne meje. Te strategije ohranjajo stabilen električni stik, izolacijsko odpornost in mehansko celovitost skozi celotno življenjsko dobo baterijskega paketa.
Skladnost materialov in zagotavljanje varnosti pri avtomobilskem vbrizgavanju za baterije električnih vozil
Skладnost z UL94 V-0 in UL 2596: uravnoteženost med požarno odpornostjo (halogen-prosta PC/ABS, GF-PP), mehansko trdnostjo in reciklabilnostjo
Skladnost materialov za ohišja baterij električnih vozil temelji na usklajevanju ognjevzdržnih lastnosti z mehanskimi trdnostnimi zahtevami in razmisleki o koncu življenjske dobe. UL 94 V-0 potrjuje samougaševalno obnašanje pri standardizirani izpostavljenosti plamenu; UL 2596 pa ocenjuje odpornost celotnega sistema proti širjenju toplotnega zrušitve in mehanski poškodbi – vključno s preizkusi z nabodanjem z žebljem, stiskanjem in izpostavljenostjo ognju.
Halogen-proste mešanice polikarbonata in ABS-a zagotavljajo visoko udarno trdnost, dimenzijsko stabilnost ter zanesljivo V-0 učinkovitost brez korozivnega sproščanja plinov. Polipropilen, ojačen s steklenimi vlakni (GF-PP), ponuja prednosti glede mase in stroškov, vendar pogosto zahteva intumescenčne ali fosfor-no-dušikove ognjevzdržne sisteme, da doseže V-0 brez poslabšanja reciklabilnosti. Nasprotno, običajni bromirani aditivi ovirajo reciklacijske tokove in ustvarjajo nevarne razgradne proizvode.
Ker so protipožarna pakirna sredstva občutljiva na obdelavo, je treba natančno nadzorovati temperaturo taljenja, hitrost strižnega pretoka in ohlajanje kalupa, da se prepreči razgradnja, ki ogroža tako UL 94 V-0 uvrstitev kot UL 2596 omejevanje toplotnega zbežanja. Zato mora kvalifikacija materiala vključevati podatke iz UL preskusov skupaj z mehanskim potrjevanjem – vključno z nateznimi, udarnimi in počasnimi deformacijskimi preskusi – ter preskuse z recikliranimi sestavinami, izvedene v pogojih, ki čim bolj ustreza dejanskim proizvodnim pogojev. Ta celostni pristop zagotavlja skladnost z regulativnimi zahtevami ter hkrati podpira cilje krožnega gospodarstva in prihodnje poti ponovne uporabe ali recikliranja baterij.
Pogosta vprašanja
Kaj je avtomobilski postopek vbrizgavanja?
Avtomobilski postopek vbrizgavanja je proizvodni proces, s katerim se izdelujejo integrirane in nosilne konstrukcije za komponente, kot so ohišja baterij, ohišja črpalk in povezovalniki. Vključuje vbrizgavanje taljene snovi v kalupe za izdelavo natančnih, trdnih in funkcionalnih delov.
Kateri materiali se pogosto uporabljajo pri vbrizgavanju za EV baterije?
Pogosto uporabljene materiale vključujejo stekleno napolnjeno polipropilen (GF-PP), mešanice polikarbonata in ABS-a (PC/ABS), poliamid 66 (PA66), polifenilensulfid (PPS) ter ojačane poliamide ali PBT. Ti materiali ponujajo lastnosti, kot so visoka togost, odpornost proti gorenju in dimenzijska stabilnost.
Kako lajšanje izboljša zmogljivost električnih vozil?
Zmanjšanje mase z nadomestitvijo kovinskih komponent z oblikovanimi polimeri lahko izboljša dosežek električnih vozil za 5–8 % pri vsakih odstranjenih 10 kg, izboljša varnost ob trku in poveča učinkovitost proizvodnje.
Kakšni so ključni dejavniki natančnega toplotnega upravljanja za EV?
Ključni dejavniki vključujejo zmanjševanje izkrivljanja, enakomernost pretoka in nadzor usmeritve vlaken, da se izboljša toplotna prevodnost v razdelilnikih hladilne tekočine in ohišjih črpalk, ki se uporabljajo v sistemi visokonapetostnih baterij.
Kako litje pod tlakom zagotavlja zanesljivost visokonapetostnih medsebojnih povezav?
Litje pod tlakom integrira bakerne vodnike v zaščitne polimerni ovojke, kar zagotavlja izpolnitev zahtev glede natančnosti, odpornosti proti vibracijam in kompenzacije toplotnega raztezka za ohranitev dolgoročne zanesljivosti in celovitosti izolacije.
Vsebinsko kazalo
- Zmanjševanje mase in strukturna integracija: ohišja baterij in modulov s pomočjo avtomobilskih litjih pod tlakom
- Natančno termično upravljanje: Hladilni kolektorji in ohišja črpalk z avtomobilskim litjem v obliki
- Zanesljivost visokonapetostnih medpovezav: vstavno litje nosilcev avtobusnih tirnic in povezovalnikov
- Skladnost materialov in zagotavljanje varnosti pri avtomobilskem vbrizgavanju za baterije električnih vozil
- Pogosta vprašanja