 EN

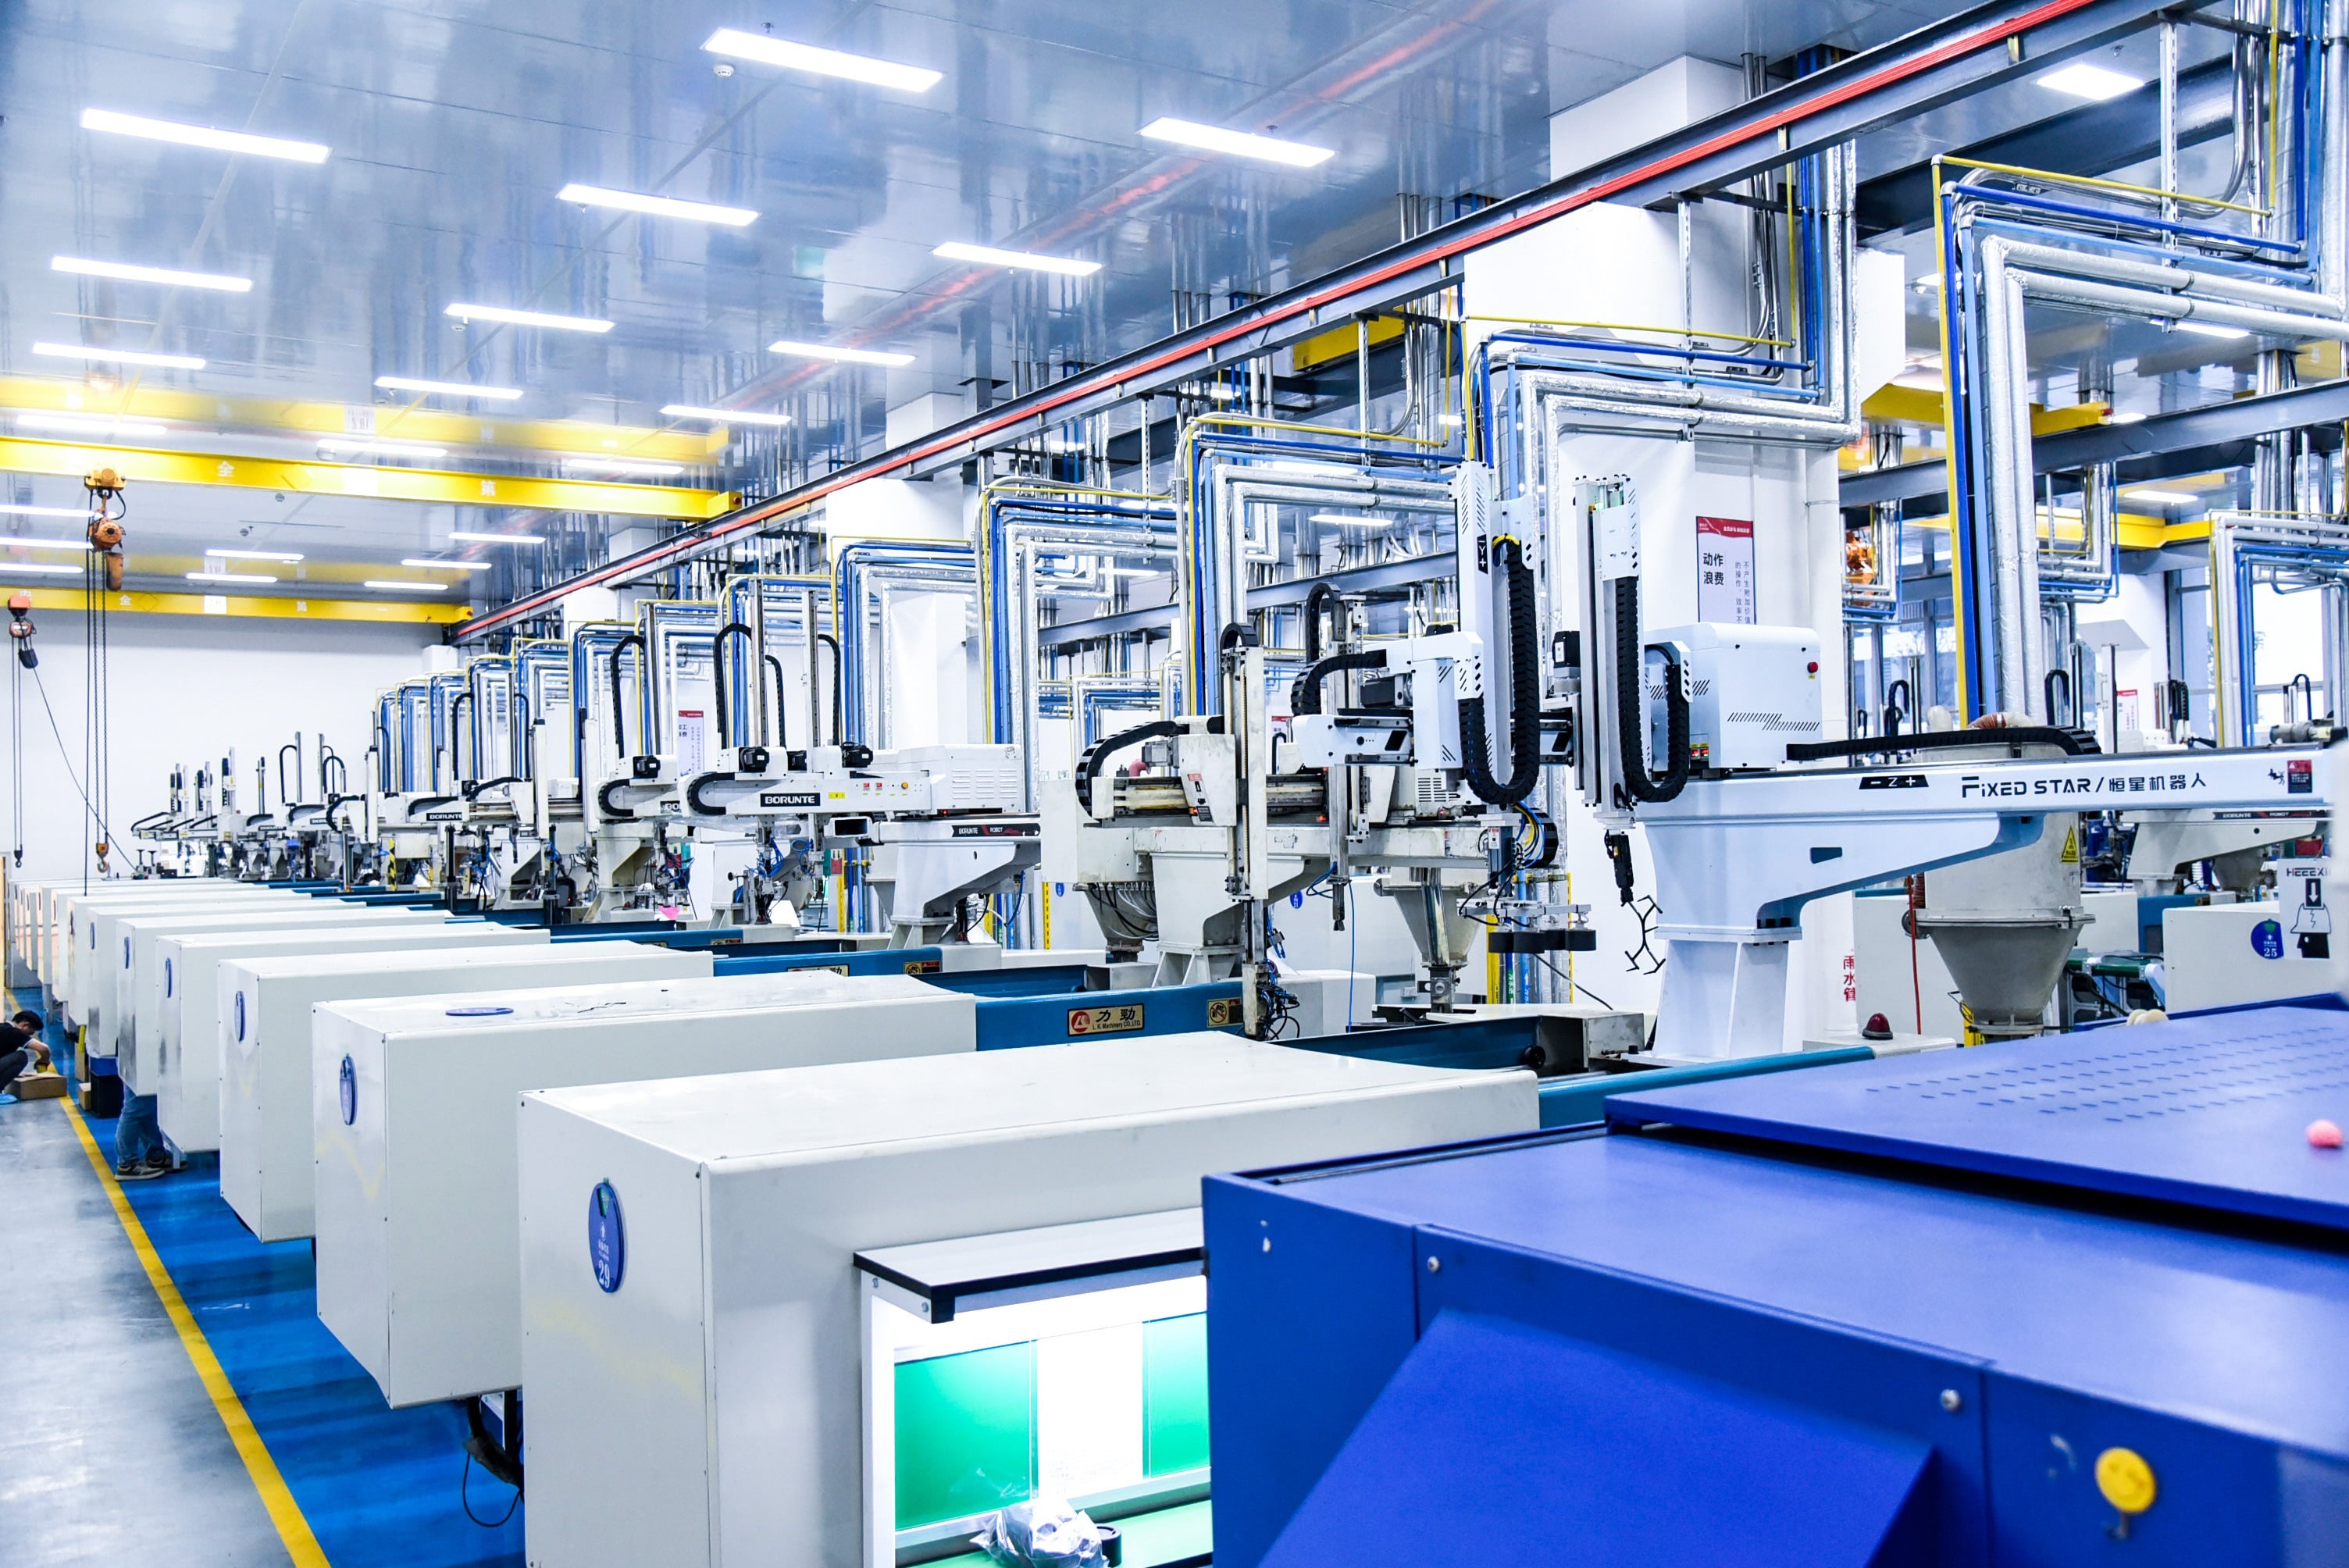
Integración estructural ligera: carcasas de baterías y alojamientos de módulos mediante moldeo por inyección automotriz
El moldeo por inyección automotriz transforma carcasas de baterías de formato grande y alojamientos de módulos en estructuras integradas capaces de soportar cargas, sustituyendo ensamblajes metálicos compuestos por múltiples piezas con un número menor de piezas consolidadas. Estos componentes moldeados incorporan ranuras de sellado integradas, soportes de montaje y control dimensional preciso, lo que mejora significativamente la eficiencia de ensamblaje y la coherencia estructural.
Ventajas de diseño: espesor uniforme de pared, optimización de desmoldeo y control de contracción para estabilidad dimensional
Espesor uniforme de la pared —a menudo tan delgado como 1,2 mm— que minimiza las marcas de hundimiento, las tensiones internas y la deformación. Ángulos de desmoldeo de 1° a 3° en nervaduras profundas y salientes garantizan una expulsión limpia sin comprometer las superficies de sellado críticas. La contracción se gestiona mediante compensación específica por material y refrigeración conformal, lo que permite tolerancias ajustadas en las caras acopladas, los canales para barras colectoras y los puntos de fijación de módulos. Estos principios de diseño constituyen la base de la estabilidad dimensional en recintos de gran tamaño.
La reducción de peso aporta mejoras medibles en la autonomía: cada 10 kg eliminados de un vehículo eléctrico (EV) incrementan su autonomía un 5–8 % (datos del sector de 2024). Los grados de polipropileno reforzado con vidrio (GF-PP) y de policarbonato/ABS ofrecen rigidez, resistencia química y opciones ignífugas, además de favorecer secciones de pared uniformes. Las características de montaje integradas en el molde y las interfaces de enganche por presión reducen el tiempo de ensamblaje y eliminan operaciones secundarias. Fundamentalmente, una geometría constante de las paredes evita la contracción diferencial en las transiciones de zonas gruesas a zonas delgadas, una causa principal de fugas en los canales de refrigerante y las ranuras de sellado. El resultado es una carcasa dimensionalmente estable que ajusta con precisión los módulos de batería, sin necesidad de mecanizado posterior al moldeo.
Impacto en la práctica: Carcasas modulares de polipropileno con fibras de vidrio largas logran una reducción de peso del 23 % frente al aluminio, sin comprometer la integridad en colisiones
Un fabricante líder de baterías ha implementado polipropileno con fibras de vidrio largas (LGF-PP) en carcasas modulares mediante moldeo por inyección automotriz, logrando una reducción de peso del 23 % frente al aluminio, manteniendo íntegramente la resistencia a impactos según los requisitos ISO 12405 y UN ECE R100. La mayor resistencia al impacto y la absorción de energía del LGF-PP —combinadas con nervaduras moldeadas estratégicamente— desvían las cargas de colisión lejos de los módulos de celdas sensibles. Como este proceso integra soportes, salientes y canales de sellado en piezas únicas, se reducen los pasos de ensamblaje y se mantiene un control riguroso de la variación dimensional.
Este diseño monobloque de LGF-PP reduce la cantidad de componentes, pasando de decenas de piezas de aluminio estampadas y soldadas a solo unos pocos módulos moldeados, lo que mejora la consistencia en la producción y reduce la energía necesaria durante todo el ciclo de fabricación. Demuestra que las carcasas intensivas en polímeros pueden cumplir con los estándares de impacto lateral (side-pole) e impacto en la parte inferior del chasis (underbody) sin incurrir en la penalización de masa asociada al metal, estableciendo así una vía escalable para los sistemas modulares de baterías de próxima generación.
Gestión térmica de precisión: colectores de refrigerante y carcasas de bomba mediante moldeo por inyección automotriz
Integración multimaterial: juntas sobremoldeadas, canales integrados y conductos reforzados con fibra para sistemas de baterías de 800 V
El moldeo por inyección automotriz permite integrar colectores de refrigerante y carcasas de bomba con cuerpos rígidos de termoplástico y juntas elastoméricas sobremoldeadas en un solo ciclo. Las geometrías de canales integrados dirigen con precisión el refrigerante a base de glicol a través de los módulos de celdas, la electrónica de potencia y los módulos de carga. En los sistemas de batería de 800 V, la estanqueidad es imprescindible: el contacto del refrigerante con barras colectoras activas puede provocar cortocircuitos o descontrol térmico.
Las vías de flujo reforzadas con fibra —usando sulfuro de polifenileno (PPS) o poliamida 66 (PA66)— mantienen su estabilidad dimensional bajo exposición continua por encima de 120 °C. El sobremoldeo elimina el ensamblaje posterior al moldeo de anillos tóricos y juntas, reduciendo el número de piezas entre un 30 % y un 40 % en los diseños líderes de paquetes de baterías. Las nervaduras internas integradas mejoran además la resistencia a la rotura y minimizan la caída de presión, lo que posibilita una canalización de refrigerante más compacta y eficiente —fundamental para paquetes de alta densidad energética.
Consideraciones críticas para el proceso: mitigación de la deformación, uniformidad del flujo y efectos de la orientación de las fibras sobre la conductividad térmica
La deformación en colectores reforzados con fibras de vidrio largas suele originarse por la contracción anisotrópica entre las direcciones de flujo y transversal al flujo. Los diseñadores de moldes la mitigan mediante canales de refrigeración conformados ubicados a 5–8 mm de la superficie de la cavidad, logrando un equilibrio entre la extracción de calor y una reducción del tiempo de ciclo del 15–25 %. La uniformidad del flujo es igualmente fundamental: los gradientes de velocidad de la resina provocan una alineación inconsistente de las fibras, lo que afecta directamente el rendimiento térmico. Las fibras alineadas pueden incrementar la conductividad térmica en el plano hasta tres veces respecto a una orientación aleatoria, mejorando así la disipación de calor cerca de las interfaces de sellado y las uniones críticas.
Las herramientas de simulación predicen los tensores de orientación de las fibras y la deformación antes de mecanizar las matrices, evitando así el desplazamiento costoso de las líneas de soldadura y garantizando una planicidad ≤ 0,2 mm en las superficies de sellado para una compresión fiable de las juntas tóricas. Un control riguroso del proceso también minimiza las cavidades internas, preservando la retención de presión en los circuitos de refrigerante de alta tensión, donde incluso fugas microscópicas suponen riesgos para la seguridad.
Fiabilidad de la interconexión de alta tensión: moldeo por inserción de soportes de barras colectoras y conectores
En los sistemas de baterías para vehículos de nueva energía, el moldeo por inyección automotriz produce soportes para barras colectoras y conectores de alta tensión con inserción integrada, que incorporan conductores de cobre dentro de una encapsulación polimérica protectora. Este proceso de una sola etapa elimina el ensamblaje secundario y mejora notablemente la resistencia a las vibraciones, a la entrada de humedad y a los ciclos térmicos. Normalmente, los componentes se moldean con resinas de alta rigidez dieléctrica y resistentes al tracking —como poliamida reforzada o PBT— diseñadas para mantener la integridad del aislamiento durante operaciones continuas en clases de voltaje de 800 V. Dado que las caras de acoplamiento de los conectores deben mantener una presión de contacto constante y una geometría de sellado estable en condiciones severas bajo el capó, la precisión en la colocación de las piezas insertadas y la compatibilidad de los materiales son factores críticos para la fiabilidad.
Requisitos de tolerancias ajustadas: precisión de colocación de piezas insertadas <±0,05 mm y estrategias de compensación de la expansión térmica
El moldeo por inserción para soportes de barras colectoras de vehículos eléctricos exige una precisión de colocación inferior a 50 µm (<±0,05 mm), ya que desviaciones mínimas comprometen el alineamiento del contacto, la geometría de sellado y las distancias de fuga. Lograr esta precisión requiere herramientas de moldeo de alta exactitud con mecanismos seguros de carga de inserciones y soporte sin deformación durante la inyección. La ubicación de la compuerta, la velocidad de llenado y la presión se ajustan cuidadosamente para evitar la deformación de barras colectoras de cobre o aluminio delgadas, especialmente vulnerables en configuraciones largas y esbeltas.
La expansión térmica diferencial sigue siendo el riesgo predominante a largo plazo: los metales y los polímeros se expanden a tasas distintas durante los ciclos de temperatura, desde la exposición al frío extremo (-40 °C) hasta las temperaturas máximas alcanzadas durante la carga rápida (>85 °C). Para mitigar las tensiones interfaciales, los diseñadores seleccionan resinas y materiales conductores cuyos coeficientes de expansión térmica (CTE) sean muy similares, incorporan geometrías de alivio de tensión y utilizan interfaces de sellado flexibles. Estas estrategias mantienen un contacto eléctrico estable, una resistencia de aislamiento constante y la integridad mecánica durante toda la vida útil del paquete de baterías.
Cumplimiento de materiales y garantía de seguridad en el moldeo por inyección automotriz para baterías de vehículos eléctricos
Cumplimiento de UL94 V-0 y UL 2596: equilibrio entre retardancia de llama (PC/ABS sin halógenos, PP reforzado con fibra de vidrio), robustez mecánica y reciclabilidad
El cumplimiento de los materiales para las carcasas de baterías de vehículos eléctricos depende de la alineación entre el rendimiento ignífugo, la resistencia mecánica y las consideraciones del fin de vida útil. La norma UL 94 V-0 valida el comportamiento autorresistente ante la llama bajo exposición estandarizada; la norma UL 2596 evalúa la resistencia a nivel de sistema frente a la propagación de la fuga térmica y los daños mecánicos, incluidas las pruebas de penetración con clavo, compresión y exposición al fuego.
Las mezclas halógeno-libres de PC/ABS ofrecen alta resistencia al impacto, estabilidad dimensional y un rendimiento V-0 fiable sin emisión de gases corrosivos. El polipropileno reforzado con fibra de vidrio (GF-PP) brinda ventajas en peso y costo, pero suele requerir sistemas ignífugos intumescentes o basados en fósforo-nitrógeno para alcanzar la clasificación V-0 sin comprometer su reciclabilidad. Por el contrario, los aditivos bromados convencionales perjudican las corrientes de reciclaje y generan productos de descomposición peligrosos.
Como los paquetes ignífugos son sensibles al procesamiento, la temperatura de fusión, la velocidad de cizallamiento y el enfriamiento del molde deben controlarse rigurosamente para evitar la degradación, lo que comprometería tanto la clasificación UL 94 V-0 como el confinamiento de propagación térmica UL 2596. Por lo tanto, la calificación de materiales debe integrar los datos de ensayos UL con la validación mecánica —incluidos ensayos de tracción, impacto y fluencia— y ensayos con contenido reciclado realizados en condiciones representativas de producción. Este enfoque integral garantiza el cumplimiento normativo, al tiempo que apoya los objetivos de economía circular y las futuras vías de reutilización o reciclaje de baterías.
Preguntas frecuentes
¿Qué es el moldeo por inyección automotriz?
El moldeo por inyección automotriz es un proceso de fabricación que crea estructuras integradas y portantes para componentes como carcasas de baterías, carcasas de bombas y conectores. Consiste en inyectar material fundido en moldes para formar piezas precisas, duraderas y funcionales.
¿Qué materiales se utilizan comúnmente en el moldeo por inyección para baterías de vehículos eléctricos?
Los materiales comunes incluyen polipropileno reforzado con vidrio (GF-PP), mezclas de policarbonato y ABS (PC/ABS), poliamida 66 (PA66), sulfuro de polifenileno (PPS) y poliamida o PBT reforzados.
¿Cómo mejora la reducción de peso el rendimiento de los vehículos eléctricos (EV)?
Reducir el peso al sustituir componentes metálicos por polímeros moldeados puede mejorar la autonomía de conducción de los vehículos eléctricos en un 5–8 % por cada 10 kg eliminados, potenciar la seguridad en caso de colisión y aumentar la eficiencia de fabricación.
¿Cuáles son las consideraciones clave en la gestión térmica de precisión para los vehículos eléctricos (EV)?
Las consideraciones clave incluyen la mitigación de deformaciones, la uniformidad del flujo y el control de la orientación de las fibras para mejorar la conductividad térmica en colectores de refrigerante y carcasas de bombas utilizados en sistemas de baterías de alta tensión.
¿Cómo garantiza el moldeo por inyección la fiabilidad de las interconexiones de alta tensión?
El moldeo por inyección integra conductores de cobre en encapsulaciones protectoras de polímero, garantizando los requisitos de tolerancia, la resistencia a las vibraciones y la compensación de la expansión térmica para mantener la fiabilidad a largo plazo y la integridad del aislamiento.
Tabla de Contenidos
-
Integración estructural ligera: carcasas de baterías y alojamientos de módulos mediante moldeo por inyección automotriz
- Ventajas de diseño: espesor uniforme de pared, optimización de desmoldeo y control de contracción para estabilidad dimensional
- Impacto en la práctica: Carcasas modulares de polipropileno con fibras de vidrio largas logran una reducción de peso del 23 % frente al aluminio, sin comprometer la integridad en colisiones
-
Gestión térmica de precisión: colectores de refrigerante y carcasas de bomba mediante moldeo por inyección automotriz
- Integración multimaterial: juntas sobremoldeadas, canales integrados y conductos reforzados con fibra para sistemas de baterías de 800 V
- Consideraciones críticas para el proceso: mitigación de la deformación, uniformidad del flujo y efectos de la orientación de las fibras sobre la conductividad térmica
- Fiabilidad de la interconexión de alta tensión: moldeo por inserción de soportes de barras colectoras y conectores
- Cumplimiento de materiales y garantía de seguridad en el moldeo por inyección automotriz para baterías de vehículos eléctricos
- Preguntas frecuentes