 EN

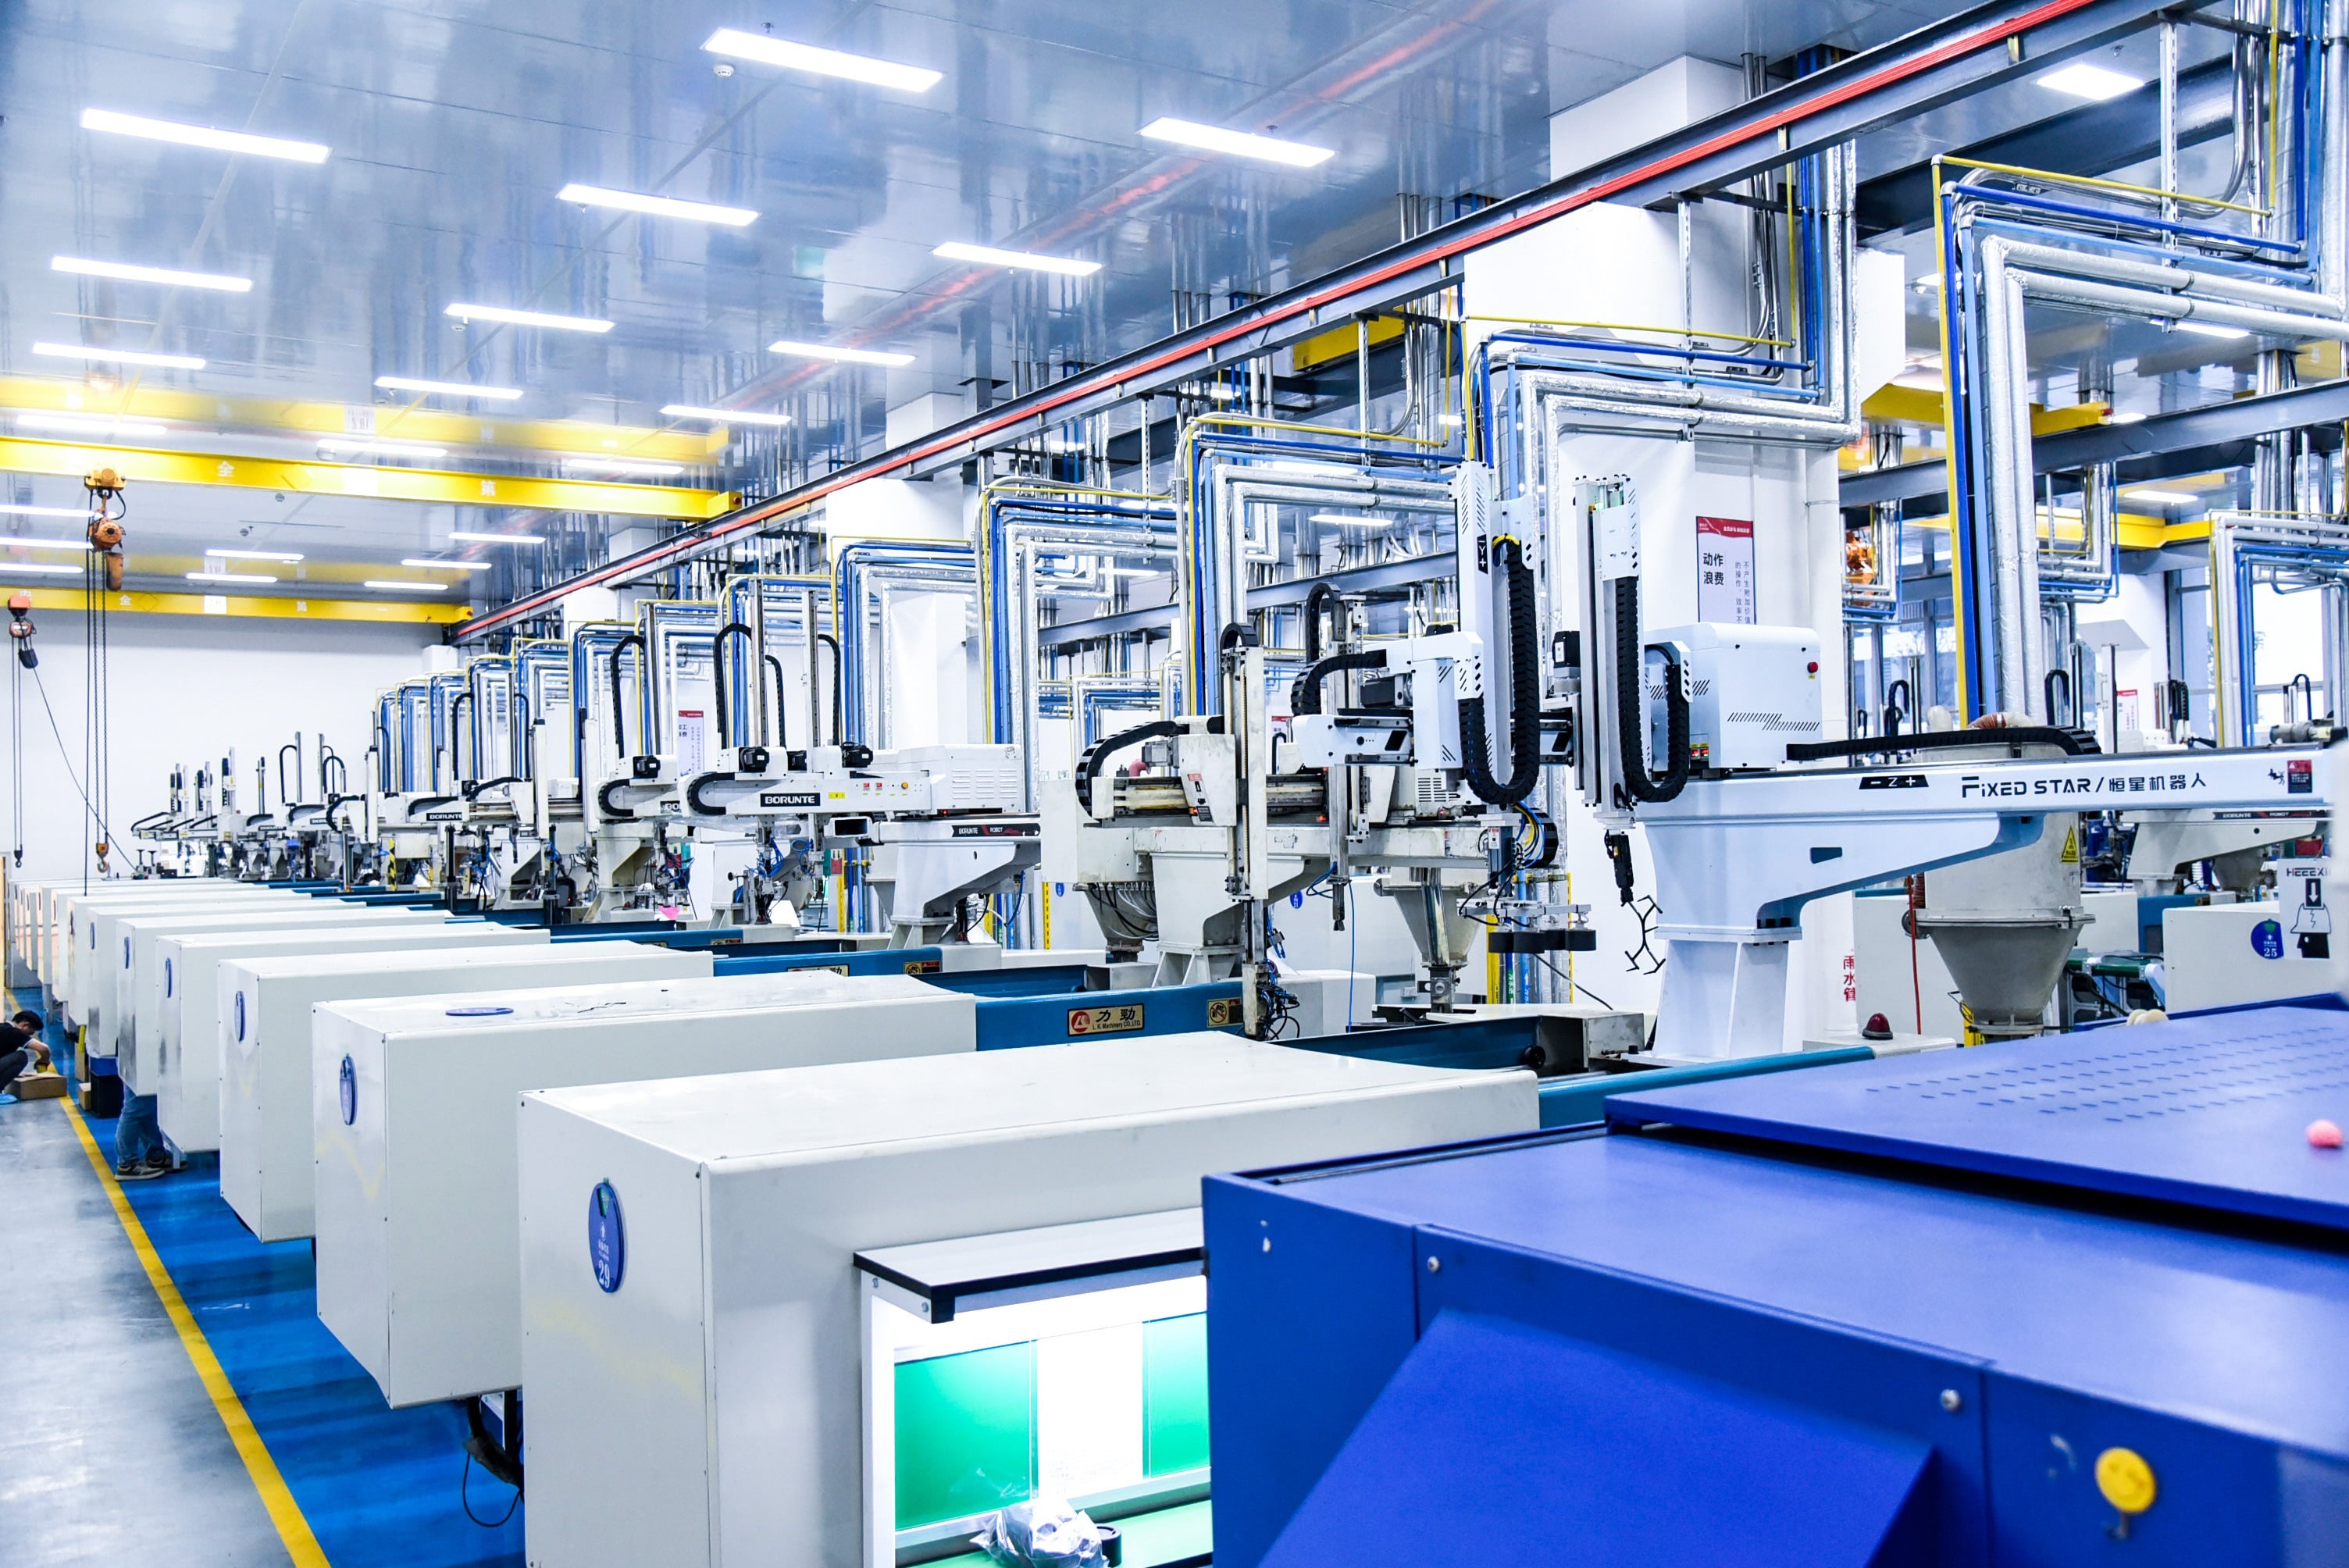
Облегчённая структурная интеграция: корпуса аккумуляторных батарей и модульные корпуса посредством автомобильного литья под давлением
Автомобильное литьё под давлением преобразует крупногабаритные корпуса аккумуляторных батарей и модульные корпуса в интегрированные несущие конструкции — заменяя многоэлементные металлические сборки меньшим количеством объединённых деталей. Эти литые компоненты оснащены встроенными канавками для уплотнения, крепёжными кронштейнами и точным контролем геометрических размеров, что значительно повышает эффективность сборки и структурную однородность.
Преимущества проектирования: единообразная толщина стенок, оптимизация уклонов и контроль усадки для обеспечения стабильности геометрических размеров
Единообразная толщина стенок — зачастую всего 1,2 мм — сводит к минимуму образование усадочных вмятин, внутренних напряжений и коробления. Углы выталкивания от 1° до 3° на глубоких рёбрах жёсткости и бобышках обеспечивают чистое выталкивание без ущерба для критически важных уплотнительных поверхностей. Усадка компенсируется с учётом особенностей материала и достигается за счёт конформного охлаждения, что позволяет соблюдать жёсткие допуски на сопрягаемых поверхностях, каналах для шин и точках фиксации модулей. Эти принципы проектирования лежат в основе размерной стабильности крупногабаритных корпусов.
Облегчение конструкции обеспечивает измеримое увеличение запаса хода: каждые 10 кг, снятые с электромобиля, повышают дальность поездки на 5–8 % (данные отрасли за 2024 г.). Стеклонаполненный полипропилен (GF-PP) и композиционные материалы на основе поликарбоната и АБС-пластика обеспечивают жёсткость, стойкость к химическим воздействиям и варианты с огнестойкими добавками, одновременно поддерживая равномерную толщину стенок. Встроенные в форму элементы крепления и соединения типа «защёлка» сокращают время сборки и исключают дополнительные операции. Ключевым преимуществом является постоянная геометрия стенок, предотвращающая неравномерную усадку на переходах от толстых участков к тонким — одной из главных причин утечек в каналах охлаждающей жидкости и пазах уплотнений. В результате получается геометрически стабильный корпус, точно совмещающийся с модулями аккумуляторов без необходимости механической доработки после литья.
Практический результат: модульные корпуса из полипропилена с длинным стекловолокном обеспечивают снижение массы на 23 % по сравнению с алюминием без потери целостности при аварийных нагрузках
Ведущий производитель аккумуляторов применил полипропилен с длинными стекловолоконными волокнами (LGF-PP) для модульных корпусов методом литья под давлением в автомобильной промышленности, добившись снижения массы на 23 % по сравнению с алюминием при сохранении полной целостности конструкции при авариях в соответствии с требованиями стандартов ISO 12405 и UN ECE R100. Повышенная ударная прочность и способность к поглощению энергии у LGF-PP — в сочетании со стратегически расположенными литыми рёбрами жёсткости — перенаправляют нагрузки от удара в сторону от чувствительных модулей элементов. Поскольку данный технологический процесс объединяет кронштейны, приливы и каналы уплотнения в единые детали, количество операций сборки сокращается, а вариация геометрических размеров остаётся строго контролируемой.
Этот единый корпус из LGF-PP снижает количество компонентов — с десятков штампованных и сваренных алюминиевых деталей до всего нескольких литых модулей, повышая стабильность производства и сокращая энергозатраты на весь жизненный цикл изготовления. Он демонстрирует, что полимерные корпуса могут соответствовать стандартам бокового удара о столб и ударов по днищу без массового «штрафа», присущего металлу, обеспечивая масштабируемый путь для следующего поколения модульных аккумуляторных систем.
Точное тепловое управление: коллекторы охлаждающей жидкости и корпуса насосов методом автомобильного литья под давлением
Интеграция нескольких материалов: облитые уплотнения, встроенные каналы и армированные волокном тракты потока для аккумуляторных систем 800 В
Литье под давлением для автомобильной промышленности позволяет изготавливать коллекторы охлаждающей жидкости и корпуса насосов, объединяя жёсткие термопластичные корпуса с эластомерными впрыскиваемыми уплотнениями за один цикл. Встроенные каналы направляют гликолевую охлаждающую жидкость точно по блокам элементов, силовой электронике и модулям зарядки. Для аккумуляторных систем на 800 В герметичность является обязательным требованием: контакт охлаждающей жидкости с токопроводящими шинами может вызвать короткое замыкание или тепловой разгон.
Текучие пути, армированные волокном — с использованием полифениленсульфида (PPS) или полиамида 66 (PA66), — сохраняют размерную стабильность при непрерывном воздействии температур выше 120 °C. Процесс впрыска второго компонента устраняет необходимость последующей сборки уплотнительных колец и прокладок, снижая количество деталей на 30–40 % в передовых конструкциях аккумуляторных блоков. Интегрированные внутренние рёбра дополнительно повышают прочность на разрыв и минимизируют падение давления, обеспечивая более компактную и высокоэффективную трассировку охлаждающей жидкости — что особенно важно для аккумуляторных блоков с высокой энергетической плотностью.
Ключевые технологические аспекты: предотвращение коробления, равномерность течения и влияние ориентации волокон на теплопроводность
Коробление коллекторов с длинными стекловолоконными наполнителями часто вызвано анизотропной усадкой в направлении течения и поперёк него. Конструкторы пресс-форм компенсируют это за счёт конформных каналов охлаждения, расположенных на расстоянии 5–8 мм от поверхности полости — это обеспечивает баланс между отводом тепла и сокращением цикла на 15–25 %. Равномерность течения не менее важна: градиенты скорости смолы приводят к непостоянной ориентации волокон, что напрямую сказывается на тепловых характеристиках. Упорядоченные волокна могут повысить теплопроводность в плоскости до трёх раз по сравнению со случайной ориентацией — это улучшает отвод тепла в зонах уплотнений и в критических соединениях.
Инструменты моделирования прогнозируют тензоры ориентации волокон и коробление до изготовления оснастки, предотвращая дорогостоящее смещение сварных швов и обеспечивая плоскостность ≤0,2 мм на уплотнительных поверхностях для надёжного сжатия уплотнительных колец O-образного типа. Точный контроль процесса также минимизирует внутренние пустоты — что сохраняет способность удерживать давление в высоковольтных контурах охлаждения, где даже микротечь создаёт риски для безопасности.
Надёжность высоковольтных соединений: вставочное формование несущих элементов шин и разъёмов
В системах аккумуляторов новых энергетических транспортных средств метод литья под давлением для автомобилей применяется для производства держателей шинопроводов с вставками и высоковольтных разъёмов, в которых медные проводники инкапсулируются в защитный полимерный корпус. Этот одностадийный процесс исключает вторичную сборку и значительно повышает устойчивость к вибрации, проникновению влаги и термическому циклированию. Компоненты обычно изготавливаются методом литья под давлением из полимеров с высокой электрической прочностью и устойчивостью к образованию токопроводящих дорожек — например, из армированного полиамида или PBT, специально разработанных для сохранения изоляционных свойств при длительной эксплуатации в условиях напряжения класса 800 В. Поскольку контактные поверхности разъёмов должны обеспечивать стабильное контактное усилие и геометрию уплотнения в суровых условиях подкапотного пространства, точность установки вставок и совместимость материалов имеют решающее значение для надёжности.
Требования к точности размеров: точность установки вставок <±0,05 мм и стратегии компенсации теплового расширения
Для вставных формовок несущих шин электромобилей требуется точность размещения менее 50 мкм (<±0,05 мм), поскольку даже незначительные отклонения нарушают выравнивание контактов, геометрию уплотнения и расстояния по поверхности. Достижение такой точности требует высокоточных пресс-форм с надёжными механизмами загрузки вставок и опорой, исключающей прогиб во время литья под давлением. Местоположение литников, скорость заполнения и давление тщательно настраиваются, чтобы избежать прогиба тонких медных или алюминиевых шин — особенно уязвимых в длинных и тонких конфигурациях.
Различие в коэффициентах теплового расширения остаётся главным долгосрочным риском: металлы и полимеры расширяются с разной скоростью при циклических изменениях температуры — от низкотемпературного хранения (−40 °C) до пиковых температур при быстрой зарядке (>85 °C). Для снижения межфазных напряжений конструкторы подбирают смолы и токопроводящие материалы с близкими коэффициентами теплового расширения (CTE), применяют геометрии, компенсирующие деформации, а также гибкие уплотнительные интерфейсы. Эти меры обеспечивают стабильный электрический контакт, сопротивление изоляции и механическую целостность на протяжении всего срока службы аккумуляторного блока.
Соответствие материалов и обеспечение безопасности при литье под давлением для автомобильных аккумуляторов EV
Соответствие стандартам UL94 V-0 и UL 2596: баланс между огнестойкостью (галогенсодержащие PC/ABS, GF-PP), механической прочностью и возможностью вторичной переработки
Соответствие материалов для корпусов аккумуляторов электромобилей зависит от согласования огнестойких характеристик с механической прочностью и соображениями утилизации в конце срока службы. Стандарт UL 94 V-0 подтверждает способность материала самозатухать при стандартизированном воздействии пламени; стандарт UL 2596 оценивает устойчивость всей системы к распространению теплового разгона и механическим повреждениям — включая испытания на прокол гвоздём, сжатие и воздействие огня.
Галогенсодержащие композиции на основе поликарбоната и АБС обеспечивают высокую ударную вязкость, размерную стабильность и надёжное достижение класса V-0 без коррозионного выделения газов. Полипропилен, армированный стекловолокном (GF-PP), обладает преимуществами по массе и стоимости, однако зачастую требует применения интумесцентных или фосфорно-азотных систем огнезащиты для достижения класса V-0 без ухудшения перерабатываемости. Напротив, традиционные бромсодержащие добавки нарушают процессы вторичной переработки и образуют опасные продукты термического разложения.
Поскольку огнестойкие композиции чувствительны к условиям переработки, температура плавления, скорость сдвига и охлаждение формы должны строго контролироваться во избежание деградации, которая ухудшает как соответствие классу UL 94 V-0, так и способность к ограничению теплового разгона по стандарту UL 2596. Поэтому квалификация материала должна включать данные испытаний по стандартам UL, а также механическую валидацию — в том числе растяжение, ударную вязкость и ползучесть — и испытания с использованием вторичного сырья, проведённые в условиях, максимально приближённых к производственным. Такой комплексный подход обеспечивает соответствие нормативным требованиям и одновременно поддерживает цели круговой экономики, а также будущее повторное использование или переработку аккумуляторов.
Часто задаваемые вопросы
Что такое литьё под давлением для автомобильной промышленности?
Литьё под давлением для автомобильной промышленности — это производственный процесс, позволяющий создавать интегрированные и несущие конструкции деталей, таких как корпуса аккумуляторов, корпуса насосов и соединители. Он заключается в впрыске расплавленного материала в формы для получения точных, прочных и функциональных изделий.
Какие материалы обычно применяются при литье под давлением для аккумуляторов электромобилей?
К распространённым материалам относятся стеклонаполненный полипропилен (GF-PP), смеси поликарбоната и АБС-пластика (PC/ABS), полиамид 66 (PA66), полифениленсульфид (PPS), а также армированные полиамид или PBT. Эти материалы обладают такими свойствами, как высокая жёсткость, огнестойкость и размерная стабильность.
Как лёгкость повышает эффективность электромобилей?
Снижение массы за счёт замены металлических компонентов на формованные полимеры может повысить запас хода электромобиля на 5–8 % на каждые удалённые 10 кг, улучшить безопасность при столкновениях и повысить эффективность производства.
Какие ключевые аспекты следует учитывать при точном тепловом управлении в электромобилях?
Ключевые аспекты включают предотвращение коробления, обеспечение равномерности течения расплава и контроль ориентации волокон для повышения теплопроводности в коллекторах охлаждающей жидкости и корпусах насосов, применяемых в системах высоковольтных аккумуляторов.
Как литьё под давлением обеспечивает надёжность высоковольтных соединений?
Литьё под давлением интегрирует медные проводники в защитные полимерные оболочки, обеспечивая соблюдение требований к допускам, устойчивость к вибрации и компенсацию теплового расширения для поддержания долгосрочной надёжности и целостности изоляции.
Содержание
-
Облегчённая структурная интеграция: корпуса аккумуляторных батарей и модульные корпуса посредством автомобильного литья под давлением
- Преимущества проектирования: единообразная толщина стенок, оптимизация уклонов и контроль усадки для обеспечения стабильности геометрических размеров
- Практический результат: модульные корпуса из полипропилена с длинным стекловолокном обеспечивают снижение массы на 23 % по сравнению с алюминием без потери целостности при аварийных нагрузках
- Точное тепловое управление: коллекторы охлаждающей жидкости и корпуса насосов методом автомобильного литья под давлением
- Надёжность высоковольтных соединений: вставочное формование несущих элементов шин и разъёмов
- Соответствие материалов и обеспечение безопасности при литье под давлением для автомобильных аккумуляторов EV
- Часто задаваемые вопросы