 EN

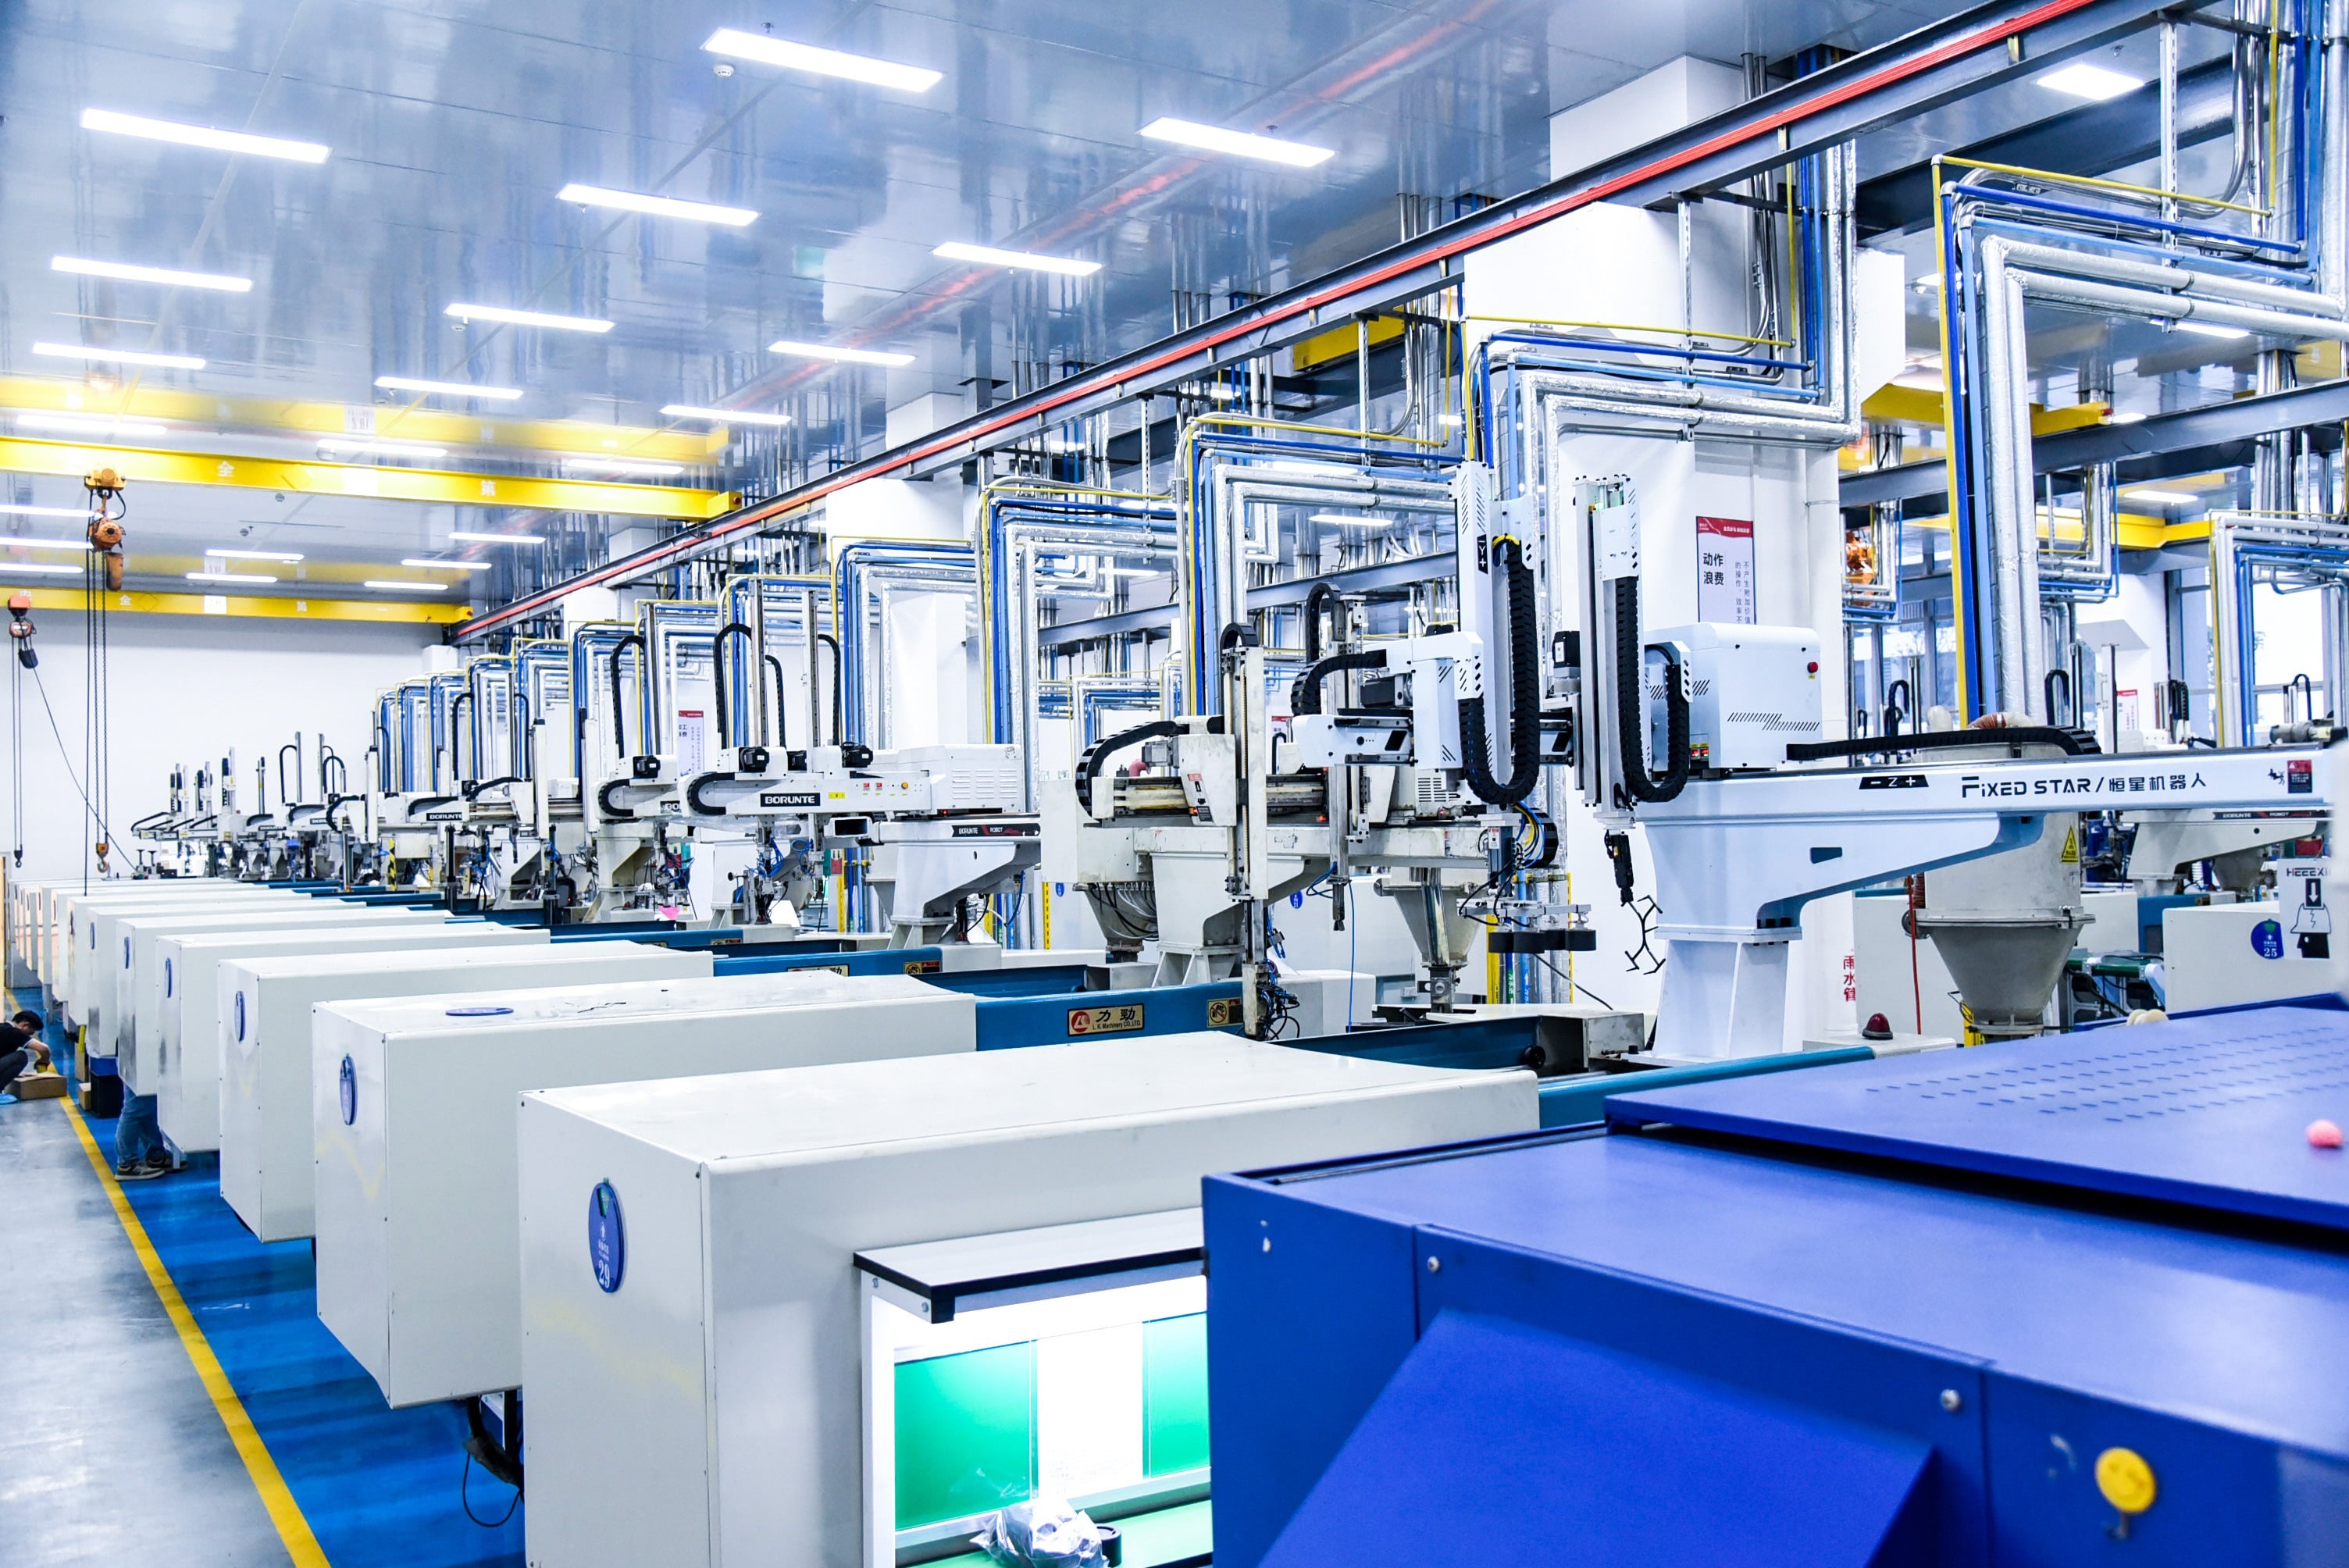
การผสานรวมโครงสร้างที่มีน้ำหนักเบา: ฝาครอบแบตเตอรี่และฝาครอบโมดูลผ่านการขึ้นรูปด้วยการฉีดสำหรับยานยนต์
การขึ้นรูปด้วยการฉีดสำหรับยานยนต์เปลี่ยนฝาครอบแบตเตอรี่รูปแบบขนาดใหญ่และฝาครอบโมดูลให้กลายเป็นโครงสร้างแบบบูรณาการที่รับน้ำหนักได้ โดยแทนที่ชิ้นส่วนโลหะหลายชิ้นที่ประกอบกันด้วยชิ้นส่วนจำนวนน้อยลงซึ่งผสานรวมกันแล้ว ชิ้นส่วนที่ขึ้นรูปด้วยวิธีนี้มีร่องซีลในตัว แท่นยึดติด และการควบคุมมิติที่แม่นยำ ซึ่งช่วยเพิ่มประสิทธิภาพในการประกอบและรักษาความสม่ำเสมอของโครงสร้างได้อย่างมาก
ข้อได้เปรียบด้านการออกแบบ: ความหนาของผนังสม่ำเสมอ การปรับองศาเอียง (draft) ให้เหมาะสม และการควบคุมการหดตัวเพื่อความมั่นคงของมิติ
ความหนาของผนังสม่ำเสมอ—มักบางเพียง 1.2 มิลลิเมตร—ช่วยลดรอยยุบตัว แรงเครียดภายใน และการบิดงอ Draft angles ที่ 1° ถึง 3° บนโครงเสริมลึกและปลอกยึด (bosses) ทำให้สามารถถอดชิ้นงานออกได้อย่างสะอาดโดยไม่กระทบต่อพื้นผิวปิดผนึกที่สำคัญ การหดตัวควบคุมได้ผ่านการปรับค่าตามชนิดของวัสดุและการระบายความร้อนแบบคอนฟอร์มอล (conformal cooling) ซึ่งช่วยให้บรรลุความแม่นยำสูงในบริเวณผิวสัมผัสกัน ช่องสำหรับบัสบาร์ (busbar channels) และจุดยึดโมดูล (module retention points) หลักการทางการออกแบบเหล่านี้เป็นพื้นฐานสำคัญต่อความมั่นคงด้านมิติของเปลือกหุ้มขนาดใหญ่
การลดน้ำหนักช่วยเพิ่มระยะการขับขี่ได้อย่างวัดค่าได้: ทุกๆ การลดน้ำหนัก 10 กิโลกรัมจากยานยนต์ไฟฟ้า จะทำให้ระยะการขับขี่เพิ่มขึ้น 5–8% (ข้อมูลอุตสาหกรรมปี 2024) โพลีโพรพิลีนเสริมใยแก้ว (GF-PP) และเกรดพอลิคาร์บอเนต/อะคริโลไนไตรล์-บิวทาไดอีน-สไตรีน (PC/ABS) ให้ความแข็งแกร่ง ทนต่อสารเคมี และมีทางเลือกที่เป็นสารหน่วงการลุกลามของเปลวไฟ ขณะเดียวกันยังรองรับการขึ้นรูปผนังที่มีความหนาสม่ำเสมอ คุณสมบัติการยึดติดแบบขึ้นรูปพร้อมใช้งาน (molded-in mounting features) และระบบเชื่อมต่อแบบคลิกล็อก (snap-fit interfaces) ช่วยลดเวลาการประกอบและตัดขั้นตอนการผลิตเพิ่มเติมออกไปอย่างสิ้นเชิง ที่สำคัญ รูปทรงผนังที่สม่ำเสมอกันช่วยป้องกันการหดตัวไม่เท่ากันบริเวณรอยต่อระหว่างส่วนที่หนากับส่วนที่บาง ซึ่งเป็นสาเหตุหลักของการรั่วซึมในช่องระบายความร้อนและร่องสำหรับซีล ผลลัพธ์คือโครงหุ้มที่มีความคงรูปทางมิติสูง สามารถสวมเข้ากับโมดูลแบตเตอรี่ได้พอดีเป๊ะ โดยไม่จำเป็นต้องทำการกลึงแต่งหลังขึ้นรูป
ผลกระทบในโลกจริง: โครงหุ้มแบบโมดูลาร์ที่ผลิตจากโพลีโพรพิลีนเสริมใยแก้วยาว สามารถลดน้ำหนักได้ถึง 23% เมื่อเทียบกับอลูมิเนียม โดยไม่กระทบต่อความแข็งแรงในการชน
ผู้ผลิตแบตเตอรี่ชั้นนำรายหนึ่งได้นำโพลีโพรพิลีนที่เสริมด้วยเส้นใยแก้วความยาวสูง (LGF-PP) ไปใช้ในเปลือกหุ้มแบบโมดูลาร์ผ่านกระบวนการฉีดขึ้นรูปสำหรับอุตสาหกรรมยานยนต์ ซึ่งสามารถลดน้ำหนักได้ถึงร้อยละ 23 เมื่อเปรียบเทียบกับอลูมิเนียม โดยยังคงรักษาความสมบูรณ์เชิงโครงสร้างขณะเกิดการชนอย่างเต็มที่ตามมาตรฐาน ISO 12405 และ UN ECE R100 LGF-PP มีความแข็งแรงต่อการกระแทกและประสิทธิภาพในการดูดซับพลังงานที่เหนือกว่า—เมื่อรวมกับโครง ribs ที่ออกแบบและขึ้นรูปอย่างแม่นยำแล้ว จึงสามารถเบี่ยงเบนแรงจากการชนให้ออกห่างจากโมดูลเซลล์ที่ไวต่อความเสียหายได้ เนื่องจากกระบวนการนี้รวมชิ้นส่วนยึดเกาะ ฐานยึด และร่องซีลเข้าด้วยกันเป็นชิ้นเดียว จึงทำให้จำนวนขั้นตอนการประกอบลดลง และควบคุมความแปรผันของมิติได้อย่างแม่นยำ
การออกแบบ LGF-PP แบบชิ้นเดียวช่วยลดจำนวนชิ้นส่วนจากชิ้นส่วนอะลูมิเนียมที่ผ่านการตัดและเชื่อมแบบจับคู่หลายสิบชิ้น ให้เหลือเพียงไม่กี่โมดูลที่ขึ้นรูปด้วยแม่พิมพ์—ส่งผลให้ความสม่ำเสมอในการผลิตเพิ่มขึ้น และลดพลังงานที่ใช้ตลอดวงจรการผลิต ซึ่งแสดงให้เห็นว่าโครงหุ้มที่ใช้พอลิเมอร์เป็นหลักสามารถผ่านมาตรฐานการชนด้านข้าง (side-pole) และการชนบริเวณใต้ท้องรถ (underbody impact) ได้โดยไม่จำเป็นต้องพึ่งมวลของโลหะ จึงเปิดทางที่สามารถขยายขนาดได้สำหรับระบบแบตเตอรี่แบบโมดูลาร์รุ่นถัดไป
การจัดการอุณหภูมิอย่างแม่นยำ: ท่อจ่ายน้ำยาทำความเย็นและตัวเรือนปั๊มผ่านกระบวนการฉีดขึ้นรูปสำหรับอุตสาหกรรมยานยนต์
การรวมวัสดุหลายชนิด: การขึ้นรูปซีลทับซ้อน (overmolded seals), ช่องไหลที่ฝังไว้ภายในชิ้นส่วน (embedded channels), และเส้นทางการไหลที่เสริมแรงด้วยไฟเบอร์ สำหรับระบบแบตเตอรี่ 800V
การขึ้นรูปชิ้นส่วนยานยนต์ด้วยวิธีอัดฉีดช่วยให้สามารถผลิตที่รองรับสารหล่อเย็นและตัวเรือนปั๊มได้ในขั้นตอนเดียว โดยรวมโครงสร้างพลาสติกเทอร์โมพลาสติกที่แข็งแรงเข้ากับซีลแบบโอเวอร์โมลด์จากวัสดุอีลาสโตเมอริกไว้ด้วยกัน รูปทรงของช่องไหลที่ฝังอยู่ภายในจะนำสารหล่อเย็นที่มีส่วนผสมของไกลคอลไปยังแท่งเซลล์ ระบบอิเล็กทรอนิกส์กำลัง และโมดูลการชาร์จอย่างแม่นยำ สำหรับระบบแบตเตอรี่แรงดัน 800 โวลต์ ความแน่นสนิทจากการรั่วซึมถือเป็นสิ่งที่ไม่อาจยอมผ่อนผันได้ เนื่องจากการสัมผัสของสารหล่อเย็นกับบัสบาร์ที่มีกระแสไฟฟ้าอาจก่อให้เกิดวงจรลัดวงจรหรือภาวะร้อนล้น (thermal runaway)
เส้นทางการไหลที่เสริมด้วยเส้นใย—โดยใช้วัสดุโพลีฟีนิลีนซัลไฟด์ (PPS) หรือพอลิเอไมด์ 66 (PA66)—สามารถคงรูปร่างได้อย่างมั่นคงแม้สัมผัสกับอุณหภูมิสูงกว่า 120 องศาเซลเซียสอย่างต่อเนื่อง การขึ้นรูปแบบโอเวอร์โมลด์ช่วยตัดขั้นตอนการประกอบแหวนโอ (O-rings) และปะเก็นหลังการขึ้นรูปออก ทำให้จำนวนชิ้นส่วนลดลง 30–40% ในการออกแบบแพ็กแบตเตอรี่ชั้นนำ ซี่โครงภายในที่รวมอยู่ในตัวยังเพิ่มความต้านทานต่อแรงระเบิดและลดการสูญเสียแรงดันได้อีกด้วย ส่งผลให้สามารถจัดวางเส้นทางการไหลของสารหล่อเย็นให้มีขนาดกะทัดรัดและมีประสิทธิภาพสูงขึ้น—ซึ่งเป็นสิ่งสำคัญยิ่งสำหรับแพ็กแบตเตอรี่ที่มีความหนาแน่นพลังงานสูง
ปัจจัยที่มีผลต่อกระบวนการอย่างสำคัญ: การลดการบิดงอของชิ้นงาน การกระจายการไหลอย่างสม่ำเสมอ และผลกระทบของการจัดเรียงเส้นใยต่อการนำความร้อน
การบิดงอของชิ้นงานในท่อกลางที่เสริมด้วยเส้นใยแก้วความยาวมาก มักเกิดจากอัตราการหดตัวที่ไม่เท่ากันระหว่างทิศทางการไหลกับทิศทางตั้งฉากกับการไหล ผู้ออกแบบแม่พิมพ์จึงใช้ช่องระบายความร้อนแบบตามรูปร่าง (conformal cooling channels) ซึ่งวางห่างจากผิวแม่พิมพ์ 5–8 มม. เพื่อควบคุมการถ่ายเทความร้อนให้มีประสิทธิภาพและลดเวลาในการขึ้นรูปได้ 15–25% การกระจายการไหลอย่างสม่ำเสมอก็มีความสำคัญไม่แพ้กัน เนื่องจากความแตกต่างของความเร็วเรซินส่งผลให้เส้นใยจัดเรียงตัวไม่สม่ำเสมอ ซึ่งส่งผลโดยตรงต่อสมรรถนะการนำความร้อน การจัดเรียงตัวของเส้นใยให้ขนานกันสามารถเพิ่มความสามารถในการนำความร้อนในแนวระนาบได้สูงสุดถึงสามเท่าเมื่อเทียบกับการจัดเรียงแบบสุ่ม ส่งผลให้การถ่ายเทความร้อนบริเวณรอยต่อของซีลและจุดเชื่อมต่อที่สำคัญมีประสิทธิภาพมากยิ่งขึ้น
เครื่องมือจำลองสามารถทำนายค่าเทนเซอร์การจัดเรียงของเส้นใยและค่าความโค้งงอได้ก่อนที่จะเริ่มตัดแม่พิมพ์ ซึ่งช่วยป้องกันไม่ให้เกิดการเลื่อนตัวของแนวรอยเชื่อมที่ส่งผลให้เกิดค่าใช้จ่ายสูง และรับประกันความเรียบผิว ≤0.2 มม. บนพื้นผิวสำหรับการปิดผนึก เพื่อให้การบีบอัดโอ-ริงมีความน่าเชื่อถือ ส่วนการควบคุมกระบวนการอย่างเข้มงวดยังช่วยลดโพรงภายในให้น้อยที่สุด—เพื่อรักษาความสามารถในการคงแรงดันในวงจรหล่อเย็นแรงดันสูง ซึ่งแม้แต่การรั่วซึมระดับไมโครก็อาจก่อให้เกิดความเสี่ยงต่อความปลอดภัย
ความน่าเชื่อถือของการเชื่อมต่อแรงดันสูง: การขึ้นรูปแบบแทรก (Insert Molding) สำหรับตัวรองรับบัสบาร์และตัวเชื่อมต่อ
ในระบบแบตเตอรี่ยานยนต์พลังงานใหม่ การขึ้นรูปด้วยการฉีดขึ้นรูปสำหรับยานยนต์ผลิตชิ้นส่วนรองรับบัสบาร์แบบฝัง (insert-molded) และขั้วต่อแรงดันสูงที่ฝังตัวนำทองแดงไว้ภายในเปลือกพอลิเมอร์ป้องกัน กระบวนการแบบขั้นตอนเดียวเช่นนี้ช่วยตัดขั้นตอนการประกอบเพิ่มเติมออกทั้งหมด และเพิ่มความต้านทานต่อการสั่นสะเทือน การซึมผ่านของความชื้น และการเปลี่ยนแปลงอุณหภูมิอย่างมาก ชิ้นส่วนโดยทั่วไปผลิตจากเรซินที่มีความต้านทานแรงดันไฟฟ้าสูงและต้านทานการเกิดรอยลาก (tracking-resistant) เช่น ไนลอนเสริมแรง หรือพอลิบิวทิเลนเทเรฟทาเลต (PBT) ซึ่งออกแบบมาให้คงสมบัติฉนวนได้อย่างมั่นคงแม้ใช้งานต่อเนื่องภายใต้แรงดันระดับ 800 โวลต์ ทั้งนี้ เนื่องจากพื้นผิวที่สัมผัสกันของขั้วต่อจำเป็นต้องรักษากำลังกดสัมผัสที่สม่ำเสมอและรูปทรงการปิดผนึกที่แม่นยำตลอดสภาพแวดล้อมที่รุนแรงบริเวณฝากระโปรงหน้า ความแม่นยำในการจัดวางชิ้นส่วนฝัง (insert) และความเข้ากันได้ของวัสดุจึงถือเป็นปัจจัยสำคัญยิ่งต่อความน่าเชื่อถือ
ข้อกำหนดความแม่นยำสูง: ความแม่นยำในการจัดวางชิ้นส่วนฝัง ±0.05 มิลลิเมตร และกลยุทธ์ชดเชยการขยายตัวจากความร้อน
การฉีดขึ้นรูปชิ้นส่วนยึดแท่งนำไฟฟ้าสำหรับยานยนต์ไฟฟ้า (EV) ต้องมีความแม่นยำในการจัดวางต่ำกว่า 50 ไมโครเมตร (<±0.05 มิลลิเมตร) เนื่องจากการเบี่ยงเบนเพียงเล็กน้อยก็ส่งผลต่อการจัดแนวการสัมผัส รูปทรงของการซีล และระยะทางการลัดวงจรตามพื้นผิว ความแม่นยำระดับนี้ต้องอาศัยแม่พิมพ์ที่ออกแบบอย่างละเอียดอ่อน พร้อมกลไกการใส่ชิ้นส่วนเข้าไปในแม่พิมพ์อย่างมั่นคง และระบบรองรับที่ไม่เกิดการโก่งตัวระหว่างกระบวนการฉีดขึ้นรูป ตำแหน่งของช่องฉีด ความเร็วในการเติมวัสดุ และแรงดันจะถูกปรับแต่งอย่างรอบคอบเพื่อหลีกเลี่ยงการโก่งตัวของแท่งนำไฟฟ้าทองแดงหรืออลูมิเนียมที่บางมาก โดยเฉพาะอย่างยิ่งเมื่อมีความยาวและเรียวมาก
การขยายตัวจากความร้อนที่ต่างกันยังคงเป็นความเสี่ยงระยะยาวที่สำคัญที่สุด: โลหะและพอลิเมอร์มีอัตราการขยายตัวจากความร้อนที่ไม่เท่ากันระหว่างการเปลี่ยนแปลงอุณหภูมิ — จากภาวะเย็นจัด (-40°C) ไปจนถึงจุดสูงสุดของการชาร์จเร็ว (>85°C) เพื่อลดแรงเครียดที่ผิวสัมผัส ผู้ออกแบบจะเลือกเรซินและวัสดุตัวนำที่มีสัมประสิทธิ์การขยายตัวจากความร้อน (CTE) ใกล้เคียงกันมากที่สุด รวมทั้งใช้รูปทรงที่ช่วยลดแรงเครียด และใช้ขอบเขตการปิดผนึกแบบยืดหยุ่น กลยุทธ์เหล่านี้ช่วยรักษาการสัมผัสทางไฟฟ้าที่มั่นคง ความต้านทานฉนวน และความสมบูรณ์เชิงกลตลอดอายุการใช้งานเต็มรูปแบบของแพ็กแบตเตอรี่
ความสอดคล้องของวัสดุและการรับรองความปลอดภัยในการขึ้นรูปด้วยการฉีดสำหรับยานยนต์ในแบตเตอรี่รถยนต์ไฟฟ้า
สอดคล้องตามมาตรฐาน UL94 V-0 และ UL 2596: การปรับสมดุลระหว่างคุณสมบัติกันไฟ (พอลิคาร์บอเนต/อะคริโลไนไตรล์-บิวทาไดอีน-สไตรีน ที่ไม่มีฮาโลเจน และพอลิโพรพิลีนเสริมใยแก้ว), ความแข็งแรงเชิงกล และความสามารถในการรีไซเคิล
การปฏิบัติตามข้อกำหนดด้านวัสดุสำหรับเปลือกแบตเตอรี่ยานยนต์ไฟฟ้า (EV) ขึ้นอยู่กับการปรับสมดุลระหว่างประสิทธิภาพในการยับยั้งการลุกลามของเปลวไฟ ความแข็งแรงเชิงกล และปัจจัยที่เกี่ยวข้องกับระยะสิ้นสุดของอายุการใช้งาน มาตรฐาน UL 94 V-0 รับรองคุณสมบัติในการดับตัวเองภายใต้การสัมผัสเปลวไฟตามมาตรฐานที่กำหนดไว้ ส่วน UL 2596 ประเมินความสามารถของระบบทั้งระบบในการต้านทานการแพร่กระจายของภาวะร้อนเกินควบคุม (thermal runaway) และความเสียหายเชิงกล รวมถึงการเจาะด้วยหมุด การบีบอัด และการสัมผัสเปลวไฟ
ส่วนผสมพอลิคาร์บอเนต/อะคริโลไนไตรล์-บิวทาไดอีน-สไตรีน (PC/ABS) ที่ไม่มีฮาโลเจนให้ความแข็งแรงต่อการกระแทกสูง ความคงตัวของขนาดรูปร่าง และประสิทธิภาพ V-0 ที่เชื่อถือได้ โดยไม่ปล่อยก๊าซกัดกร่อนออกมา โพลีโพรพิลีนเสริมใยแก้ว (GF-PP) มีข้อได้เปรียบด้านน้ำหนักและต้นทุน แต่มักจำเป็นต้องใช้สารยับยั้งการลุกลามของเปลวไฟแบบขยายตัวเมื่อได้รับความร้อน (intumescent) หรือระบบยับยั้งแบบฟอสฟอรัส-ไนโตรเจน เพื่อบรรลุระดับ V-0 โดยไม่ลดทอนความสามารถในการนำกลับมาใช้ใหม่ ตรงข้าม สารเพิ่มประสิทธิภาพแบบโบรมีนที่ใช้โดยทั่วไปจะรบกวนกระบวนการรีไซเคิล และก่อให้เกิดผลิตภัณฑ์สลายตัวที่เป็นอันตราย
เนื่องจากบรรจุภัณฑ์ที่มีคุณสมบัติต้านการลุกลามของเปลวไฟนั้นไวต่อกระบวนการผลิต ดังนั้นอุณหภูมิการหลอมละลาย อัตราความเครียดเฉือน และการระบายความร้อนของแม่พิมพ์จึงจำเป็นต้องควบคุมอย่างเข้มงวด เพื่อป้องกันไม่ให้วัสดุเสื่อมคุณภาพ ซึ่งจะส่งผลต่อทั้งการได้รับการรับรอง UL 94 V-0 และ UL 2596 สำหรับการกักเก็บความร้อนแบบไม่ควบคุม (thermal runaway containment) ดังนั้น การรับรองวัสดุควรรวมข้อมูลจากการทดสอบตามมาตรฐาน UL เข้ากับการตรวจสอบเชิงกล เช่น การทดสอบแรงดึง การทดสอบการกระแทก และการทดสอบการไหลช้า (creep testing) รวมทั้งการทดลองใช้วัสดุรีไซเคิลภายใต้สภาวะที่ใกล้เคียงกับการผลิตจริง แนวทางแบบองค์รวมนี้จะรับประกันการปฏิบัติตามข้อกำหนดด้านกฎระเบียบ ขณะเดียวกันก็สนับสนุนเป้าหมายของเศรษฐกิจหมุนเวียน (circular economy) และเส้นทางการนำแบตเตอรี่กลับมาใช้ใหม่หรือรีไซเคิลในอนาคต
คำถามที่พบบ่อย
การขึ้นรูปด้วยการฉีดขึ้นรูปในอุตสาหกรรมยานยนต์คืออะไร
การขึ้นรูปด้วยการฉีดขึ้นรูปในอุตสาหกรรมยานยนต์คือกระบวนการผลิตที่สร้างโครงสร้างแบบบูรณาการและรับน้ำหนักสำหรับชิ้นส่วนต่าง ๆ เช่น ฝาครอบแบตเตอรี่ ตัวเรือนปั๊ม และขั้วต่อ โดยอาศัยการฉีดวัสดุที่อยู่ในสถานะหลอมเหลวเข้าไปในแม่พิมพ์ เพื่อขึ้นรูปชิ้นส่วนที่มีความแม่นยำ ทนทาน และใช้งานได้จริง
วัสดุใดบ้างที่นิยมใช้ในการฉีดขึ้นรูปสำหรับแบตเตอรี่ EV
วัสดุที่ใช้ทั่วไป ได้แก่ โพลีโพรพิลีนเสริมใยแก้ว (GF-PP), ส่วนผสมของโพลีคาร์บอเนต/แอคริโลไนไตรล์-บิวทาไดอีน-สไตรีน (PC/ABS), โพลีเอไมด์ 66 (PA66), โพลีฟีนิลีนซัลไฟด์ (PPS) และโพลีเอไมด์หรือ PBT ที่เสริมความแข็งแรง วัสดุเหล่านี้มีคุณสมบัติ เช่น ความแข็งแกร่งสูง ทนไฟ และเสถียรภาพด้านมิติ
การลดน้ำหนักช่วยยกระดับประสิทธิภาพของรถยนต์ไฟฟ้าได้อย่างไร
การลดน้ำหนักโดยการแทนที่ชิ้นส่วนโลหะด้วยพอลิเมอร์ที่ขึ้นรูปด้วยแม่พิมพ์สามารถเพิ่มระยะทางการขับขี่ของรถยนต์ไฟฟ้าได้ 5–8% ต่อการลดน้ำหนัก 10 กิโลกรัม ช่วยเสริมความปลอดภัยในการชน และเพิ่มประสิทธิภาพการผลิต
ปัจจัยสำคัญที่ต้องพิจารณาในการจัดการความร้อนอย่างแม่นยำสำหรับรถยนต์ไฟฟ้ามีอะไรบ้าง
ปัจจัยสำคัญ ได้แก่ การลดการบิดงอของชิ้นงาน การกระจายการไหลให้สม่ำเสมอ และการควบคุมทิศทางของเส้นใย เพื่อปรับปรุงการนำความร้อนในท่อจ่ายของเหลวร้อนและฝาครอบปั๊มที่ใช้ในระบบแบตเตอรี่แรงดันสูง
การขึ้นรูปด้วยแรงดัน (injection molding) ช่วยรับประกันความน่าเชื่อถือของข้อต่อแรงดันสูงได้อย่างไร
การขึ้นรูปด้วยการฉีดขึ้นรูปผสานตัวนำทองแดงไว้ในเปลือกพอลิเมอร์ที่ทำหน้าที่ป้องกัน ซึ่งช่วยให้บรรลุข้อกำหนดด้านความคลาดเคลื่อน ความต้านทานต่อการสั่นสะเทือน และการชดเชยการขยายตัวจากความร้อน เพื่อรักษาความน่าเชื่อถือในระยะยาวและความสมบูรณ์ของฉนวนกันไฟฟ้า
สารบัญ
- การผสานรวมโครงสร้างที่มีน้ำหนักเบา: ฝาครอบแบตเตอรี่และฝาครอบโมดูลผ่านการขึ้นรูปด้วยการฉีดสำหรับยานยนต์
-
การจัดการอุณหภูมิอย่างแม่นยำ: ท่อจ่ายน้ำยาทำความเย็นและตัวเรือนปั๊มผ่านกระบวนการฉีดขึ้นรูปสำหรับอุตสาหกรรมยานยนต์
- การรวมวัสดุหลายชนิด: การขึ้นรูปซีลทับซ้อน (overmolded seals), ช่องไหลที่ฝังไว้ภายในชิ้นส่วน (embedded channels), และเส้นทางการไหลที่เสริมแรงด้วยไฟเบอร์ สำหรับระบบแบตเตอรี่ 800V
- ปัจจัยที่มีผลต่อกระบวนการอย่างสำคัญ: การลดการบิดงอของชิ้นงาน การกระจายการไหลอย่างสม่ำเสมอ และผลกระทบของการจัดเรียงเส้นใยต่อการนำความร้อน
- ความน่าเชื่อถือของการเชื่อมต่อแรงดันสูง: การขึ้นรูปแบบแทรก (Insert Molding) สำหรับตัวรองรับบัสบาร์และตัวเชื่อมต่อ
- ความสอดคล้องของวัสดุและการรับรองความปลอดภัยในการขึ้นรูปด้วยการฉีดสำหรับยานยนต์ในแบตเตอรี่รถยนต์ไฟฟ้า
- คำถามที่พบบ่อย