 EN

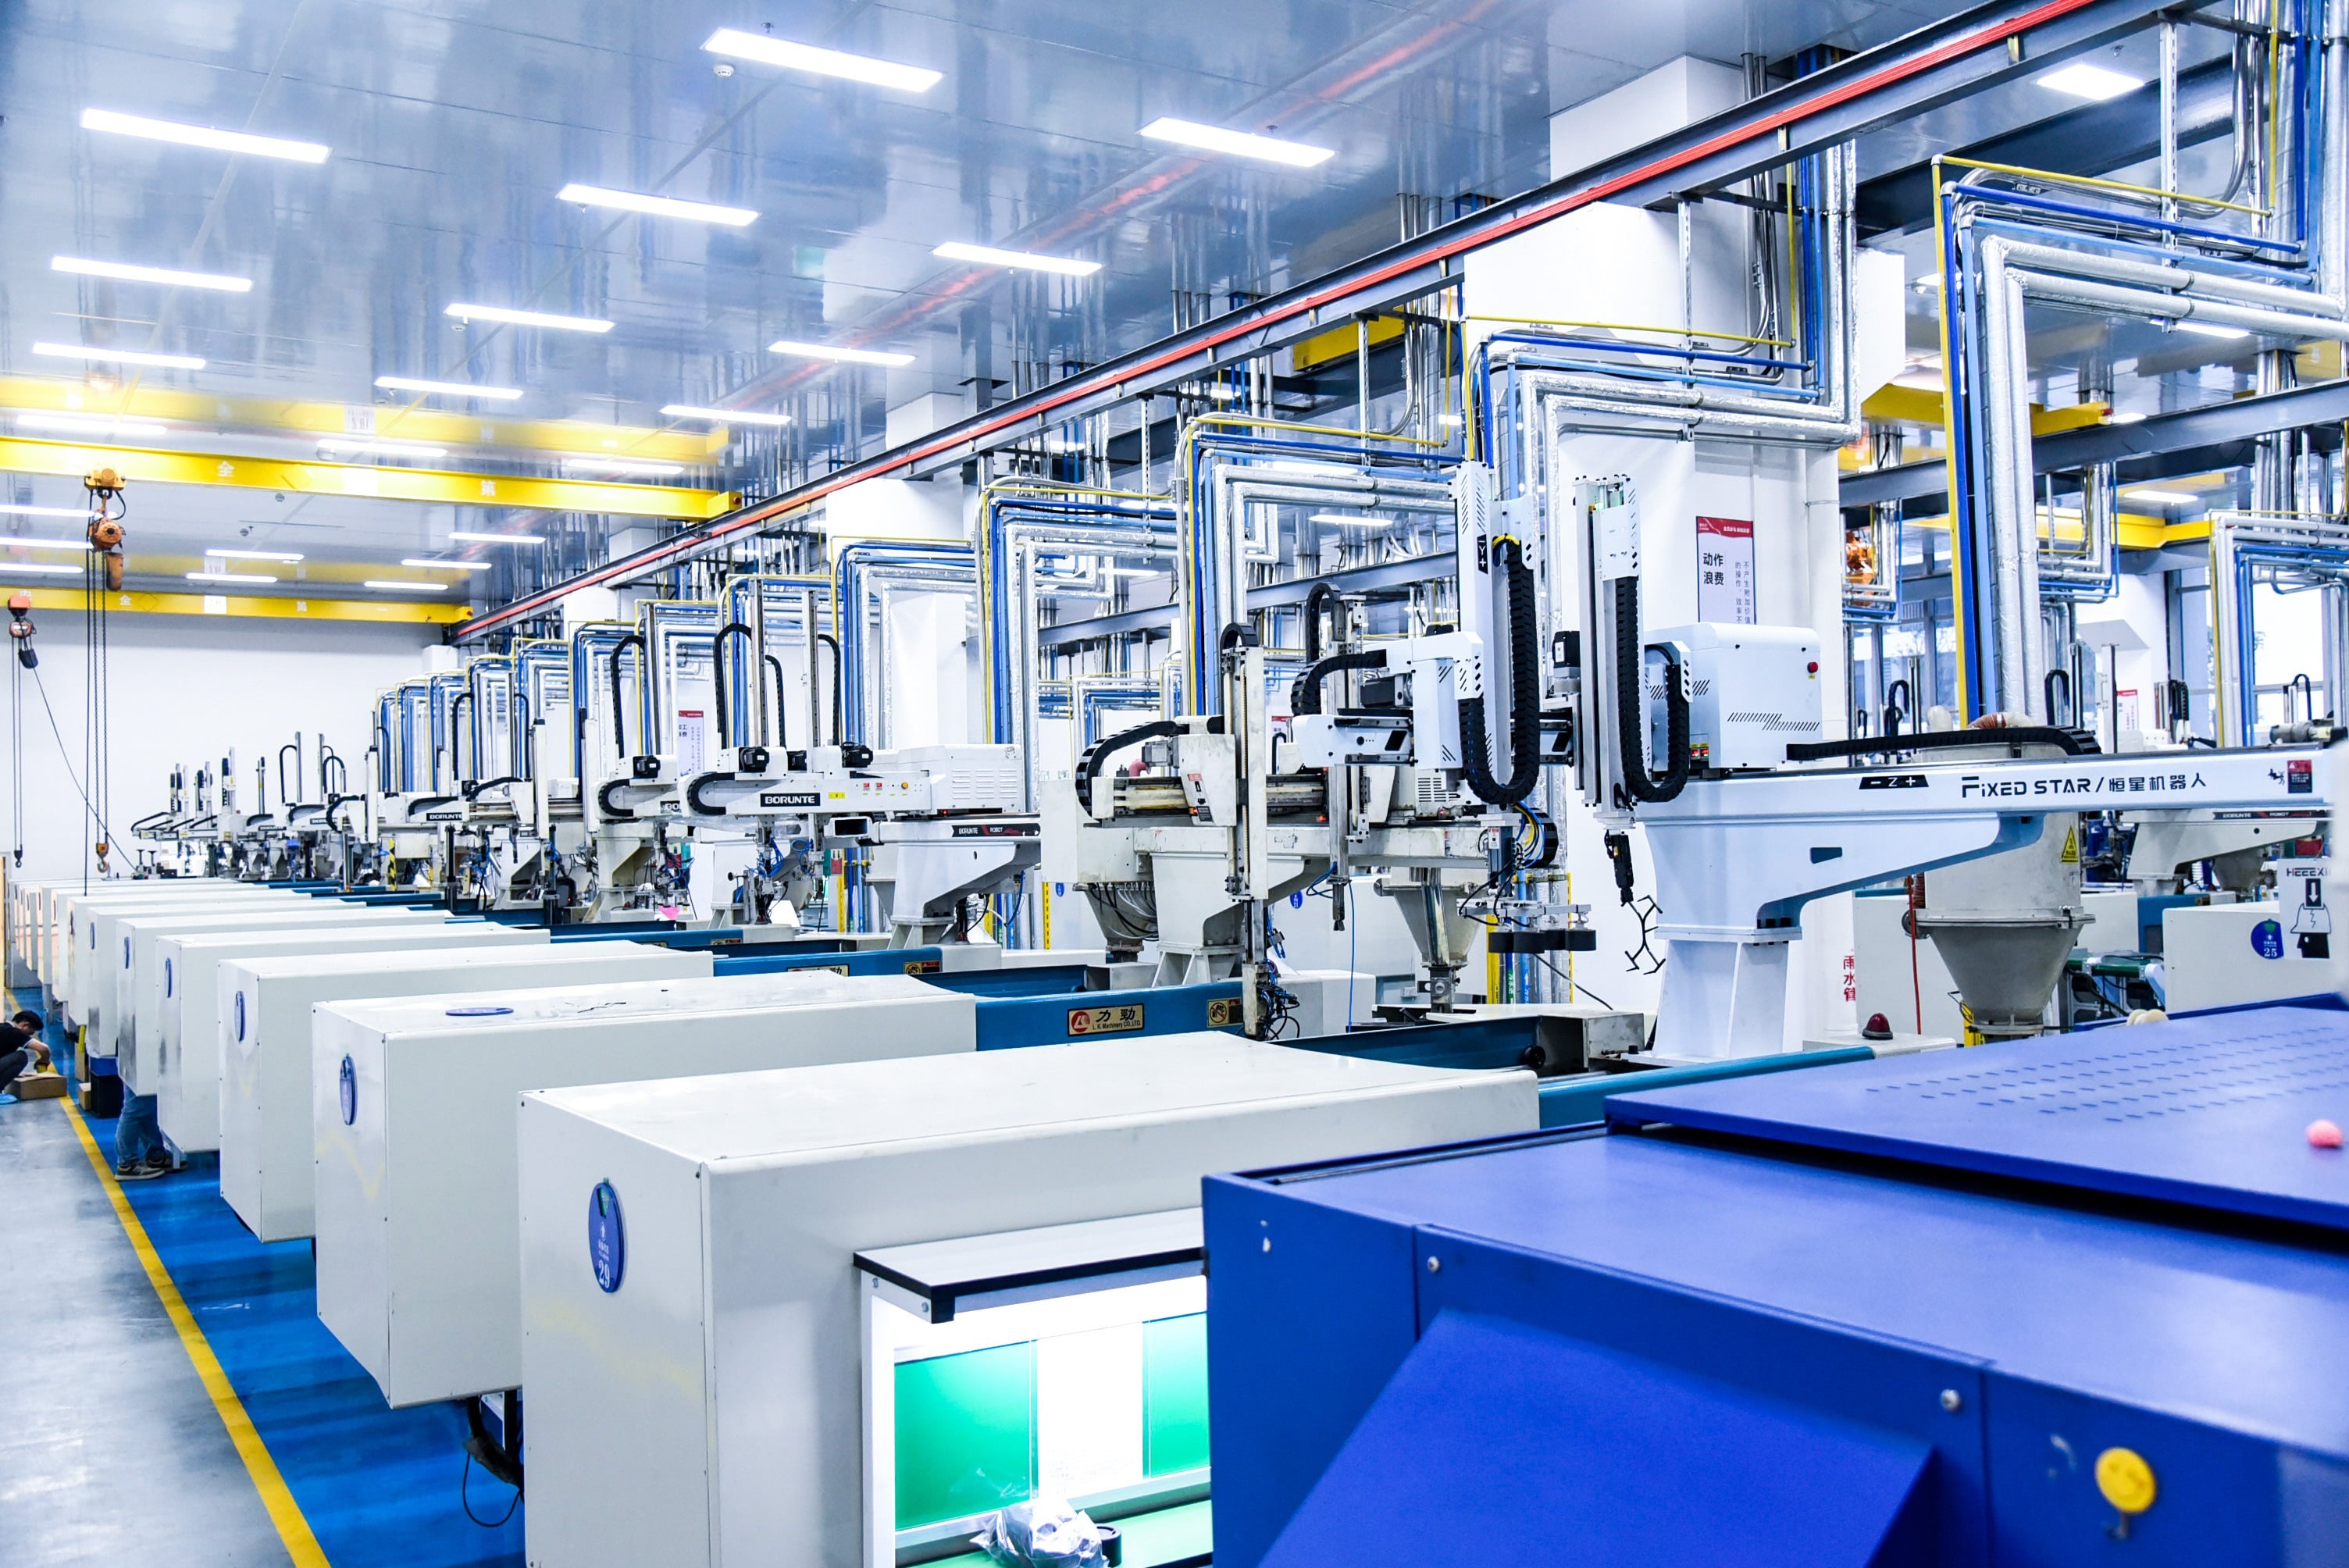
Integrazione strutturale leggera: involucri per batterie e alloggiamenti per moduli tramite stampaggio a iniezione per autoveicoli
Lo stampaggio a iniezione per autoveicoli trasforma gli involucri per batterie e gli alloggiamenti per moduli di grandi dimensioni in strutture integrate portanti, sostituendo gli insiemi metallici composti da più parti con un numero minore di componenti consolidati. Questi componenti stampati presentano scanalature di tenuta integrate, supporti di fissaggio e controllo dimensionale preciso, migliorando in modo significativo l’efficienza di assemblaggio e la coerenza strutturale.
Vantaggi progettuali: spessore uniforme delle pareti, ottimizzazione degli angoli di sformo e controllo del ritiro per garantire stabilità dimensionale
Spessore uniforme della parete—spesso sottile fino a 1,2 mm—riduce al minimo le depressioni superficiali, le tensioni interne e la deformazione. Angoli di sformo da 1° a 3° su nervature profonde e boss garantiscono un’espulsione pulita senza compromettere le superfici di tenuta critiche. Il ritiro viene gestito mediante compensazione specifica per materiale e raffreddamento conformale, consentendo tolleranze strette sulle facce di accoppiamento, sui canali per i barre collettrici e sui punti di ritenzione del modulo. Questi principi progettuali costituiscono la base della stabilità dimensionale negli involucri di grandi dimensioni.
L'ottimizzazione del peso garantisce incrementi misurabili dell'autonomia: ogni 10 kg rimossi da un veicolo elettrico (EV) migliorano l'autonomia di guida del 5–8% (dati del settore 2024). I gradi di polipropilene caricato con vetro (GF-PP) e di policarbonato/acrilonitrile-butadiene-stirene (PC/ABS) offrono rigidità, resistenza chimica e opzioni ignifughe, supportando al contempo sezioni di parete uniformi. Le caratteristiche di fissaggio integrate nello stampo e le interfacce a scatto riducono i tempi di assemblaggio ed eliminano le operazioni secondarie. In particolare, una geometria costante dello spessore delle pareti previene il ritiro differenziale nelle transizioni da zone spesse a zone sottili — una delle principali cause di perdite nei canali del liquido refrigerante e nelle scanalature per guarnizioni. Il risultato è un involucro dimensionalmente stabile che si adatta con precisione ai moduli della batteria, senza necessità di lavorazioni meccaniche post-stampo.
Impatto nella pratica: involucri modulari in polipropilene con fibre di vetro lunghe che raggiungono una riduzione del peso del 23% rispetto all'alluminio, senza compromettere l'integrità strutturale in caso di impatto
Un importante produttore di batterie ha impiegato il polipropilene con fibre di vetro lunghe (LGF-PP) per realizzare involucri modulari mediante stampaggio ad iniezione automotive, ottenendo una riduzione del peso del 23% rispetto all’alluminio, pur mantenendo integrità completa in caso di urto secondo i requisiti ISO 12405 e UN ECE R100. La maggiore resistenza agli urti e l’efficienza di assorbimento dell’energia offerte dal LGF-PP—combinata a nervature modellate in modo strategico—ridirigono le forze d’urto lontano dai moduli delle celle sensibili. Poiché il processo integra staffe, rilievi e canali di tenuta in singoli componenti, il numero di operazioni di assemblaggio diminuisce e la variabilità dimensionale rimane strettamente controllata.
Questo design monopezzo in LGF-PP riduce il numero di componenti da decine di parti in alluminio stampate e saldate a soli pochi moduli stampati a iniezione, migliorando la coerenza produttiva e riducendo l’energia necessaria per la produzione durante tutto il ciclo di vita. Dimostra che gli involucri ad alta percentuale polimerica possono soddisfare gli standard di impatto laterale e contro il fondo senza il penalizzante peso del metallo, tracciando un percorso scalabile per i sistemi modulari di batterie di nuova generazione.
Gestione termica di precisione: collettori del liquido refrigerante e alloggiamenti della pompa realizzati mediante stampaggio a iniezione automotive
Integrazione multimateriale: guarnizioni sovrastampate, canali integrati e percorsi di flusso rinforzati con fibra per sistemi batteria da 800 V
La stampa ad iniezione per il settore automobilistico consente di integrare collettori di refrigerante e alloggiamenti di pompe con corpi rigidi in termoplastica e guarnizioni in elastomero sovrainiettato in un unico ciclo. Le geometrie dei canali incorporati dirigono con precisione il refrigerante a base di glicole attraverso gli stack di celle, l’elettronica di potenza e i moduli di ricarica. Per i sistemi batteria da 800 V, l’ermeticità è imprescindibile: il contatto del refrigerante con i barre collettore sotto tensione comporta il rischio di cortocircuiti o di runaway termico.
I percorsi di flusso rinforzati con fibra—realizzati in solfuro di polifenilene (PPS) o in poliammide 66 (PA66)—mantengono la stabilità dimensionale anche sotto esposizione continua a temperature superiori a 120 °C. La tecnica di sovrainiezione elimina l’assemblaggio post-stampaggio di anelli O-ring e guarnizioni, riducendo il numero di componenti del 30–40% nei principali design di pacchi batteria. Le nervature interne integrate migliorano ulteriormente la resistenza alla rottura e riducono la caduta di pressione, consentendo un instradamento del refrigerante più compatto ed efficiente—fattore critico per i pacchi batteria ad alta densità energetica.
Considerazioni critiche per il processo: mitigazione della deformazione, uniformità del flusso ed effetti dell'orientamento delle fibre sulla conducibilità termica
La deformazione nei collettori rinforzati con fibre di vetro lunghe deriva spesso da una ritrazione anisotropa tra la direzione del flusso e quella trasversale al flusso. I progettisti degli stampi mitigano questo fenomeno mediante canali di raffreddamento conformi posizionati a 5–8 mm dalla superficie della cavità, ottenendo un equilibrio tra rimozione del calore e riduzione del tempo di ciclo del 15–25%. L'uniformità del flusso è altrettanto fondamentale: i gradienti di velocità della resina causano un allineamento non uniforme delle fibre, il che influisce direttamente sulle prestazioni termiche. Le fibre allineate possono aumentare la conducibilità termica nel piano fino a tre volte rispetto all'orientamento casuale, migliorando così la dissipazione del calore nelle zone vicine alle interfacce di tenuta e ai giunti critici.
Gli strumenti di simulazione prevedono i tensori di orientamento delle fibre e la deformazione prima della realizzazione degli stampi, evitando costosi spostamenti delle linee di saldatura e garantendo una planarità ≤0,2 mm sulle superfici di tenuta per una compressione affidabile delle guarnizioni ad anello O. Un rigoroso controllo del processo riduce inoltre al minimo le cavità interne, preservando la tenuta della pressione nei circuiti di raffreddamento ad alta tensione, dove anche perdite microscopiche comportano rischi per la sicurezza.
Affidabilità degli interconnessioni ad alta tensione: stampaggio a inserimento di supporti per barre collettore e connettori
Nei sistemi batteria per veicoli a nuova energia, lo stampaggio ad iniezione automobilistico produce supporti per barre collettore realizzati con tecnica di insert molding e connettori ad alta tensione che incorporano conduttori in rame all’interno di un’incapsulazione polimerica protettiva. Questo processo monostadio elimina l’assemblaggio secondario e migliora significativamente la resistenza alle vibrazioni, all’ingresso di umidità e ai cicli termici. I componenti sono generalmente stampati con resine ad alta rigidità dielettrica e resistenti al tracking—come poliammide rinforzata o PBT—progettate per mantenere l’integrità dell’isolamento durante un funzionamento continuo nella classe 800 V. Poiché le superfici di accoppiamento dei connettori devono garantire una pressione di contatto costante e una geometria di tenuta stabile anche in condizioni severe sotto cofano, la precisione nel posizionamento degli inserti e la compatibilità dei materiali sono fondamentali per l’affidabilità.
Requisiti di tolleranza stretta: accuratezza nel posizionamento degli inserti <±0,05 mm e strategie di compensazione della dilatazione termica
La lavorazione a iniezione per i supporti di barre collettrici per veicoli elettrici richiede un’accuratezza di posizionamento inferiore a 50 µm (<±0,05 mm), poiché anche piccole deviazioni compromettono l’allineamento dei contatti, la geometria di tenuta e le distanze di strisciamento. Il raggiungimento di tale precisione richiede attrezzature per stampi di alta precisione, con meccanismi sicuri per il caricamento degli inserti e supporti privi di deformazione durante l’iniezione. La posizione del canale di immissione, la velocità di riempimento e la pressione vengono regolate con cura per evitare la deformazione delle barre collettrici in rame o alluminio sottili — particolarmente vulnerabili nelle configurazioni lunghe e snelle.
L'espansione termica differenziale rimane il rischio principale a lungo termine: i metalli e i polimeri si espandono a velocità diverse durante i cicli di temperatura, dal raffreddamento estremo (-40 °C) ai picchi di carica rapida (>85 °C). Per mitigare lo stress interfaciale, i progettisti scelgono resine e materiali conduttori con coefficienti di espansione termica (CTE) strettamente abbinati, integrano geometrie di compensazione della deformazione e utilizzano interfacce di tenuta flessibili. Queste strategie preservano un contatto elettrico stabile, la resistenza dielettrica e l'integrità meccanica per tutta la durata operativa del pacco batteria.
Conformità dei materiali e garanzia della sicurezza nella stampa ad iniezione automobilistica per batterie EV
Conformità UL94 V-0 e UL 2596: equilibrio tra ritardanza di fiamma (PC/ABS esente da alogeni, PP rinforzato con fibra di vetro), robustezza meccanica e riciclabilità
La conformità dei materiali per gli alloggiamenti delle batterie per veicoli elettrici dipende dall’allineamento delle prestazioni ignifughe con la resistenza meccanica e le considerazioni sul fine vita. UL 94 V-0 certifica il comportamento autosestinguente sotto esposizione a fiamma standardizzata; UL 2596 valuta la resistenza a livello di sistema alla propagazione della corsa termica e agli abusi meccanici — inclusi i test di penetrazione con chiodo, schiacciamento ed esposizione al fuoco.
Le miscele a base di PC/ABS prive di alogeni offrono elevata resistenza agli urti, stabilità dimensionale e affidabili prestazioni V-0 senza emissione di gas corrosivi. Il polipropilene caricato con fibra di vetro (GF-PP) offre vantaggi in termini di peso e costo, ma richiede spesso sistemi ignifughi intumescenti o a base di fosforo-azoto per raggiungere la classe V-0 senza compromettere la riciclabilità. Al contrario, gli additivi bromurati convenzionali danneggiano i flussi di riciclo e generano prodotti di decomposizione pericolosi.
Poiché i materiali ignifughi sono sensibili alle condizioni di lavorazione, è necessario controllare con precisione la temperatura di fusione, la velocità di taglio e il raffreddamento dello stampo per evitare degradazioni che compromettano sia la classificazione UL 94 V-0 sia la capacità di contenimento della propagazione termica UL 2596. Pertanto, la qualifica dei materiali deve integrare i dati dei test UL con la validazione meccanica — compresi i test di trazione, impatto e fluage — e prove con contenuto riciclato eseguite in condizioni rappresentative della produzione. Questo approccio olistico garantisce la conformità normativa, supporta gli obiettivi dell’economia circolare e agevola i futuri percorsi di riutilizzo o riciclo delle batterie.
FAQ
Che cos’è lo stampaggio ad iniezione per applicazioni automobilistiche?
Lo stampaggio ad iniezione per applicazioni automobilistiche è un processo produttivo che genera strutture integrate e portanti per componenti quali involucri per batterie, alloggiamenti per pompe e connettori. Esso prevede l’iniezione di materiale fuso negli stampi per ottenere parti precise, durevoli e funzionali.
Quali materiali vengono comunemente utilizzati nello stampaggio ad iniezione per batterie EV?
I materiali comuni includono il polipropilene caricato con vetro (GF-PP), le miscele di policarbonato/ABS (PC/ABS), la poliammide 66 (PA66), il solfuro di polifenilene (PPS) e la poliammide o il PBT rinforzati. Questi materiali offrono proprietà come elevata rigidità, ritardanza della fiamma e stabilità dimensionale.
In che modo la riduzione del peso migliora le prestazioni dei veicoli elettrici?
Ridurre il peso sostituendo componenti metallici con polimeri stampati a iniezione può migliorare l'autonomia di guida dei veicoli elettrici del 5–8% per ogni 10 kg rimossi, potenziare la sicurezza in caso di impatto e aumentare l'efficienza produttiva.
Quali sono i fattori chiave nella gestione termica di precisione per i veicoli elettrici?
I fattori chiave comprendono la mitigazione della deformazione, l'uniformità del flusso e la gestione dell'orientamento delle fibre per migliorare la conducibilità termica nei collettori del liquido refrigerante e nei corpi delle pompe utilizzati nei sistemi di batteria ad alta tensione.
In che modo lo stampaggio a iniezione garantisce l'affidabilità degli interconnessioni ad alta tensione?
La stampatura a iniezione integra conduttori in rame in involucri protettivi polimerici, garantendo il rispetto delle tolleranze, la resistenza alle vibrazioni e la compensazione dell’espansione termica per mantenere l'affidabilità a lungo termine e l'integrità dell'isolamento.
Indice dei Contenuti
-
Integrazione strutturale leggera: involucri per batterie e alloggiamenti per moduli tramite stampaggio a iniezione per autoveicoli
- Vantaggi progettuali: spessore uniforme delle pareti, ottimizzazione degli angoli di sformo e controllo del ritiro per garantire stabilità dimensionale
- Impatto nella pratica: involucri modulari in polipropilene con fibre di vetro lunghe che raggiungono una riduzione del peso del 23% rispetto all'alluminio, senza compromettere l'integrità strutturale in caso di impatto
-
Gestione termica di precisione: collettori del liquido refrigerante e alloggiamenti della pompa realizzati mediante stampaggio a iniezione automotive
- Integrazione multimateriale: guarnizioni sovrastampate, canali integrati e percorsi di flusso rinforzati con fibra per sistemi batteria da 800 V
- Considerazioni critiche per il processo: mitigazione della deformazione, uniformità del flusso ed effetti dell'orientamento delle fibre sulla conducibilità termica
- Affidabilità degli interconnessioni ad alta tensione: stampaggio a inserimento di supporti per barre collettore e connettori
- Conformità dei materiali e garanzia della sicurezza nella stampa ad iniezione automobilistica per batterie EV
- FAQ