 EN

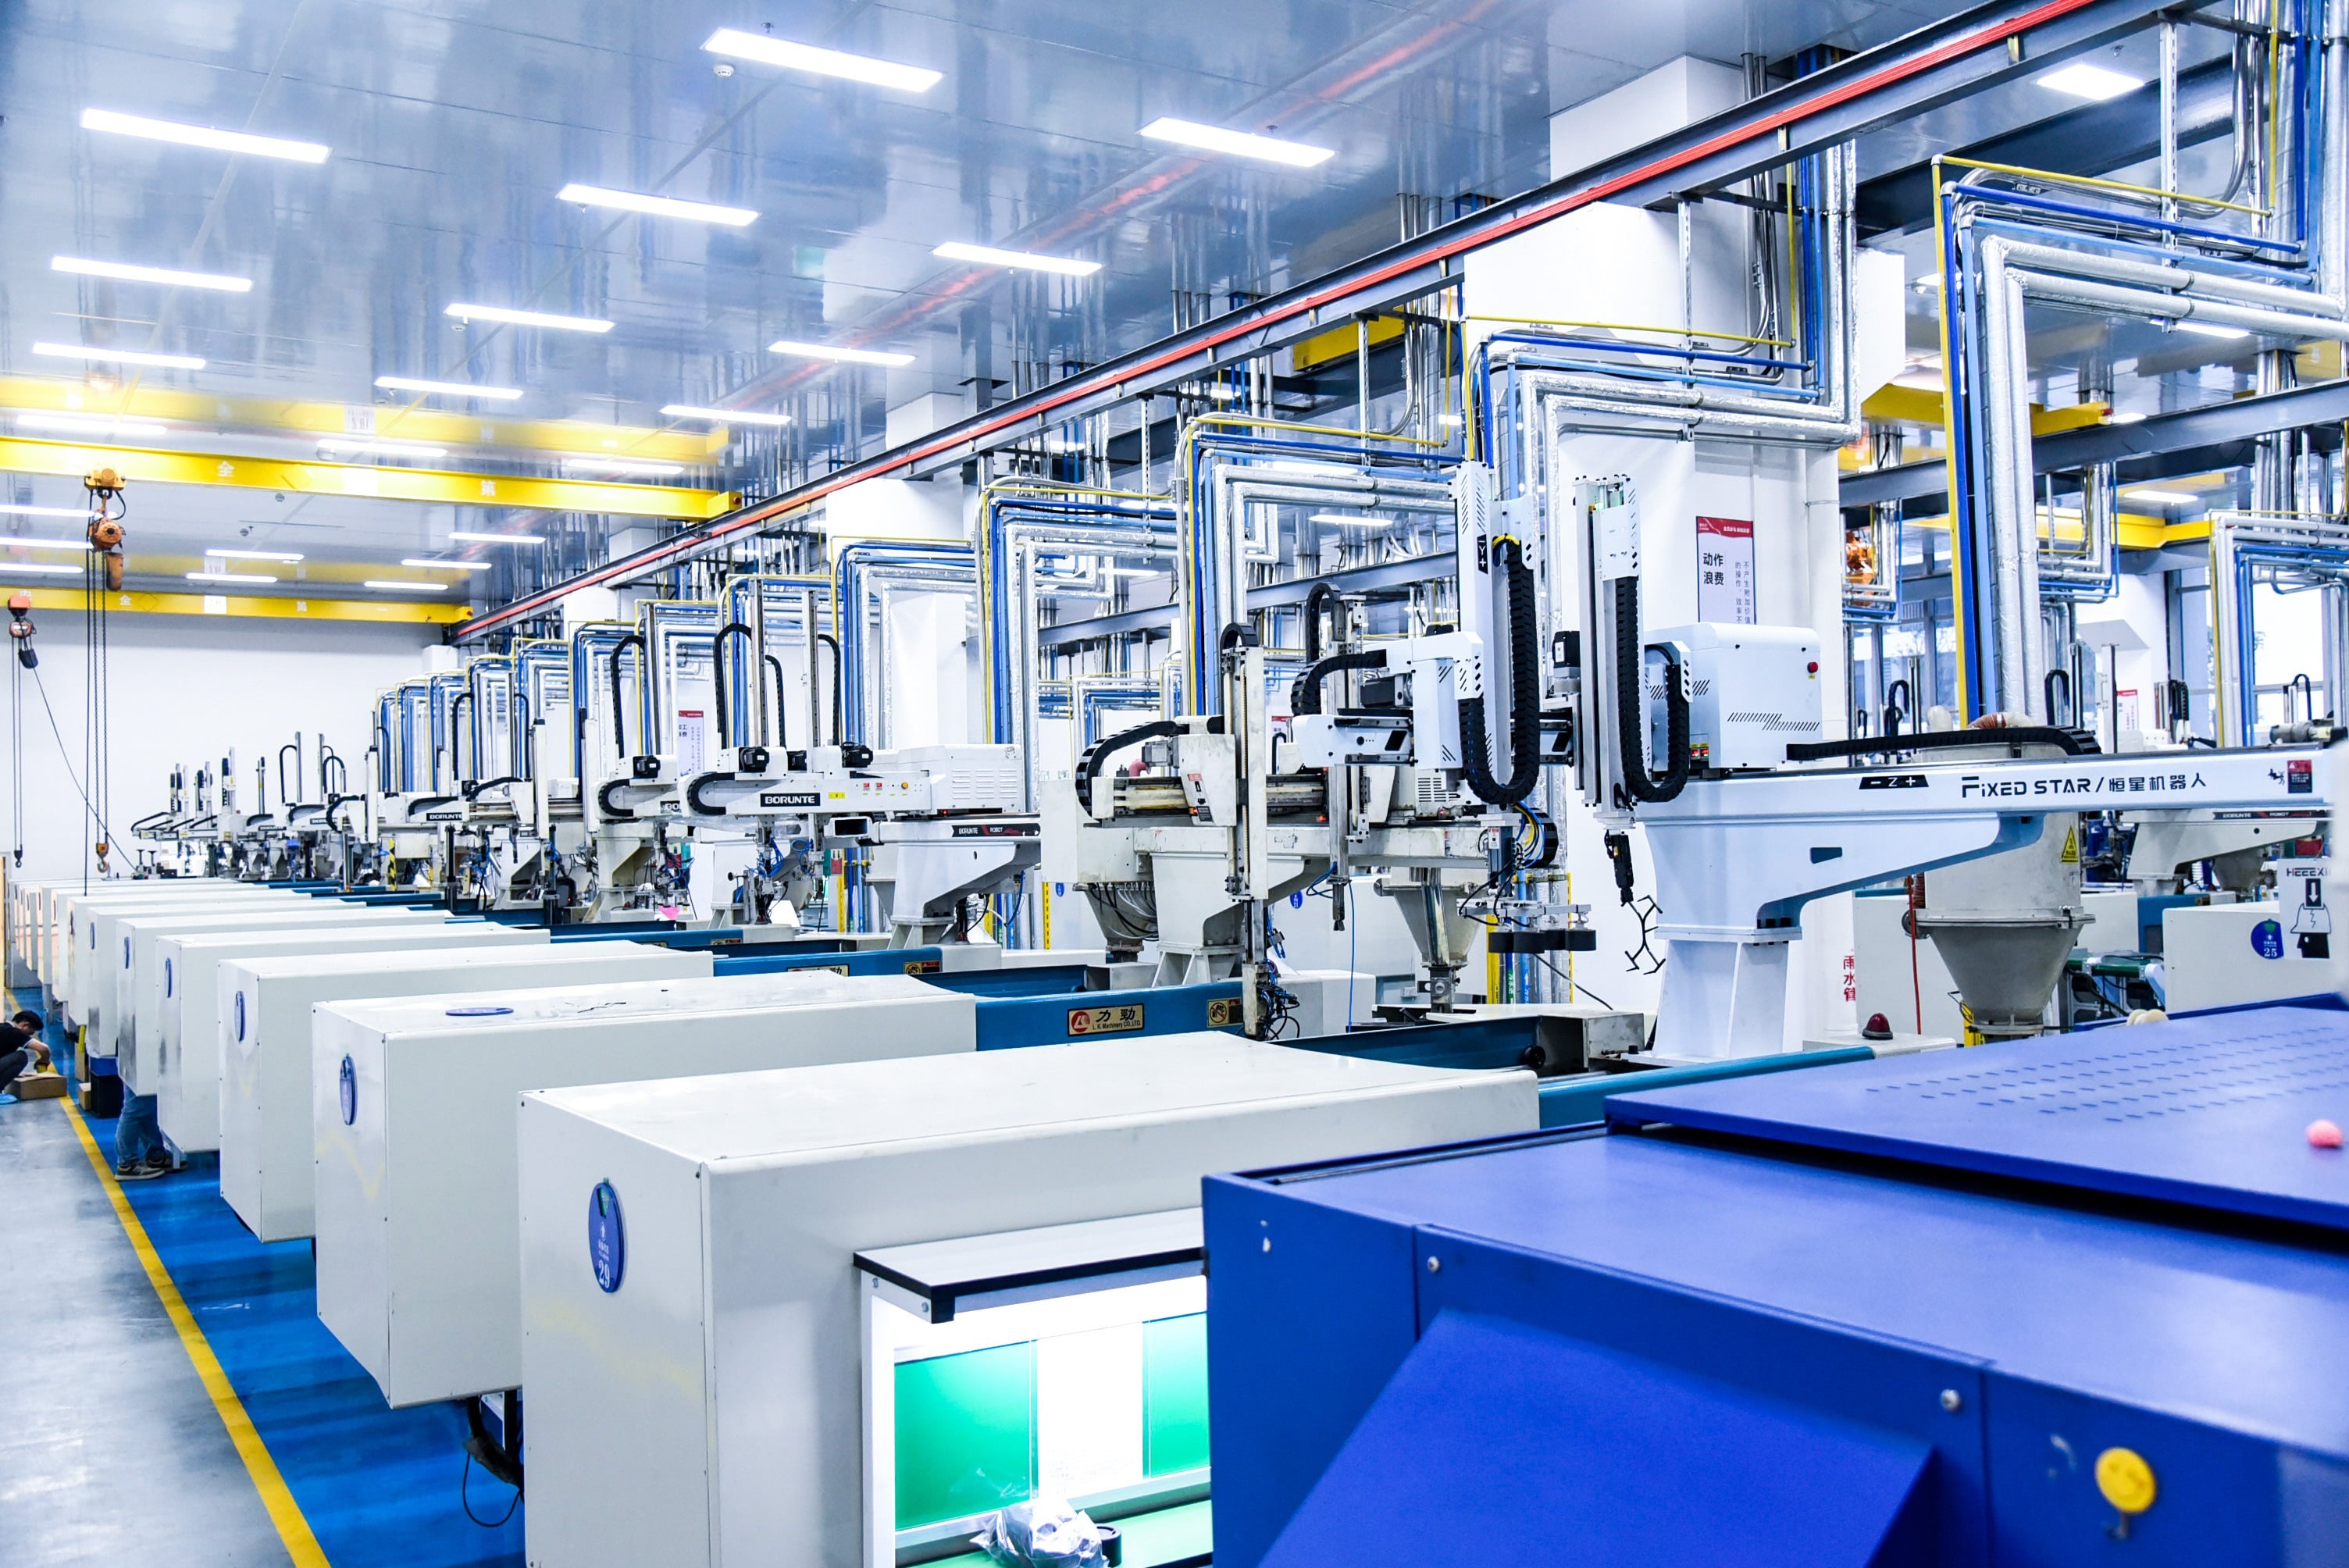
Tích hợp cấu trúc nhẹ: Vỏ pin và vỏ mô-đun thông qua quy trình ép phun ô tô
Ép phun ô tô chuyển đổi vỏ pin định dạng lớn và vỏ mô-đun thành các cấu trúc tích hợp, chịu lực—thay thế các cụm kim loại gồm nhiều chi tiết bằng số lượng chi tiết ít hơn, được tích hợp gọn gàng. Các bộ phận được tạo hình có rãnh làm kín tích hợp, giá gắn kết và kiểm soát chính xác kích thước, từ đó cải thiện đáng kể hiệu quả lắp ráp và độ đồng nhất về mặt cấu trúc.
Ưu điểm thiết kế: Độ dày thành đồng đều, tối ưu góc thoát khuôn và kiểm soát co ngót nhằm đảm bảo ổn định về kích thước
Độ dày thành đồng đều—thường mỏng chỉ 1,2 mm—giúp giảm thiểu các vết lõm, ứng suất nội bộ và biến dạng cong vênh. Góc thoát khuôn từ 1° đến 3° trên các gân sâu và các chốt định vị đảm bảo việc đẩy chi tiết ra dễ dàng và sạch sẽ mà không làm ảnh hưởng đến các bề mặt kín quan trọng. Hiện tượng co ngót được kiểm soát thông qua bù trừ theo đặc tính vật liệu cụ thể và làm nguội theo hình dáng (conformal cooling), cho phép đạt được dung sai chặt chẽ trên các bề mặt ghép nối, các kênh thanh cái (busbar) và các điểm cố định mô-đun. Những nguyên tắc thiết kế này là nền tảng để đảm bảo độ ổn định về kích thước đối với các vỏ bọc lớn.
Việc giảm trọng lượng mang lại hiệu quả rõ rệt về phạm vi hoạt động: cứ mỗi 10 kg được loại bỏ khỏi một xe điện (EV) sẽ cải thiện phạm vi di chuyển thêm 5–8% (số liệu ngành năm 2024). Các loại polypropylene gia cố bằng thủy tinh (GF-PP) và hỗn hợp polycarbonate/ABS (PC/ABS) cung cấp độ cứng vững, khả năng chống hóa chất và các lựa chọn chống cháy, đồng thời hỗ trợ các tiết diện thành đồng đều. Các chi tiết lắp đặt tích hợp khi đúc và các giao diện khớp nối kiểu “snap-fit” giúp rút ngắn thời gian lắp ráp và loại bỏ hoàn toàn các công đoạn gia công phụ trợ. Đặc biệt, hình học thành có độ đồng đều cao ngăn ngừa hiện tượng co ngót không đồng đều tại các vùng chuyển tiếp từ thành dày sang thành mỏng—một trong những nguyên nhân hàng đầu gây rò rỉ ở các kênh làm mát và rãnh gioăng kín. Kết quả là một vỏ bọc ổn định về kích thước, vừa khít chính xác với các mô-đun pin mà không cần gia công cơ khí sau khi đúc.
Tác động thực tế: Vỏ bọc mô-đun bằng polypropylene gia cố sợi thủy tinh dài đạt mức giảm trọng lượng 23% so với nhôm mà vẫn đảm bảo toàn vẹn cấu trúc khi va chạm
Một nhà sản xuất pin hàng đầu đã triển khai polypropylen sợi thủy tinh dài (LGF-PP) trong các vỏ bọc mô-đun thông qua công nghệ ép phun ô tô, đạt được mức giảm trọng lượng 23% so với nhôm trong khi vẫn đảm bảo toàn vẹn cấu trúc khi va chạm đầy đủ theo tiêu chuẩn ISO 12405 và UN ECE R100. Độ bền va đập và khả năng hấp thụ năng lượng vượt trội của LGF-PP—kết hợp với các gân gia cố được tạo hình chiến lược trong quá trình ép phun—giúp chuyển hướng lực va đập ra khỏi các mô-đun pin nhạy cảm. Vì quy trình này tích hợp các giá đỡ, điểm nổi (bosses) và rãnh làm kín thành một bộ phận duy nhất, số bước lắp ráp giảm đi và độ sai lệch kích thước được kiểm soát chặt chẽ.
Thiết kế LGF-PP một khối này giảm số lượng linh kiện từ hàng chục bộ phận nhôm được dập và hàn xuống chỉ còn vài mô-đun đúc—nâng cao tính nhất quán trong sản xuất và cắt giảm năng lượng tiêu thụ trong toàn bộ chu kỳ sản xuất. Thiết kế này chứng minh rằng các vỏ bọc dựa chủ yếu vào polymer có thể đáp ứng các tiêu chuẩn va chạm cột bên và va chạm gầm xe mà không phải chịu mức khối lượng cao như kim loại, từ đó mở ra một lộ trình khả thi về mặt quy mô cho các hệ thống pin mô-đun thế hệ tiếp theo.
Quản lý nhiệt độ chính xác: Các ống dẫn chất làm mát và thân bơm thông qua công nghệ ép phun ô tô
Tích hợp đa vật liệu: Các gioăng bao phủ bằng công nghệ ép phun, các kênh tích hợp sẵn và các đường dẫn dòng được gia cố bằng sợi dành cho hệ thống pin 800V
Việc ép phun ô tô cho phép tích hợp các ống dẫn làm mát và vỏ bơm với thân nhựa nhiệt dẻo cứng cùng các gioăng cao su phủ bên ngoài trong một chu kỳ duy nhất. Hình học kênh được nhúng bên trong định tuyến chính xác chất làm mát dựa trên glycol qua các cụm pin, điện tử công suất và mô-đun sạc. Đối với hệ thống pin 800 V, độ kín khít chống rò rỉ là bắt buộc: việc chất làm mát tiếp xúc với thanh dẫn điện đang hoạt động có thể gây chập mạch hoặc mất kiểm soát nhiệt.
Các đường dẫn dòng được gia cố bằng sợi—sử dụng polyphenylene sulfide (PPS) hoặc polyamide 66 (PA66)—duy trì độ ổn định kích thước khi chịu tải liên tục ở nhiệt độ trên 120 °C. Quá trình phủ cao su bên ngoài loại bỏ việc lắp ráp riêng lẻ các vòng đệm O-ring và gioăng sau khi ép phun, giảm số lượng chi tiết từ 30–40% trong các thiết kế cụm pin hàng đầu. Các gân bên trong tích hợp thêm còn nâng cao khả năng chịu áp lực nổ và giảm thiểu tổn thất áp suất, cho phép bố trí đường dẫn chất làm mát nhỏ gọn hơn và hiệu quả cao hơn—yếu tố then chốt đối với các cụm pin có mật độ năng lượng cao.
Các yếu tố then chốt trong quy trình: Giảm biến dạng, đồng đều dòng chảy và ảnh hưởng của hướng sợi đến độ dẫn nhiệt
Biến dạng ở các bộ phân phối được gia cố bằng sợi thủy tinh dài thường xuất hiện do sự co ngót bất đẳng hướng giữa hướng chảy và hướng vuông góc với dòng chảy. Các kỹ sư thiết kế khuôn giảm thiểu hiện tượng này bằng cách bố trí các kênh làm mát theo hình dáng khuôn ở khoảng cách 5–8 mm tính từ bề mặt khoang — vừa đảm bảo khả năng tản nhiệt vừa rút ngắn thời gian chu kỳ từ 15–25%. Độ đồng đều của dòng chảy cũng quan trọng không kém: các gradient vận tốc nhựa gây ra sự sắp xếp sợi không nhất quán, từ đó ảnh hưởng trực tiếp đến hiệu suất nhiệt. Sợi được sắp xếp song song có thể nâng cao độ dẫn nhiệt trong mặt phẳng lên tới ba lần so với trường hợp sợi phân bố ngẫu nhiên — cải thiện khả năng tản nhiệt gần các bề mặt làm kín và các điểm nối then chốt.
Các công cụ mô phỏng dự báo ten-xơ định hướng sợi và độ cong vênh trước khi gia công khuôn, ngăn ngừa sự dịch chuyển đường hàn tốn kém và đảm bảo độ phẳng ≤0,2 mm trên các bề mặt làm kín để nén gioăng chữ O đạt độ tin cậy cao. Kiểm soát quy trình chặt chẽ cũng giúp giảm thiểu tối đa các lỗ rỗ bên trong—duy trì khả năng giữ áp suất trong các mạch làm mát điện áp cao, nơi ngay cả rò rỉ vi mô cũng gây rủi ro an toàn.
Độ tin cậy của kết nối điện áp cao: Ép chèn bộ đỡ thanh dẫn điện và đầu nối
Trong cac he thong pin xe dien (EV), viec gia cong phun nhua o nganh o to tao ra cac gia mang thanh dan va cac bo ket noi dien ap cao voi viec dung phuong phap ep phun chen (insert-molding) de dat cac day dan bang dong vao ben trong lop bao ve bang polymer. Qua trinh don gian nay loai bo khau lap rap thu cap va tang cuong dang ke kha nang chong rung, chong tham nuoc va chong bien doi nhiet. Cac chi tiet thuong duoc ep phun tu cac loai nhua cach dien co cuong do dien moi cao va chong tia loi (tracking-resistant), nhu polyamide co bo sung hoac PBT, duoc thiet ke de duy tri tinh toan ven cua lop cach dien trong dieu kien hoat dong lien tuc o cap dien ap 800V. Do mat tiep xuc cua cac bo ket noi can duy tri ap luc tiep xuc va hinh dang kin khit on dinh trong moi truong kho khan o khoang duoi nac (under-hood), nen do chinh xac khi dat phan chen (insert) va su tuong thich giua vat lieu la hai yeu to quyet dinh do tin cay.
Yeu cau do chinh xac cao: do chinh xac dat phan chen <±0,05 mm va cac giai phap bu tru su no vi nhiet
Việc đúc chèn cho các giá đỡ thanh cái xe điện yêu cầu độ chính xác định vị dưới 50 µm (<±0,05 mm), bởi vì những sai lệch nhỏ cũng làm ảnh hưởng đến sự căn chỉnh tiếp xúc, hình học của lớp kín và khoảng cách rò rỉ. Để đạt được độ chính xác này, cần sử dụng khuôn đúc có độ chính xác cao cùng cơ cấu nạp chi tiết chèn ổn định và hệ thống chống võng tuyệt đối trong quá trình phun. Vị trí cổng phun, tốc độ điền đầy và áp lực được điều chỉnh cẩn thận nhằm tránh làm cong các thanh cái bằng đồng hoặc nhôm mỏng—đặc biệt dễ bị biến dạng ở các cấu hình dài và mảnh.
Sự giãn nở nhiệt khác biệt vẫn là rủi ro dài hạn chủ đạo: kim loại và polymer giãn nở với tốc độ khác nhau trong quá trình thay đổi nhiệt độ — từ trạng thái làm lạnh sâu (-40°C) đến đỉnh nhiệt độ sạc nhanh (>85°C). Để giảm thiểu ứng suất giao diện, các nhà thiết kế lựa chọn nhựa và vật liệu dẫn điện có hệ số giãn nở nhiệt (CTE) gần giống nhau, tích hợp các hình dạng giảm biến dạng và sử dụng các giao diện gioăng linh hoạt. Những chiến lược này duy trì tiếp xúc điện ổn định, điện trở cách điện và độ bền cơ học trong suốt vòng đời khai thác đầy đủ của cụm pin.
Tuân thủ vật liệu và đảm bảo an toàn trong ép phun ô tô cho pin xe điện
Tuân thủ UL94 V-0 và UL 2596: Cân bằng giữa khả năng chống cháy (PC/ABS không halogen, PP-GF), độ bền cơ học và khả năng tái chế
Việc tuân thủ vật liệu cho vỏ pin xe điện (EV) phụ thuộc vào việc cân bằng giữa hiệu suất chống cháy, độ bền cơ học và các yếu tố liên quan đến cuối vòng đời. Tiêu chuẩn UL 94 V-0 xác nhận khả năng tự dập tắt khi tiếp xúc với ngọn lửa theo quy trình thử nghiệm tiêu chuẩn; tiêu chuẩn UL 2596 đánh giá khả năng chống lan truyền sự cố chạy nhiệt (thermal runaway) ở cấp độ hệ thống cũng như khả năng chịu đựng các tác động cơ học—bao gồm thử nghiệm đâm kim, nén ép và phơi nhiễm lửa.
Các hỗn hợp polycarbonate/ABS không chứa halogen mang lại độ bền va đập cao, ổn định kích thước và hiệu suất V-0 đáng tin cậy mà không sinh khí ăn mòn. Polypropylen gia cường sợi thủy tinh (GF-PP) có ưu điểm về trọng lượng nhẹ và chi phí thấp, nhưng thường đòi hỏi các hệ thống chống cháy phồng nở (intumescent) hoặc dựa trên phốt-pho–nitơ để đạt được cấp V-0 mà không làm suy giảm khả năng tái chế. Ngược lại, các chất phụ gia brom hóa thông thường làm ô nhiễm dòng tái chế và tạo ra các sản phẩm phân hủy nguy hiểm.
Bởi vì các vật liệu chống cháy nhạy cảm với quá trình gia công, nhiệt độ nóng chảy, tốc độ cắt và làm nguội khuôn phải được kiểm soát chặt chẽ để ngăn ngừa sự suy giảm làm ảnh hưởng đến cả xếp hạng UL 94 V-0 và khả năng ngăn chặn sự mất kiểm soát nhiệt theo UL 2596. Do đó, việc chứng nhận vật liệu nên tích hợp dữ liệu thử nghiệm UL với xác nhận cơ học — bao gồm thử nghiệm kéo, va đập và biến dạng dão — và các thử nghiệm với hàm lượng vật liệu tái chế được thực hiện trong điều kiện đại diện cho sản xuất. Cách tiếp cận toàn diện này đảm bảo tuân thủ quy định đồng thời hỗ trợ các mục tiêu kinh tế tuần hoàn và các lộ trình tái sử dụng hoặc tái chế pin trong tương lai.
Câu hỏi thường gặp
Phun ép nhựa ô tô là gì?
Phun ép nhựa ô tô là một quy trình sản xuất tạo ra các cấu trúc tích hợp và chịu lực cho các bộ phận như vỏ pin, thân bơm và đầu nối. Quy trình này bao gồm việc tiêm vật liệu nóng chảy vào khuôn để tạo thành các bộ phận chính xác, bền bỉ và có chức năng.
Những vật liệu nào thường được sử dụng trong phun ép nhựa cho pin EV?
Các vật liệu phổ biến bao gồm polypropylene được gia cố bằng thủy tinh (GF-PP), hỗn hợp polycarbonate/ABS (PC/ABS), polyamide 66 (PA66), polyphenylene sulfide (PPS) và polyamide hoặc PBT được gia cố. Những vật liệu này mang lại các đặc tính như độ cứng cao, khả năng chống cháy và độ ổn định kích thước.
Việc giảm trọng lượng cải thiện hiệu suất xe điện (EV) như thế nào?
Giảm trọng lượng bằng cách thay thế các bộ phận kim loại bằng các polymer đúc có thể cải thiện phạm vi di chuyển của xe điện từ 5–8% cho mỗi 10 kg trọng lượng được loại bỏ, nâng cao độ an toàn khi va chạm và tăng hiệu quả sản xuất.
Những yếu tố quan trọng cần xem xét trong quản lý nhiệt chính xác đối với xe điện (EV) là gì?
Các yếu tố quan trọng bao gồm giảm biến dạng, đồng đều hóa dòng chảy và kiểm soát hướng sắp xếp sợi nhằm cải thiện độ dẫn nhiệt trong các ống phân phối chất làm mát và vỏ bơm được sử dụng trong hệ thống pin điện áp cao.
Quy trình ép phun đảm bảo độ tin cậy của các kết nối điện áp cao như thế nào?
Ép phun tích hợp các dây dẫn đồng trong lớp bao bọc polymer bảo vệ, đảm bảo đáp ứng yêu cầu về dung sai, khả năng chống rung và bù giãn nở nhiệt nhằm duy trì độ tin cậy lâu dài cũng như tính toàn vẹn của cách điện.
Mục Lục
- Tích hợp cấu trúc nhẹ: Vỏ pin và vỏ mô-đun thông qua quy trình ép phun ô tô
- Quản lý nhiệt độ chính xác: Các ống dẫn chất làm mát và thân bơm thông qua công nghệ ép phun ô tô
- Độ tin cậy của kết nối điện áp cao: Ép chèn bộ đỡ thanh dẫn điện và đầu nối
- Tuân thủ vật liệu và đảm bảo an toàn trong ép phun ô tô cho pin xe điện
- Câu hỏi thường gặp