 EN

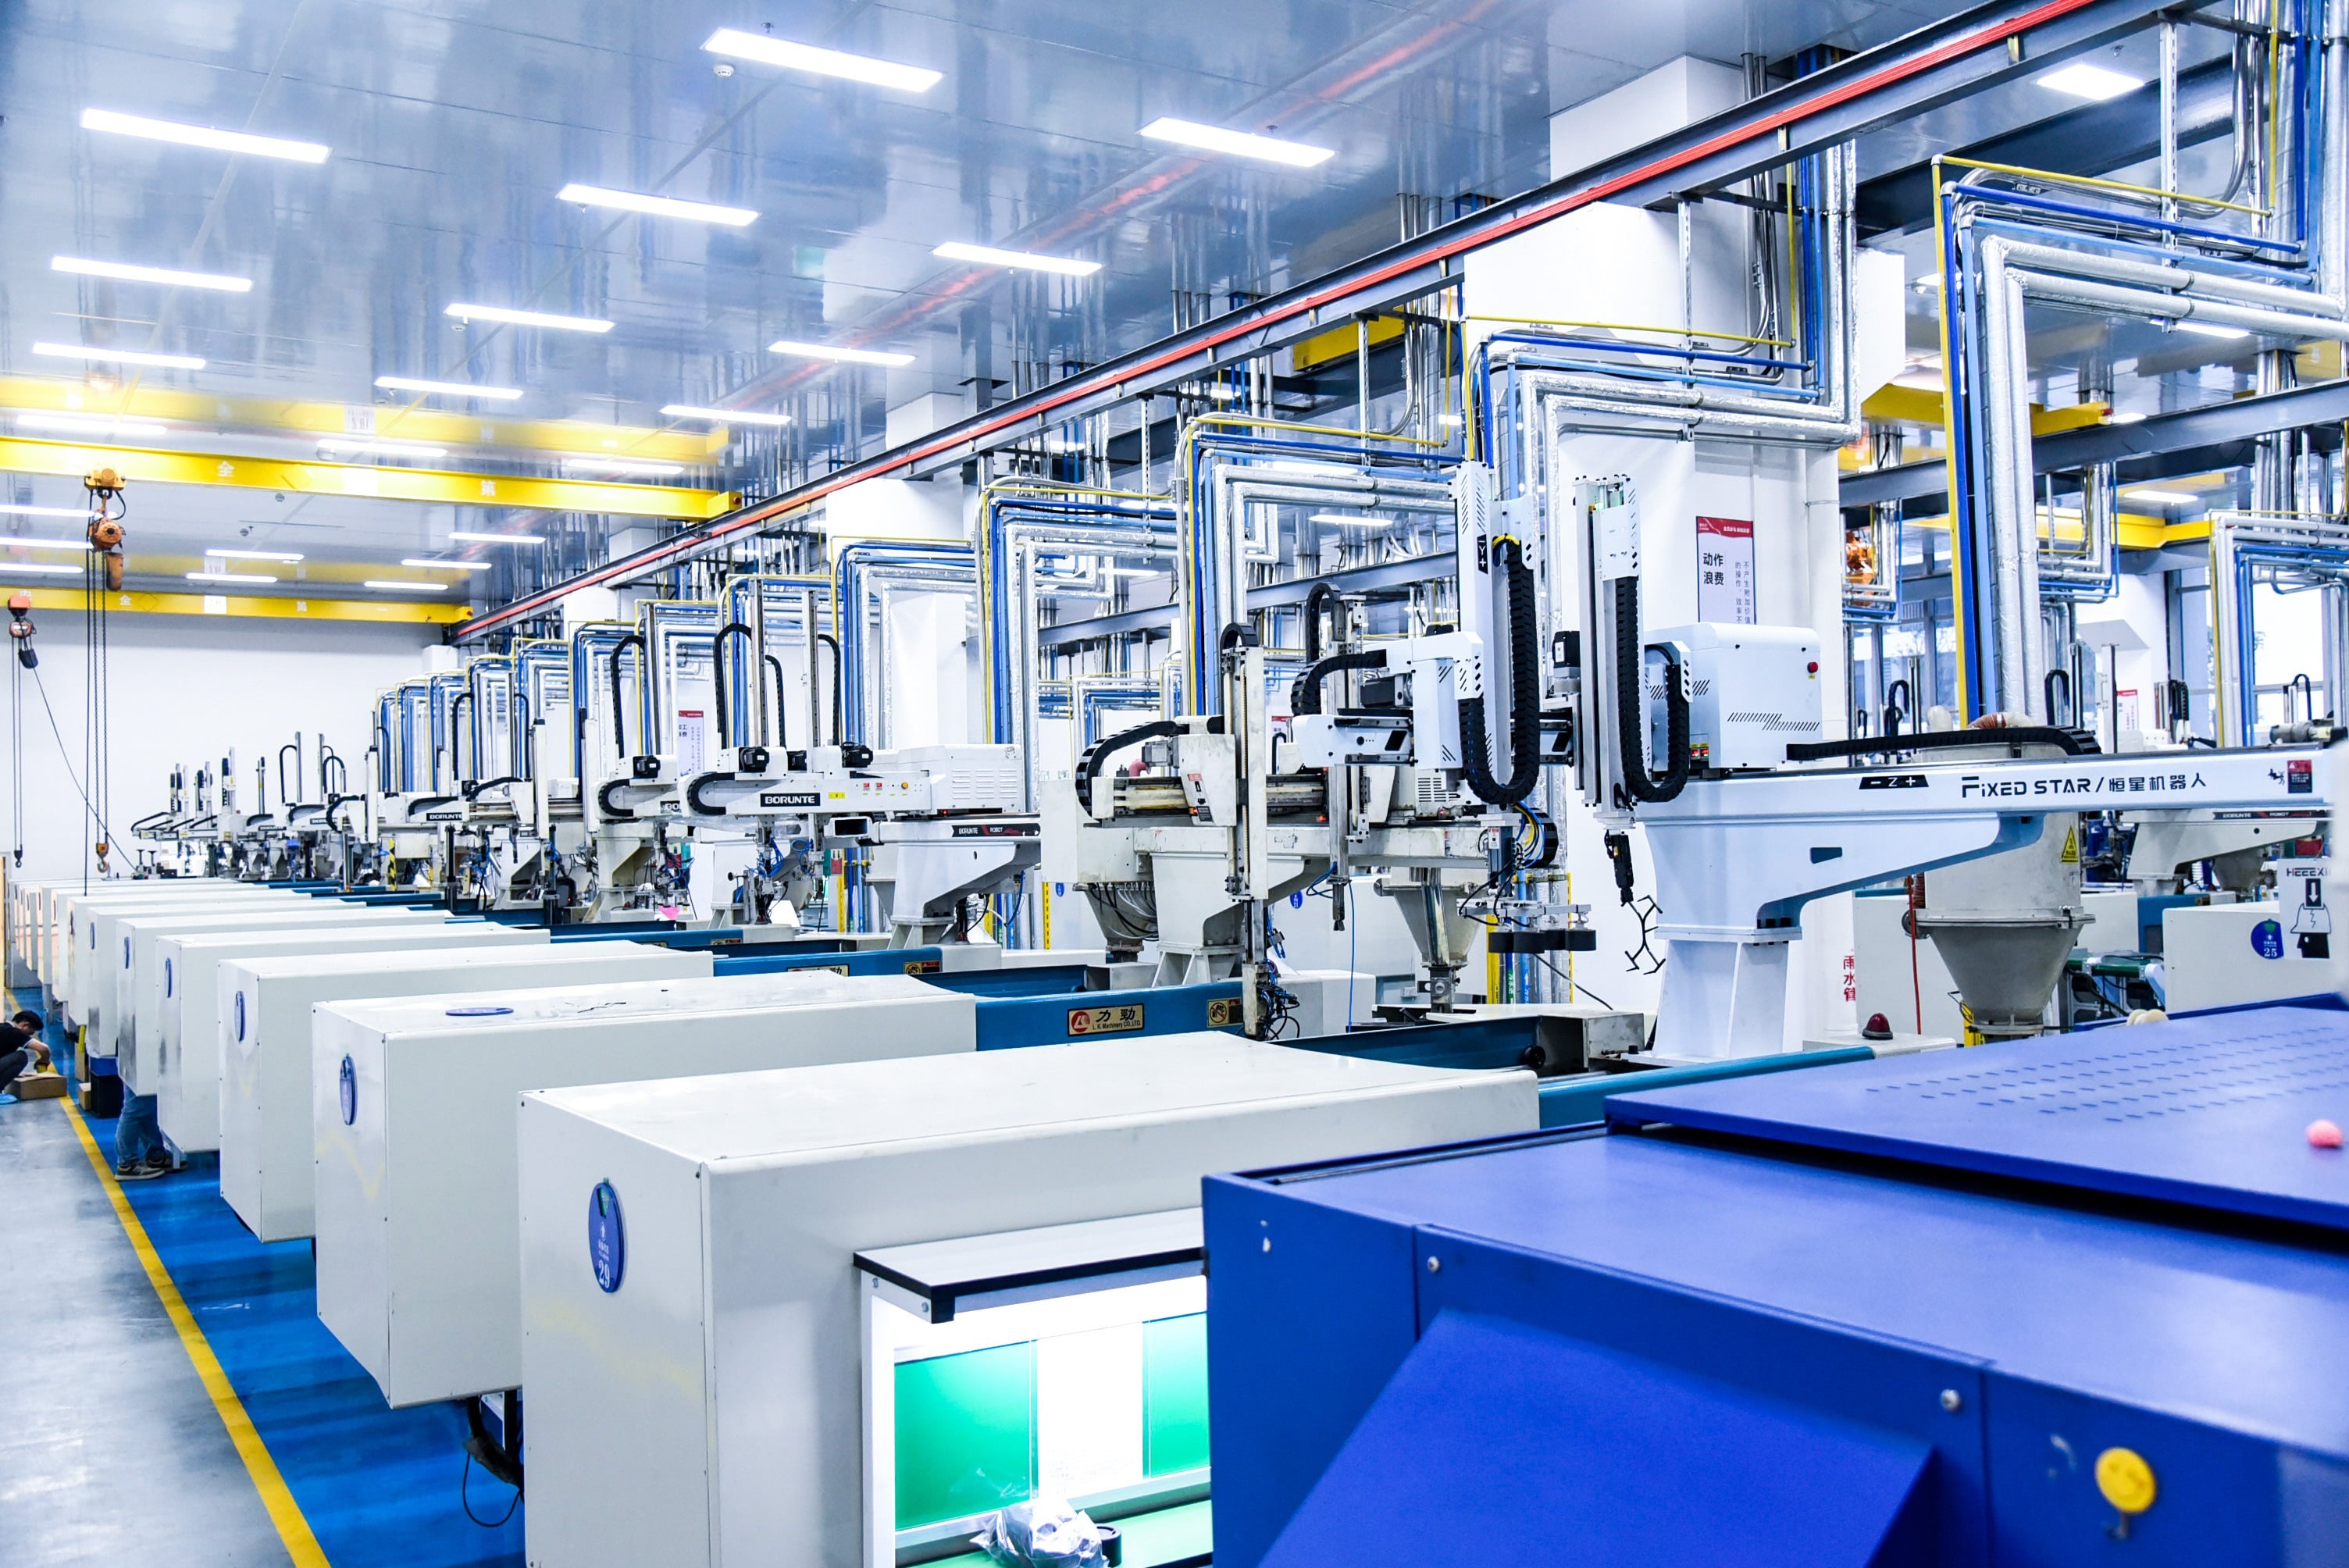
Лека структурна интеграция: батерийни корпуси и корпуси на модули чрез автомобилно инжекционно формоване
Автомобилното инжекционно формоване превръща батерийни корпуси и корпуси на модули с големи размери в интегрирани, носещи конструкции — като заменя многокомпонентните метални сглобки с по-малко и консолидирани части. Тези формовани компоненти имат вградени канали за уплътнение, монтажни скоби и прецизен контрол върху габаритите, което значително подобрява ефективността на сглобяването и структурната последователност.
Проектни предимства: еднородна дебелина на стените, оптимизиране на извадъчния ъгъл и контрол върху свиването за габаритна стабилност
Еднаква дебелина на стените — често толкова тънка, колкото 1,2 мм — минимизира вдлъбнатини, вътрешно напрежение и деформации. Наклонени ъгли от 1° до 3° по дълбоките ребра и изпъкналости осигуряват чисто изваждане, без да се компрометират критичните повърхности за уплътняне. Свиването се контролира чрез материално-специфична компенсация и конформно охлаждане, което позволява тесни допуски по съчленяващите повърхности, канали за шини и точки за задържане на модулите. Тези принципи на проектиране са основополагащи за размерната стабилност на големите корпуси.
Намаляването на теглото осигурява измерими подобрения в далечината на движение: всяки 10 кг, премахнати от електромобил (EV), увеличават далечината на движение с 5–8 % (данни от индустрията за 2024 г.). Полипропилен със стъклени влакна (GF-PP) и поликарбонат/абсолютно удароустойчиви полимери (PC/ABS) осигуряват твърдост, устойчивост към химикали и опции за самозагасващи материали, като в същото време подпомагат еднородни дебелини на стените. Вградените при формоването монтажни елементи и системите за бързо закачане намаляват времето за сглобяване и елиминират вторични операции. От решаващо значение е, че постоянството в геометрията на стените предотвратява диференциално свиване при преходите от по-дебели към по-тънки участъци — основна причина за течове в каналите за охладителна течност и пазещите канали. Резултатът е размерно стабилна обвивка, която се побира точно в батерийните модули, без необходимост от машинна обработка след формоването.
Реално въздействие: Модулни обвивки от полипропилен с дълги стъклени влакна, постигащи 23 % намаляване на теглото спрямо алуминий, без компромиси в цялостността при сблъсък
Водещ производител на батерии е внедрил полипропилен с дълги стъклени влакна (LGF-PP) в модулни корпуси чрез автомобилно инжекционно формоване, постигайки намаляване на теглото с 23 % спрямо алуминий, като е запазена пълната устойчивост при сблъсък според изискванията на ISO 12405 и UN ECE R100. Повишена ударна якост и абсорбция на енергия от LGF-PP – в комбинация с рационално проектирани ребра за подсилване – пренасочват товарите при сблъсък далеч от чувствителните клетъчни модули. Тъй като процесът обединява скоби, фланци и канали за уплътняване в единични части, броят на стъпките при сглобяването намалява, а размерните отклонения остават строго контролирани.
Тази едноделна конструкция от LGF-PP намалява броя на компонентите от десетки штампувани и заварени алуминиеви части до само няколко формовани модула — което подобрява последователността в производството и намалява енергийните разходи за целия жизнен цикъл на производството. Тя показва, че корпусите, изградени предимно от полимери, могат да отговарят на стандартите за удари при странично сблъскване с колона и удари в долната част на купето, без да изискват масата на металните материали, и по този начин определя мащабируем път за бъдещите модулни батерийни системи.
Точно термично управление: колектори за охладителна течност и корпуси на помпи чрез автомобилно инжекционно формоване
Интеграция на множество материали: обвивки с допълнително формоване за уплътнения, вградени канали и армирани с влакна протичащи пътища за батерийни системи с напрежение 800 V
Автомобилното инжекционно формоване позволява интегрирането на колектори за охладителна течност и корпуси на помпи чрез комбиниране на твърди термопластични тела с еластомерни обвивки в един цикъл. Вградените канали насочват гликол-базираната охладителна течност точно през клетъчните струкутури, силовата електроника и зарядните модули. За батерийните системи с напрежение 800 V непропускливостта е задължителна: контактът между охладителната течност и активните шини може да предизвика късо съединение или топлинен разпад.
Потоците от влакнено подсилени материали — използващи полифенилен сулфид (PPS) или полиамид 66 (PA66) — запазват размерната си стабилност при непрекъснато въздействие при температури над 120 °C. Обвиването с еластомер елиминира необходимостта от следформована сглобка на O-пръстени и уплътнения, намалявайки броя на компонентите с 30–40 % в водещите проекти на батерийни пакети. Интегрираните вътрешни ребра допълнително повишават устойчивостта към взривяване и минимизират спада на налягането, което позволява по-компактно и по-ефективно насочване на охладителната течност — от решаващо значение за пакети с висока енергийна плътност.
Ключови за процеса аспекти: намаляване на деформацията, еднородност на течението и влияние на ориентацията на влакната върху топлопроводността
Деформацията при дълги стъклени влакна в усилени колектори често се дължи на анизотропно свиване между посоката на течението и перпендикулярната посока. Проектирането на формите за отстраняване на този проблем използва конформни канали за охлаждане, разположени на 5–8 mm от повърхността на кухината – това осигурява баланс между отвеждането на топлина и намалява времето на цикъла с 15–25%. Еднородността на течението е също толкова важна: градиентите на скоростта на смолата предизвикват неравномерна ориентация на влакната, което пряко влияе върху топлинната производителност. При подравнени влакна топлопроводността в равнината може да се увеличи до три пъти спрямо случаите с произволна ориентация – това подобрява отвеждането на топлина в областите около уплътнителните повърхности и критичните възли.
Симулационните инструменти предсказват тензорите на ориентацията на влакната и деформацията преди изработването на формите, което предотвратява скъпоструващото отместване на линиите на срастване и гарантира равността ≤0,2 мм в уплътнителните повърхности за надеждно компресиране на O-образните пръстени. Строгият контрол на процеса също минимизира вътрешните празнини — запазвайки задържането на налягане във високоволтовите контури за охлаждане, където дори микротечовете представляват рискове за безопасност.
Надеждност на високоволтовите междинни връзки: вградено формоване на носачи на шини и конектори
В батериите за превозни средства с нови енергийни източници системите за автомобилно инжекционно формоване произвеждат носачи на шини и високоволтови конектори с вградени медни проводници в защитна полимерна обвивка. Този едностепенен процес елиминира вторичната сглобка и значително подобрява устойчивостта към вибрации, проникване на влага и термично циклиране. Компонентите обикновено се формоват от смоли с висока диелектрична якост и устойчиви към образуване на проскочни пътища – например армиран полиамид или PBT – които са проектирани да запазват целостта на изолацията при продължителна работа при клас 800 V. Тъй като контактните повърхности на конекторите трябва да осигуряват постоянен контактен натиск и запазена уплътнителна геометрия в сурови условия под капака на двигателя, точността при поставяне на вградените елементи и съвместимостта на материала са критични за надеждността.
Изисквания за тесни допуски: точност при поставяне на вградени елементи <±0,05 mm и стратегии за компенсиране на термично разширение
Втъкването на формовани елементи за шинни носители в електрически автобуси изисква точност при позиционирането под 50 µm (<±0,05 mm), тъй като дори незначителни отклонения компрометират подравняването на контактите, геометрията на уплътнението и разстоянията за изтичане. Постигането на такава точност изисква прецизни формовъчни инструменти с надеждни механизми за зареждане на втъквания и поддръжка без деформация по време на инжекционно формоване. Местоположението на входа, скоростта на запълване и налягането се нагласяват внимателно, за да се избегне деформация на тънки медни или алуминиеви шини — особено уязвими при дълги и слаби конфигурации.
Разликата в термичното разширение остава доминиращият дългосрочен риск: метали и полимери се разширяват с различни скорости при циклиране на температурата – от студено изстиване (-40 °C) до върховете при бързо зареждане (>85 °C). За намаляване на междуповърхностното напрежение конструкторите избират смоли и проводникови материали с близки коефициенти на термично разширение (КТР), включват геометрии за релаксация на напрежението и използват гъвкави уплътнителни интерфейси. Тези стратегии запазват стабилен електрически контакт, съпротивление на изолацията и механична цялост през целия експлоатационен живот на батерийния блок.
Съответствие на материалите и гарантиране на безопасността при автомобилното инжекционно формоване за батерии на електромобили
Съответствие с UL94 V-0 и UL 2596: балансиране на огнеустойчивостта (безхалогенни PC/ABS, PP със стъклени влакна), механичната здравина и рециклируемостта
Съответствието на материала за корпусите на батерии за електромобили зависи от съчетаването на огнезащитните свойства с механичната издръжливост и аспектите, свързани с края на жизнения цикъл. UL 94 V-0 потвърждава способността на материала да угасва сам по себе си при стандартизирано пламъчно въздействие; UL 2596 оценява устойчивостта на цялата система към разпространение на топлинен разпад и механични повреди – включително тестове за пробиване с гвоздей, компресия и излагане на огън.
Халоген-свободните смеси от поликарбонат/АБС осигуряват висока ударна якост, размерна стабилност и надеждна V-0 производителност, без корозивни газови отдели. Полипропиленът, подсилен със стъклени влакна (GF-PP), предлага предимства по отношение на тегло и разходи, но често изисква интумесцентни или фосфор-азотни огнезащитни системи, за да се постигне клас V-0, без да се намали рециклируемостта. В противовес на това конвенционалните бромирани добавки увреждат рециклиращите потоци и водят до образуване на опасни разградени продукти.
Тъй като антипожарните композити са чувствителни към обработката, температурата на топене, скоростта на срязване и охлаждането на формите трябва да се контролират стриктно, за да се предотврати деградацията, която компрометира както класификацията UL 94 V-0, така и способността за задържане на термичен разпад според UL 2596. Следователно квалифицирането на материала трябва да включва данни от изпитания по стандарти UL, както и механична валидация — включително изпитания на опън, ударна устойчивост и пълзене — и изпитания с рециклирани съставки, проведени при условия, репрезентативни за производството. Този холистичен подход осигурява съответствие с нормативните изисквания, подпомага целите на циркулярната икономика и насърчава бъдещото повторно използване или рециклиране на батерии.
Често задавани въпроси
Какво представлява инжекционното формоване за автомобилна промишленост?
Инжекционното формоване за автомобилна промишленост е производствен процес, който създава интегрирани и носещи конструкции за компоненти като корпуси на батерии, корпуси на помпи и конектори. Той включва инжектиране на разтопен материал в форми, за да се получат прецизни, издръжливи и функционални части.
Кои материали се използват най-често при инжекционно формоване за EV батерии?
Често използваните материали включват стъкло-напълнен полипропилен (GF-PP), смеси от поликарбонат/АБС (PC/ABS), полиамид 66 (PA66), полифенилен сулфид (PPS) и усилени полиамиди или PBT. Тези материали притежават свойства като висока твърдост, огнеустойчивост и размерна стабилност.
Как намаляването на теглото подобрява работата на електромобилите?
Намаляването на теглото чрез замяна на метални компоненти с формовани полимери може да подобри далечината на движение на електромобила с 5–8 % за всеки премахнат 10 кг, да подобри безопасността при сблъсквания и да увеличи ефективността на производството.
Какви са ключовите аспекти при прецизното термично управление за електромобили?
Ключови аспекти включват предотвратяване на деформации, равномерност на течението и контрол върху ориентацията на влакната, за да се подобри топлопроводимостта в разпределителните тръби за охладителна течност и корпусите на помпите, използвани в системите за високо напрежение на батериите.
Как леенето под налягане осигурява надеждността на високоволтовите връзки?
Инжекционното формоване интегрира медни проводници в защитни полимерни обвивки, което осигурява спазване на изискванията за допусъци, устойчивост към вибрации и компенсация на термично разширение, за да се запази дългосрочната надеждност и цялостността на изолацията.
Съдържание
-
Лека структурна интеграция: батерийни корпуси и корпуси на модули чрез автомобилно инжекционно формоване
- Проектни предимства: еднородна дебелина на стените, оптимизиране на извадъчния ъгъл и контрол върху свиването за габаритна стабилност
- Реално въздействие: Модулни обвивки от полипропилен с дълги стъклени влакна, постигащи 23 % намаляване на теглото спрямо алуминий, без компромиси в цялостността при сблъсък
-
Точно термично управление: колектори за охладителна течност и корпуси на помпи чрез автомобилно инжекционно формоване
- Интеграция на множество материали: обвивки с допълнително формоване за уплътнения, вградени канали и армирани с влакна протичащи пътища за батерийни системи с напрежение 800 V
- Ключови за процеса аспекти: намаляване на деформацията, еднородност на течението и влияние на ориентацията на влакната върху топлопроводността
- Надеждност на високоволтовите междинни връзки: вградено формоване на носачи на шини и конектори
- Съответствие на материалите и гарантиране на безопасността при автомобилното инжекционно формоване за батерии на електромобили
- Често задавани въпроси