 EN

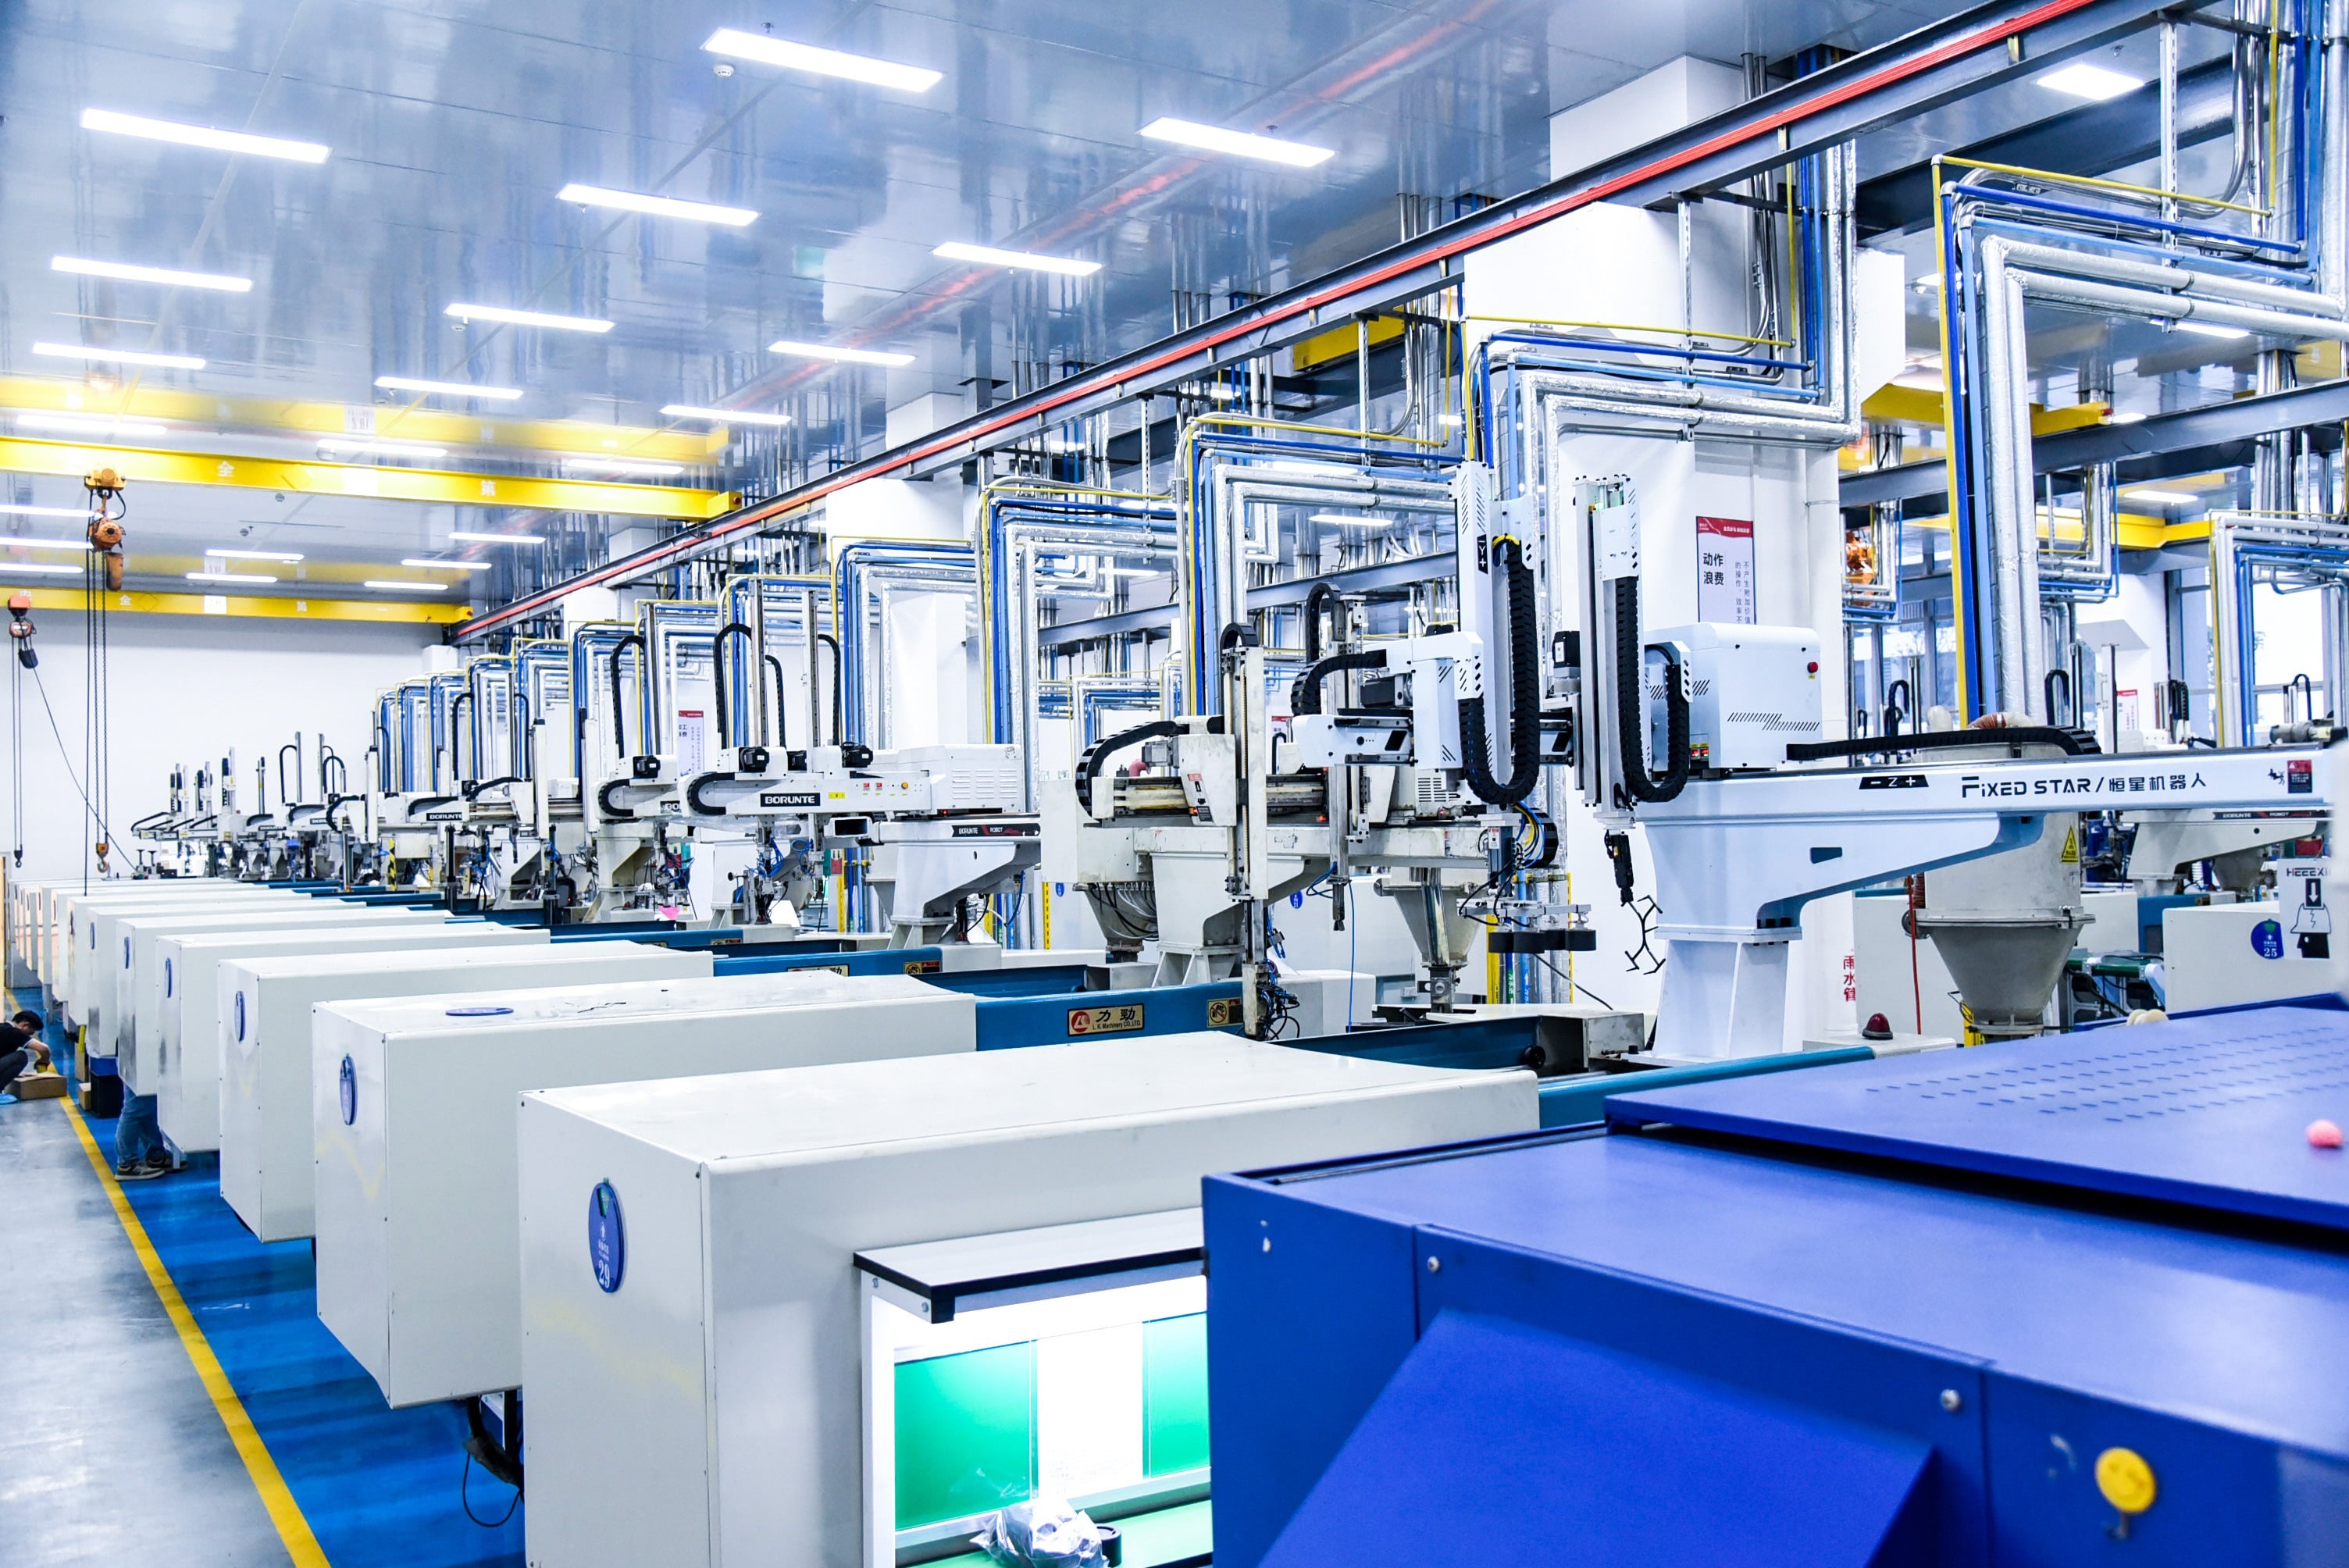
Integração Estrutural Leve: Encapsulamentos de Baterias e Carcaças de Módulos por Moldagem por Injeção Automotiva
A moldagem por injeção automotiva transforma encapsulamentos de baterias em formato grande e carcaças de módulos em estruturas integradas e resistentes à carga — substituindo conjuntos metálicos compostos por múltiplas peças por um número menor de peças consolidadas. Esses componentes moldados apresentam ranhuras de vedação integradas, suportes de fixação e controle dimensional preciso, melhorando significativamente a eficiência de montagem e a consistência estrutural.
Vantagens de Projeto: Espessura uniforme de parede, otimização de desmoldagem e controle de retração para estabilidade dimensional
Espessura uniforme da parede — muitas vezes tão fina quanto 1,2 mm — minimiza marcas de retração, tensões internas e deformações. Ângulos de desmoldagem de 1° a 3° em nervuras profundas e bossings garantem uma ejeção limpa sem comprometer superfícies críticas de vedação. A retração é controlada por meio de compensação específica ao material e refrigeração conformal, permitindo tolerâncias rigorosas nas faces de acoplamento, canais de barramento e pontos de retenção de módulos. Esses princípios de projeto são fundamentais para a estabilidade dimensional em invólucros grandes.
A redução de peso proporciona ganhos mensuráveis na autonomia: a cada 10 kg removidos de um veículo elétrico (EV), a autonomia de condução aumenta em 5–8% (dados do setor de 2024). Os graus de polipropileno reforçado com fibra de vidro (GF-PP) e de policarbonato/ABS oferecem rigidez, resistência química e opções autoextinguíveis, além de suportar seções de parede uniformes. Características de fixação integradas ao molde e interfaces de encaixe por pressão reduzem o tempo de montagem e eliminam operações secundárias. Crucialmente, a geometria consistente das paredes evita contrações diferenciais nas transições entre áreas espessas e finas — uma das principais causas de vazamentos em canais de refrigerante e ranhuras de vedação. O resultado é uma carcaça dimensionalmente estável que se ajusta com precisão aos módulos da bateria, sem necessidade de usinagem pós-moldagem.
Impacto no mundo real: carcaças modulares em polipropileno com fibras de vidro longas alcançam redução de peso de 23% em comparação com alumínio, sem comprometer a integridade estrutural em colisões
Um fabricante líder de baterias implementou polipropileno com fibras de vidro longas (LGF-PP) em invólucros modulares por meio de moldagem por injeção automotiva, obtendo uma redução de peso de 23% em comparação com o alumínio, mantendo intacta a integridade estrutural em colisões conforme as normas ISO 12405 e UN ECE R100. A resistência ao impacto aprimorada do LGF-PP e sua capacidade de absorção de energia — combinadas com nervuras moldadas estrategicamente — redirecionam as cargas de colisão para longe dos módulos de células sensíveis. Como o processo integra suportes, saliências e canais de vedação em peças únicas, o número de etapas de montagem diminui e a variação dimensional permanece rigorosamente controlada.
Este projeto monobloco de LGF-PP reduz a quantidade de componentes de dezenas de peças de alumínio estampadas e soldadas para apenas alguns módulos moldados — aumentando a consistência da produção e reduzindo a energia necessária ao longo do ciclo de vida de fabricação. Demonstra que invólucros intensivos em polímeros podem atender aos padrões de impacto lateral (side-pole) e sob o chassi (underbody) sem a penalidade de massa associada ao metal, estabelecendo um caminho escalável para sistemas modulares de baterias de nova geração.
Gestão térmica de precisão: colectores de refrigerante e carcaças de bomba por moldagem por injeção automotiva
Integração multimaterial: vedação por sobre-moldagem, canais integrados e trajetórias de fluxo reforçadas com fibra para sistemas de bateria de 800 V
A moldagem por injeção automotiva permite que coletores de refrigerante e carcaças de bombas integrem corpos rígidos termoplásticos com selos elastoméricos sobre-moldados em um único ciclo. Geometrias de canais embutidos direcionam com precisão o refrigerante à base de glicol através de pilhas de células, eletrônicos de potência e módulos de carregamento. Para sistemas de bateria de 800 V, a estanqueidade é imprescindível: o contato do refrigerante com barramentos energizados pode provocar curtos-circuitos ou runaway térmico.
Caminhos de fluxo reforçados com fibra — utilizando sulfeto de polifenileno (PPS) ou poliamida 66 (PA66) — mantêm estabilidade dimensional sob exposição contínua acima de 120 °C. A sobre-moldagem elimina a montagem pós-moldagem de anéis O e juntas, reduzindo a quantidade de peças em 30–40% nos principais projetos de módulos de bateria. Ribs internos integrados reforçam ainda mais a resistência à ruptura e minimizam a queda de pressão, permitindo rotas de refrigeração mais compactas e de alta eficiência — essencial para módulos de bateria de alta densidade energética.
Considerações críticas para o processo: mitigação de empenamento, uniformidade de escoamento e efeitos da orientação das fibras na condutividade térmica
O empenamento em colectores reforçados com fibras de vidro longas resulta frequentemente de uma retracção anisotrópica entre as direcções de escoamento e transversal ao escoamento. Os projectistas de moldes mitigam este fenómeno utilizando canais de arrefecimento conformes posicionados a 5–8 mm da superfície da cavidade — equilibrando a remoção de calor e reduzindo o tempo de ciclo em 15–25%. A uniformidade de escoamento é igualmente vital: gradientes de velocidade da resina causam um alinhamento inconsistente das fibras, o que afecta directamente o desempenho térmico. Fibras alinhadas podem aumentar a condutividade térmica no plano até três vezes em comparação com uma orientação aleatória — melhorando a dissipação de calor junto às interfaces de vedação e junções críticas.
Ferramentas de simulação preveem tensores de orientação das fibras e deformações antes da usinagem dos moldes, evitando deslocamentos dispendiosos de linhas de solda e assegurando planicidade ≤0,2 mm nas faces de vedação para compressão confiável de juntas tipo O-ring. Um controle rigoroso do processo também minimiza vazios internos — preservando a retenção de pressão em circuitos de refrigeração de alta tensão, onde até mesmo vazamentos microscópicos representam riscos à segurança.
Confiabilidade de Interconexão de Alta Tensão: Moldagem por Inserção de Suportes para Barramentos e Conectores
Nos sistemas de baterias para veículos de nova energia, a moldagem por injeção automotiva produz suportes para barramentos moldados com inserção e conectores de alta tensão que incorporam condutores de cobre dentro de uma encapsulação polimérica protetora. Esse processo em etapa única elimina a montagem secundária e melhora significativamente a resistência à vibração, à penetração de umidade e aos ciclos térmicos. Os componentes são normalmente moldados a partir de resinas com alta rigidez dielétrica e resistência ao tracking — como poliamida reforçada ou PBT — projetadas para manter a integridade do isolamento sob operação contínua na classe de 800 V. Como as faces de acoplamento dos conectores devem sustentar pressão de contato consistente e geometria de vedação em condições severas no compartimento do motor, a precisão no posicionamento das inserções e a compatibilidade dos materiais são fatores críticos para a confiabilidade.
Requisitos de tolerância rigorosa: precisão de posicionamento das inserções <±0,05 mm e estratégias de compensação da expansão térmica
A moldagem por inserção para suportes de barramentos elétricos em veículos elétricos exige precisão de posicionamento inferior a 50 µm (<±0,05 mm), pois desvios mínimos comprometem o alinhamento dos contatos, a geometria de vedação e as distâncias de escoamento. Alcançar essa precisão exige ferramentas de moldagem de alta exatidão, com mecanismos seguros de carregamento das peças inseridas e suporte sem deformação durante a injeção. A localização do canal de entrada, a velocidade de enchimento e a pressão são cuidadosamente ajustadas para evitar a deformação de barramentos de cobre ou alumínio finos — especialmente vulneráveis em configurações longas e esbeltas.
A expansão térmica diferencial continua sendo o risco dominante a longo prazo: metais e polímeros expandem-se a taxas diferentes durante os ciclos de temperatura — desde a exposição ao frio extremo (-40 °C) até os picos de carga rápida (>85 °C). Para mitigar a tensão interfacial, os projetistas selecionam resinas e materiais condutores com coeficientes de expansão térmica (CTE) bem próximos, incorporam geometrias de alívio de tensão e utilizam interfaces de vedação flexíveis. Essas estratégias preservam o contato elétrico estável, a resistência de isolamento e a integridade mecânica durante toda a vida útil do módulo de baterias.
Conformidade de materiais e garantia de segurança na moldagem por injeção automotiva para baterias EV
Conformidade com UL94 V-0 e UL 2596: equilíbrio entre retardamento de chama (PC/ABS sem halogênios, PP reforçado com fibra de vidro), robustez mecânica e reciclabilidade
A conformidade de materiais para invólucros de baterias de veículos elétricos depende do alinhamento entre desempenho retardador de chama, durabilidade mecânica e considerações sobre o fim da vida útil. A norma UL 94 V-0 valida o comportamento autoextinguível sob exposição padronizada à chama; a norma UL 2596 avalia a resistência em nível de sistema à propagação de runaway térmico e a abusos mecânicos — incluindo testes de penetração com prego, compressão e exposição ao fogo.
Blends halogen-free de PC/ABS oferecem alta resistência ao impacto, estabilidade dimensional e desempenho V-0 confiável, sem liberação de gases corrosivos. O polipropileno reforçado com fibra de vidro (GF-PP) apresenta vantagens em peso e custo, mas frequentemente exige sistemas retardadores de chama intumescentes ou à base de fósforo-nitrogênio para atingir o nível V-0 sem comprometer a reciclabilidade. Em contraste, aditivos convencionais bromados prejudicam os fluxos de reciclagem e geram produtos de decomposição perigosos.
Como as embalagens retardadoras de chama são sensíveis ao processamento, a temperatura de fusão, a taxa de cisalhamento e o resfriamento do molde devem ser rigorosamente controlados para evitar degradação que comprometa tanto a classificação UL 94 V-0 quanto a contenção de propagação térmica UL 2596. Por conseguinte, a qualificação do material deve integrar dados de ensaios UL com validação mecânica — incluindo ensaios de tração, impacto e fluência — e ensaios com conteúdo reciclado realizados em condições representativas da produção. Essa abordagem holística garante conformidade regulatória, ao mesmo tempo que apoia os objetivos de economia circular e futuras vias de reutilização ou reciclagem de baterias.
Perguntas frequentes
O que é moldagem por injeção automotiva?
A moldagem por injeção automotiva é um processo de fabricação que cria estruturas integradas e portantes para componentes como invólucros de baterias, carcaças de bombas e conectores. Envolve a injeção de material fundido em moldes para formar peças precisas, duráveis e funcionais.
Quais materiais são comumente utilizados na moldagem por injeção para baterias de VE?
Materiais comuns incluem polipropileno reforçado com fibra de vidro (GF-PP), misturas de policarbonato/ABS (PC/ABS), poliamida 66 (PA66), sulfeto de polifenileno (PPS) e poliamida ou PBT reforçados. Esses materiais oferecem propriedades como alta rigidez, retardamento de chama e estabilidade dimensional.
Como a redução de peso melhora o desempenho de veículos elétricos?
A redução de peso mediante a substituição de componentes metálicos por polímeros moldados pode melhorar a autonomia de condução de veículos elétricos em 5–8% para cada 10 kg removidos, aprimorar a segurança em colisões e aumentar a eficiência da fabricação.
Quais são as principais considerações na gestão térmica de precisão para veículos elétricos?
As principais considerações incluem a mitigação de deformações, a uniformidade de escoamento e o controle da orientação das fibras para melhorar a condutividade térmica em colectores de refrigerante e carcaças de bombas utilizados em sistemas de baterias de alta tensão.
Como a moldagem por injeção garante a confiabilidade das interconexões de alta tensão?
A moldagem por injeção integra condutores de cobre em encapsulamentos poliméricos protetores, garantindo os requisitos de tolerância, resistência à vibração e compensação da expansão térmica para manter a confiabilidade a longo prazo e a integridade do isolamento.
Sumário
-
Integração Estrutural Leve: Encapsulamentos de Baterias e Carcaças de Módulos por Moldagem por Injeção Automotiva
- Vantagens de Projeto: Espessura uniforme de parede, otimização de desmoldagem e controle de retração para estabilidade dimensional
- Impacto no mundo real: carcaças modulares em polipropileno com fibras de vidro longas alcançam redução de peso de 23% em comparação com alumínio, sem comprometer a integridade estrutural em colisões
-
Gestão térmica de precisão: colectores de refrigerante e carcaças de bomba por moldagem por injeção automotiva
- Integração multimaterial: vedação por sobre-moldagem, canais integrados e trajetórias de fluxo reforçadas com fibra para sistemas de bateria de 800 V
- Considerações críticas para o processo: mitigação de empenamento, uniformidade de escoamento e efeitos da orientação das fibras na condutividade térmica
- Confiabilidade de Interconexão de Alta Tensão: Moldagem por Inserção de Suportes para Barramentos e Conectores
- Conformidade de materiais e garantia de segurança na moldagem por injeção automotiva para baterias EV
- Perguntas frequentes